تلرانس ضخامت ورق فولادی؛ تفاوت ضخامت اسمی و واقعی و روش کنترل
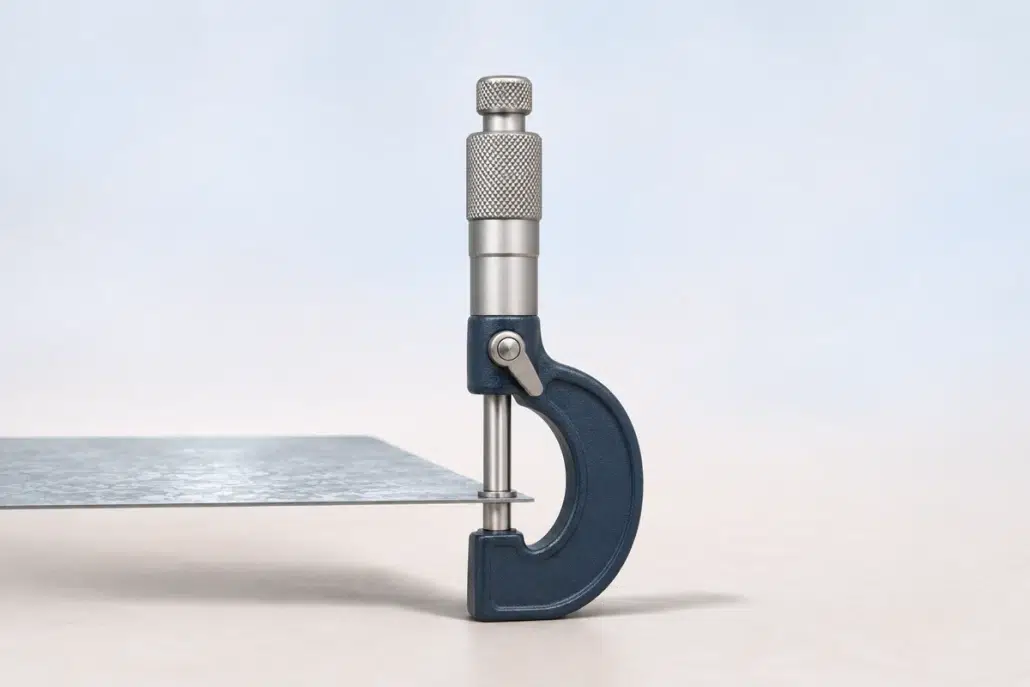
5شیت «نیممیل» سفارش دادهاید، اما میکرومتر عدد دیگری نشان میدهد. آیا ورق کمضخامت تحویل گرفتهاید یا این اختلاف در محدوده مجاز است؟ پاسخ را نمیتوان فقط از مقایسه دو عدد به دست آورد.
تلرانس ضخامت ورق، محدوده مجاز تغییر ضخامت نسبت به مقدار اسمی است؛ این محدوده برای همه ورقها یک عدد یا درصد ثابت ندارد. برای قضاوت باید معلوم باشد عدد سفارش مربوط به فولاد پایه است یا محصول پوششدار، کدام استاندارد و شرایط بر آن حاکم است و اندازهگیری چگونه انجام شده است. در این راهنما، از همین سه موضوع شروع میکنیم و به خواندن جدول، ثبت نتیجه و بررسی اثر ضخامت بر وزن میرسیم.
مسیر کوتاه کنترل: ابتدا عدد سفارش و قرائت ابزار را هممبنا کنید؛ سپس حدود همان محصول را پیدا کنید؛ در پایان، قرائتهای معتبر و قابل پیگیری را با آن حدود بسنجید.
آنچه در این مقاله میخوانید
تلرانس ضخامت ورق چیست و با اختلاف ضخامت چه فرقی دارد؟
تلرانس یا «رواداری»، حدی است که برای تغییر یک اندازه پذیرفته شده است. اختلافی که شما با ابزار میبینید، نتیجه اندازهگیری است؛ مجازبودن آن را باید با معیار مرتبط بررسی کنید. بنابراین هر اختلافی نشانه نامنطبقبودن ورق نیست و هر اختلاف کوچکی هم خودبهخود قابل قبول نیست.
ضخامت اسمی و ضخامت اندازهگیریشده
ضخامت اسمی، عددی است که در مشخصات سفارش نوشته میشود؛ مثلاً ۰٫۵۰ میلیمتر. ضخامت اندازهگیریشده، عددی است که ابزار در یک نقطه و تحت شرایط مشخص نشان میدهد. این عدد در گفتوگوی بازار معمولاً «ضخامت واقعی» نامیده میشود، اما ابزار و روش سنجش هم میتوانند خطا داشته باشند.
| اصطلاح | منظور | نکته هنگام کنترل |
|---|---|---|
| ضخامت اسمی | مقدار معرفی و سفارش محصول | واحد و مبنای عدد روشن باشد |
| ضخامت اندازهگیریشده | نتیجه سنجش در یک محل | ابزار و محل قرائت ثبت شود |
| ضخامت فولاد پایه | خود فولاد، بدون پوششها | با ضخامت کل اشتباه نشود |
| ضخامت کل | فاصله دو سطح بیرونی محصول | لایههای موجود در سنجش لحاظ شوند |
| انحراف ضخامت | اختلاف عدد اندازهگیریشده و اسمیِ هممبنا | مثبت یا منفی است |
| حدود مجاز | کمترین و بیشترین اندازه مقرر | از سند و شرایط همان سفارش استخراج شود |
یک قرائت از گوشه شیت، ضخامت تمام سطح آن یا کل کلاف را مشخص نمیکند. به همین دلیل، کنار عدد باید محل اندازهگیری و هویت نمونه هم معلوم باشد.
انحراف مثبت و منفی و بازه مجاز
رابطه محاسبه انحراف ساده است:
انحراف ضخامت = ضخامت اندازهگیریشده − ضخامت اسمی
اگر در یک مثال آموزشی، مقدار اسمی ۰٫۵۰ و قرائت هممبنای آن ۰٫۴۷ میلیمتر باشد، انحراف برابر با منفی ۰٫۰۳ میلیمتر است. درصد اختلاف نیز از تقسیم انحراف بر ضخامت اسمی به دست میآید:
درصد اختلاف = ۱۰۰ × انحراف ضخامت ÷ ضخامت اسمی
در این مثال، درصد اختلاف منفی ۶ درصد است. این محاسبه هنوز نمیگوید اختلاف مجاز است؛ حد مجاز را باید جدا پیدا کنیم.
حدود میتوانند متقارن یا نامتقارن باشند. برای بهدستآوردن بازه، هر حد انحراف را با علامت خودش به مقدار اسمی اضافه کنید:
- حد پایین = ضخامت اسمی + انحراف پایینِ مجاز
- حد بالا = ضخامت اسمی + انحراف بالای مجاز
در این رابطه، انحراف پایین اگر منفی باشد، با همان علامت وارد میشود. علامت ±۰٫۰۶ در حالت متقارن، یعنی امکان انحراف ۰٫۰۶ میلیمتر در هر سمت مقدار اسمی؛ پهنای کل بازه در این حالت ۰٫۱۲ میلیمتر است. اگر حدود نامتقارن باشند، هر سمت را جدا حساب کنید.
حد مجاز را از کدام استاندارد و جدول پیدا کنیم؟
پیش از بازکردن جدول، نوع محصول و روش تولید، گرید، ضخامت و عرض اسمی، شماره و ویرایش استاندارد و کلاس یا شرایط سفارش را مشخص کنید. اگر یکی از این اطلاعات مؤثر نامعلوم باشد، ممکن است ردیف نامناسبی انتخاب شود.
| محصول | مرجع قابل بررسی، در دامنه خودش | اطلاعات تعیینکننده |
|---|---|---|
| محصولات تخت سردنورد مشخصشده | EN ۱۰۱۳۱:۲۰۰۶، ISO ۱۶۱۶۲:۲۰۱۲ یا ASTM A568/A568M همراه استاندارد محصول | گرید، عرض، ضخامت و شرایط سفارش |
| ورق با پوشش فلزی گرماندود پیوسته | EN ۱۰۱۴۳:۲۰۰۶، ISO ۱۶۱۶۳:۲۰۱۲ یا ASTM A924/A924M همراه استاندارد محصول | مبنای ضخامت، گروه فولاد، پوشش و کلاس |
| نوار گرمنورد پیوسته و ورق برشخورده از آن | EN 10051:2024 | منشأ تولید، ابعاد و گروه محصول |
| پلیت گرمنورد | EN 10029:2010 | نوع محصول، ابعاد و کلاس مربوط |
| ورق رنگی | مشخصات محصول رنگی، زیرلایه و مرجع ابعادی مرتبط | پایه، پوشش فلزی، رنگ و فیلم محافظ |
این مراجع معادل کامل یکدیگر نیستند و نمیتوان پس از تحویل، آسانترین حد را از میان آنها انتخاب کرد. استاندارد درجشده در سفارش و الزامات محصول، مسیر بررسی را تعیین میکنند. در خانواده ASTM نیز جدولهای SI و اینچی را مستقل و مطابق سند سفارش به کار ببرید؛ تبدیل دلخواه اعداد یک جدول، جای جدول دستگاه واحد دیگر را نمیگیرد.
ورق روغنی و سایر محصولات سردنورد
برای ورق روغنی باید بین مشخصات گرید و معیار تلرانس ابعادی تفاوت گذاشت. نامی مثل ST12 بهتنهایی نمیگوید اختلاف مجاز ضخامت چقدر است؛ سند، ویرایش، ابعاد و شرایط محصول هم لازماند.
برای مثال، EN ۱۰۱۳۱:۲۰۰۶ محصولات سردنورد مشخصشده در دامنه خود را پوشش میدهد؛ حداقل ضخامت اعلامی آن ۰٫۳۵ میلیمتر و، مگر با توافق هنگام سفارش، حداکثر آن ۳ میلیمتر است. نام بازاری «روغنی» به معنی قرارگرفتن خودکار هر محصول در این دامنه نیست.
فرض کنید ورق برای قطعهای با مونتاژ حساس میخواهید. حتی اگر محصول با تلرانس معمول عرضه منطبق باشد، ممکن است محدوده موردنیاز تولید شما محدودتر باشد. این نیاز باید پیش از خرید بررسی شود.
برای استعلام گرید، ابعاد و شکل تحویل، مشخصات تأمین ورق روغنی را بررسی کنید و محدوده ضخامت موردنیاز قطعه را هم اعلام کنید.
ورق گالوانیزه و محصولات پوششدار
در محصولات گرماندود پیوسته، علاوه بر گرید و ابعاد، تعریف ضخامت اهمیت دارد. استاندارد ابعادی و استاندارد محصول ممکن است دو سند مرتبط باشند؛ نام یکی، جای خواندن الزامات دیگری را نمیگیرد.
برای نمونه، در ASTM A924/A924M-۲۶ ضخامت، مجموع فولاد پایه و پوشش تعریف شده است. در نمونه EN ۱۰۱۴۳:۲۰۰۶ این مقاله نیز ضخامت اسمی شامل پایه و پوشش فلزی است. بنابراین عدد مربوط به فولاد بدون پوشش را نمیتوان مستقیم با آن مقایسه کرد.
همچنین جدول یک نسخه قدیمی اینترنتی را نباید به ویرایش دیگری نسبت داد. مثال عددی ادامه متن، مشخصاً به نسخه ۲۰۰۶ استاندارد اروپایی مربوط است.
ورق سیاه، پلیت و علت متفاوتبودن مرجعها
در ورق سیاه، شکل تولید و منشأ محصول به اندازه ضخامت مهم است. ورق حاصل از برش نوار گرمنورد پیوسته و پلیت، لزوماً یک مرجع ابعادی ندارند. انتخاب میان EN ۱۰۰۵۱ و EN ۱۰۰۲۹ را نباید فقط از روی نام تجاری یا یک مرز ضخامت انجام داد.
اگر خرید بر اساس استاندارد ملی ایران انجام میشود، شماره، ویرایش و جدول همان سند باید مشخص باشد. عبارت کلی «استاندارد کارخانه» یا نام تولیدکننده برای تعیین یک حد عددی کافی نیست؛ مشخصات باید به محصول و محموله موردنظر مربوط باشند.
در ورق گالوانیزه و رنگی، ضخامت پایه را با ضخامت کل اشتباه نگیریم
ورق پوششدار فقط از فولاد تشکیل نشده است. روی فولاد، لایه فلزی و در محصول رنگی، لایههای رنگ هم وجود دارند. برای مقایسه درست باید بدانیم عدد سفارش به کدام مجموعه لایهها اشاره میکند.
میکرومتر روی ورق پوششدار چه چیزی را میسنجد؟
میکرومتر در محل تماس، فاصله دو سطح بیرونی نمونه را میسنجد. روی شیت گالوانیزه، این فاصله شامل فولاد و پوششهای دو طرف است؛ دستگاه بهتنهایی سهم هر لایه را جدا نمیکند.
برای فهم موضوع میتوان نوشت:
ضخامت کل = ضخامت فولاد پایه + لایههای سمت اول + لایههای سمت دوم
این رابطه، توضیح ساختار لایههاست. برای بهدستآوردن ضخامت پایه، نمیتوان یک عدد تخمینی یا اسمی پوشش را از یک قرائت کل کم کرد و نتیجه را قطعی دانست. مقدار واقعی پوشش، محل سنجش و خطای روشها باید معلوم باشند.
پوشش فلزی، رنگ و فیلم محافظ
در ورق رنگی، عدد میکرومتر میتواند تحت تأثیر رنگ هم باشد. اگر روی نمونه فیلم محافظ موقت وجود دارد، اندازهگیری همراه فیلم با معیاری که برای محصول بدون فیلم تعریف شده، یکسان نیست. بررسی یا برداشتن فیلم باید طبق روش توافقشده و بدون آسیب به کالا انجام شود.
پوششسنج هم جای میکرومتر را نمیگیرد. خوانش آن، با توجه به دستگاه و روش، به پوشش در همان محل مربوط است؛ روی محصول رنگی نمیتوان هر عددی را ضخامت مستقل روی دانست. کمکردن دو قرائت نامطمئن نیز الزاماً نتیجه دقیقتری نمیدهد.
عددهایی مانند Z275 مشخصه ضخامت فولاد نیستند و به معنی ۲۷۵ میکرون نیستند. اگر ابهام شما درباره عدد روی پوشش است، راهنمای کوتینگ ورق گالوانیزه تفاوت جرم پوشش و ضخامت موضعی آن را توضیح میدهد.
ضخامت ورق را چگونه اندازه بگیریم؟
کنترل ضخامت زمانی قابل استفاده است که ابزار، سطح نمونه و روش سنجش با هدف بررسی سازگار باشند. خواندن چند رقم روی نمایشگر، بهتنهایی صحت اندازهگیری را ثابت نمیکند.
انتخاب و کنترل ابزار
برای بررسی اختلافهای کوچک در ورق نازک، میکرومتر مناسب معمولاً انتخاب عملیتری است؛ بااینحال، نام ابزار تضمین دقت نیست. کفایت کولیس یا میکرومتر باید با محدوده مجاز، مشخصات خود ابزار و روش کنترل سنجیده شود.
قبل از اندازهگیری، سطوح تماس ابزار و محل نمونه را از آلودگی آزاد پاک کنید، نقطه مرجع را بررسی کنید و از مناسببودن وضعیت کالیبراسیون مطمئن شوید. کنترل صفر، جای کالیبراسیون را نمیگیرد. ابزار آسیبدیده یا دارای حرکت نامنظم باید بررسی شود.
هنگام تماس، از سازوکار اعمال نیروی کنترلشده ابزار، مطابق دستور سازنده استفاده کنید. فشردن بیشازحد، تماس کج، آلودگی میان فکها یا تغییر دمای ابزار و نمونه میتواند نتیجه را تغییر دهد.
«تفکیکپذیری» یعنی کوچکترین تغییر قابل نمایش؛ کوچکبودن این عدد، مساوی کمبودن خطای اندازهگیری نیست. صحت ابزار و قابلیت تکرار نتیجه هم باید متناسب با کار باشند.
محل، تعداد و دسترسی به نقاط سنجش
تعداد نقاط و فاصله از لبه، از استاندارد و برنامه کنترل سفارش تعیین میشود. گوشه ضربهخورده، لبه پلیسهدار یا قسمت خمیده، نقطه پیشفرض مناسبی برای سنجش ضخامت ماده نیست.
برای یک نمونه مشخص، بند ۶٫۱ از EN ۱۰۱۴۳:۲۰۰۶ محل اندازهگیری را بیش از ۴۰ میلیمتر از لبه تعریف میکند؛ برای نوارهای باریک مشخصشده با عرض حداکثر ۸۰ میلیمتر، محور میانی مطرح است. این فاصله و استثنا، قانون عمومی همه ورقها و استانداردها نیستند.
ضخامت را از تختی جدا بررسی کنید. ورق میتواند ضخامت قابل قبول داشته باشد، اما موجدار یا تابدار باشد؛ سنجش فاصله زیر خطکش صافی، اندازهگیری ضخامت نیست.
امکان دسترسی ابزار نیز مهم است. خارجسنج با گلویی کوتاه به مرکز هر شیت نمیرسد؛ برای نقاط داخلی، ابزار یا روش مناسب لازم است. از اندازهگیری چند قسمت قابل دسترسِ رول بسته نیز نمیتوان نتیجه کامل درباره تمام طول آن گرفت.
ورق فرمشده و اندازهگیری از یک سمت
در ورق سینوسی یا ذوزنقهای، ضخامت خود ماده با ارتفاع موج تفاوت دارد. فاصله عمودی میان دو سطح شیبدار نیز الزاماً ضخامت ماده نیست؛ جهت تماس باید با سطح موضعی ورق سازگار باشد.
برای بررسی ماده اولیه، مدارک کلاف و نمونه تختِ قابل ردیابی پیش از فرمینگ کمککنندهاند. تغییر موضعی پس از شکلدهی را نباید بدون بررسی به کسری ضخامت ورق ورودی نسبت داد.
اگر دسترسی فقط از یک سمت ممکن باشد، ضخامتسنج التراسونیک ممکن است با روش و پراب مناسب قابل استفاده باشد؛ اما هر مدل برای هر ورق نازک یا پوششدار مناسب نیست. در روشهای تماسی متداول، تماس پراب و ماده واسط انتقال صوت لازم است. خوانش فلز زیر رنگ نیز به حالت دستگاه و قابلیت معتبر همان روش بستگی دارد.
برای این کنترل عمومی، پوشش را با سنباده یا مواد شیمیایی برندارید؛ بررسی فولاد پایه زیر پوشش، روش تخصصی و نمونهبرداری توافقشده میخواهد.
یک نمونه جدول تلرانس را قدمبهقدم بخوانیم
جدول وقتی مفید است که عنوان، دامنه و شروط آن همراه اعداد خوانده شوند. نمونه زیر برای آموزش انتخاب ردیف است و جدول عمومی همه ورقهای فولادی نیست.
انتخاب گرید، عرض و کلاس درست
نمونه خواندن جدول تلرانس برای DX51D طبق EN ۱۰۱۴۳:۲۰۰۶
در این نمونه، ضخامت اسمی مربوط به کل محصول فلزپوش، شامل فولاد و پوشش فلزی است. اعداد از گروه مربوط به DX51D انتخاب شدهاند؛ نباید جدول گروه فولادهای با حداقل تنش تسلیم کمتر از ۲۶۰ مگاپاسکال را خودکار برای این گرید به کار برد.
| ضخامت اسمی، میلیمتر | عرض اسمی، میلیمتر | انحراف مجاز معمول، میلیمتر | انحراف مجاز ویژه S، میلیمتر |
|---|---|---|---|
| ۰٫۵۰ | ۱۰۰۰ | ±۰٫۰۵ | ±۰٫۰۴۰ |
| ۰٫۵۰ | ۱۲۵۰ | ±۰٫۰۶ | ±۰٫۰۴۵ |
| ۰٫۷۰ | ۱۰۰۰ | ±۰٫۰۶ | ±۰٫۰۴۵ |
| ۰٫۷۰ | ۱۲۵۰ | ±۰٫۰۷ | ±۰٫۰۵۰ |
این نمونه از جدول ۲ نسخه ۲۰۰۶ استاندارد و برای گرید و شرایط نوشتهشده در عنوان است؛ عدد مجاز سفارش شما باید از جدول و ویرایش همان سفارش استخراج شود. پوششهای سنگین و ناحیه جوش در این مثال بررسی نشدهاند و شروط جداگانه دارند. کلاس ویژه S نیز باید در سفارش توافق شده باشد.
مثلاً ضخامت ۰٫۵۰ در بازه بزرگتر از ۰٫۴۰ تا ۰٫۶۰، شامل انتها، قرار میگیرد. عرض ۱۲۵۰ نیز در گروه بزرگتر از ۱۲۰۰ تا ۱۵۰۰، شامل انتهاست. تغییر عرض، گرید یا کلاس میتواند ردیف یا حد مرتبط را تغییر دهد.
از انحراف مجاز تا حد پایین و بالا
برای DX51D با ضخامت اسمی ۰٫۵۰، عرض ۱۲۵۰ و تلرانس معمولِ همین مثال، حد انحراف مثبت و منفی ۰٫۰۶ میلیمتر است:
- حد پایین: ۰٫۵۰ − ۰٫۰۶ = ۰٫۴۴ میلیمتر
- حد بالا: ۰٫۵۰ + ۰٫۰۶ = ۰٫۵۶ میلیمتر
پس قرائت فرضی ۰٫۴۷ از نظر عددی داخل این بازه قرار دارد. این نتیجه، تأیید تمام محموله، پوشش یا مناسببودن ورق برای پروژه نیست.
اگر در همان شرایط، کلاس ویژه S توافق شده باشد، بازه عددی از ۰٫۴۵۵ تا ۰٫۵۴۵ میلیمتر میشود. وجود سه رقم اعشار در حد، به معنی کفایت هر ابزار یا امکان گردکردن دلخواه قرائت نیست.
نتیجهها را ثبت کنیم؛ یک عدد یا میانگین کافی نیست
گزارش کنترل باید نشان دهد چه نمونهای، در کجا، با چه روشی و نسبت به کدام معیار بررسی شده است. عدد بدون این اطلاعات، برای پیگیری اختلاف ارزش محدودی دارد.
گزارش قابل پیگیری چه فیلدهایی دارد؟
فرم را میتوان به دو قسمت تقسیم کرد. در سربرگ، مشخصات محموله و روش ثبت شود:
| بخش سربرگ | اطلاعات لازم |
|---|---|
| هویت کنترل | تاریخ، نام مسئول، شناسه سفارش و کلاف یا بسته |
| مشخصات کالا | نوع و گرید، ضخامت اسمی و مبنای پایه/کل، عرض و شکل عرضه |
| معیار مقایسه | استاندارد، ویرایش، شماره جدول، کلاس و حد پایین/بالا |
| روش سنجش | برنامه نمونهبرداری، ابزار و شناسه آن، وضعیت کالیبراسیون و کنترل مرجع |
| شرایط و تصمیم | وضعیت سطح/فیلم، قاعده تصمیم و مسئول تأیید نتیجه |
برای قرائتها، ستونهای جدا داشته باشید:
| ستون گزارش | چه چیزی ثبت شود؟ |
|---|---|
| نمونه | شناسه شیت یا نمونه مرتبط با کلاف/بسته |
| محل | کد نقطه و موقعیت یا فاصله طبق روش کنترل |
| قرائت خام | عدد ابزار با واحد میلیمتر |
| قرائت تکراری | نتیجه تکرار سنجش، بدون حذف عدد اولیه |
| وضعیت و توضیح | نتیجه بررسی، ارجاع عکس یا نقشه و نکته روش |
برای ثبت هر قرائت، میتوانید از قالب زیر استفاده کنید. خطتیرهها محل تکمیل داده محمولهاند و نتیجه آزمون محسوب نمیشوند.
| شناسه نمونه | کد نقطه و موقعیت طبق روش | قرائت خام، میلیمتر | قرائت تکراری، میلیمتر | وضعیت و توضیح |
|---|---|---|---|---|
| — | — | — | — | — |
کمینه و بیشینه و، در صورت نیاز، میانگین هم ثبت شوند. کاتالوگ عمومی کارخانه، نتیجه آزمون همین محموله نیست. برای شیت برشخورده، ارتباط شناسه بسته با کلاف مادر باید در حد مدارک واقعی قابل پیگیری باشد.
وقتی یک نقطه خارج یا نزدیک مرز است
چهار قرائت زیر فرضیاند و فقط به همان مثال DX51D، عرض ۱۲۵۰، ضخامت اسمی ۰٫۵۰ و کلاس معمول مربوطاند:
| نقطه آموزشی | قرائت، میلیمتر | مقایسه عددی با بازه ۰٫۴۴ تا ۰٫۵۶ |
|---|---|---|
| P1 | ۰٫۴۷ | داخل بازه |
| P2 | ۰٫۵۰ | داخل بازه |
| P3 | ۰٫۵۳ | داخل بازه |
| P4 | ۰٫۴۳ | پایینتر از حد؛ نیازمند بررسی |
میانگین ساده این اعداد ۰٫۴۸۲۵، کمینه ۰٫۴۳ و بیشینه ۰٫۵۳ میلیمتر است. میانگین داخل بازه قرار دارد، اما قرائت P4 پایینتر از حد است. اگر معیار پذیرش برای هر نقطه مقرر شده باشد، میانگین مناسب، آن قرائت را جبران نمیکند.
ابتدا مبنای مقایسه، ابزار، سطح و محل سنجش بازبینی و نتیجه تکرار ثبت شود. درباره عددهای نزدیک مرز، عدم قطعیت اندازهگیری و قاعده تصمیم سفارش اهمیت دارند؛ قرائت خام را نگه دارید و اگر سند مرجع قاعده گردکردن دارد، همان را اجرا کنید. گردکردن دلخواه برای رسیدن به نتیجه مطلوب، جای این قاعده را نمیگیرد.
چهار نقطه این تمرین، تعداد نمونه الزامی استاندارد یا نماینده آماری کل رول نیستند. تصمیم درباره محموله واقعی به روش مقرر و بررسی مسئول کیفیت وابسته است.
اختلاف ضخامت چه اثری بر وزن و هزینه سفارش دارد؟
با ثابتبودن جنس، طول و عرض، تغییر ضخامت بر مقدار ماده و جرم ورق اثر میگذارد. برای نشاندادن این اثر، یک شیت فولادی بدون پوشش به طول ۲ و عرض ۱ متر را در نظر بگیرید. چگالی را تقریباً ۷۸۵۰ کیلوگرم بر مترمکعب و ضخامت را در تمام سطح یکنواخت فرض میکنیم.
وزن تقریبی به کیلوگرم = طول به متر × عرض به متر × ضخامت به میلیمتر × ۷٫۸۵
| حالت آموزشی | ضخامت، میلیمتر | وزن محاسباتی یک شیت، کیلوگرم | وزن محاسباتی ۱۰۰ شیت، کیلوگرم |
|---|---|---|---|
| مبنای اسمی | ۱٫۰۰ | ۱۵٫۷۰ | ۱۵۷۰٫۰۰ |
| فرض ضخامت یکنواخت کمتر | ۰٫۹۷ | ۱۵٫۲۲۹ | ۱۵۲۲٫۹۰ |
| اختلاف | −۰٫۰۳ | −۰٫۴۷۱ | −۴۷٫۱۰ |
کاهش وزن این فرض ۳ درصد است؛ این عدد، تلرانس مجاز سهدرصدی نیست. همچنین یک قرائت ۰٫۹۷ از گوشه شیت، یکنواختی تمام سطح را ثابت نمیکند.
برای برآورد وزن اندازههای دیگر، از جدول وزن ورق روغنی استفاده کنید و مبنای اسمی جدول را در نظر داشته باشید.
در محصول پوششدار، سهم پوشش و تعریف ضخامت هم مطرح است. اگر ضخامت کل وارد فرمول شده باشد، نباید جرم کامل پوشش را دوباره بدون بررسی اضافه کرد. پیش از مقایسه با جدول وزن ورق گالوانیزه مشخص کنید عدد ضخامت به فولاد پایه مربوط است یا محصول نهایی.
اثر مالی به شیوه خرید بستگی دارد: در خرید برگی، تعداد و مقدار ماده هر برگ مهماند؛ در تسویه وزنی، وزن خالص و نرخ توافقشده هم تعیینکنندهاند. اختلاف تعداد، ابعاد یا بستهبندی را از تغییر ضخامت جدا بررسی کنید؛ هر اختلاف باسکول را نمیتوان به یک علت نسبت داد.
پیش از سفارش چه چیزی را مکتوب کنیم و هنگام اختلاف چه کنیم؟
عبارتهایی مانند «ضخامت کامل» یا «بدون کسری» تا وقتی به عدد و روش کنترل تبدیل نشدهاند، برداشت مشترکی نمیسازند. نیاز واقعی تولید باید پیش از سفارش به مشخصات قابل بررسی تبدیل شود.
چکلیست مشخصات ضخامت در سفارش
در پیشنهاد و تأیید سفارش، این موارد روشن باشند:
- نوع و گرید ورق، ضخامت اسمی و واحد آن؛
- مبنای ضخامت: فولاد پایه یا محصول نهایی با لایههای مشخص؛
- عرض، شکل عرضه و مشخصات نمونه قابل ردیابی؛
- استاندارد، ویرایش، کلاس تلرانس و شرایط ویژه موردنیاز؛
- روش و برنامه نمونهبرداری، مدارک و قاعده رسیدگی به اختلاف؛
- وزن خالص و مبنای تسویه، اگر وزن در معامله نقش دارد.
برای کارگاه پرس یا خم، محدوده قابل تحمل فرایند ممکن است محدودتر از شرایط معمول عرضه باشد. امکان تأمین این نیاز باید از قبل تأیید شود؛ تغییر آن پس از تحویل، همان شرایط اولیه خرید نیست.
برای بررسی امکان تأمین، مشخصات سفارش ورق گالوانیزه را همراه با ضخامت، مبنای آن و محدوده قابل قبول پروژه آماده کنید.
متن پیشنهادی برای استعلام: لطفاً نوع و گرید ورق، ضخامت اسمی و مبنای آن ـ فولاد پایه یا محصول نهایی ـ، عرض، استاندارد و ویرایش و کلاس تلرانس قابل تأمین را در پیشنهاد درج کنید. روش کنترل، مدارک مرتبط با همین محموله و مبنای وزن خالص و تسویه نیز مشخص شود. اگر نیاز قطعه ما محدودتر از تلرانس معمول است، امکان تأمین آن پیش از سفارش تأیید شود.
برای هماهنگکردن سایر مشخصات پیشفاکتور و تحویل، راهنمای خرید ورق گالوانیزه را هم ببینید.
مسیر رسیدگی به مغایرت
شناسه بار، قرائتها و محل نقاط را ثبت کنید و مبنای ضخامت و معیار سفارش را دوباره تطبیق دهید. اگر اختلاف فقط به ضخامت محدود نیست، چکلیست بررسی کیفیت ورق گالوانیزه را برای کنترل هویت، سطح و مدارک محموله دنبال کنید.
تا تعیین تکلیف بخش مورد اختلاف، از مصرف یا مخلوطکردن آن با بار دیگر جلوگیری کنید. نتیجه را مستند به تأمینکننده اعلام کنید؛ در صورت نیاز، بررسی مشترک یا آزمون مستقل با روش توافقشده انجام شود. تصمیم نهایی درباره پذیرش یا مصرف با شرایط متفاوت، باید با مسئول فنی و الزامات سفارش هماهنگ باشد.
پرسشهای متداول درباره تلرانس ضخامت ورق
تلرانس ضخامت همه ورقها چند درصد است؟
درصد ثابت عمومی ندارد. نوع محصول، گرید، ضخامت، عرض، مرجع و شرایط سفارش در تعیین حد مؤثرند. درصدی که از اختلاف دو عدد محاسبه میکنید، فقط انحراف همان اندازه است؛ مجازبودن آن باید با جدول و معیار مرتبط بررسی شود.
ورق نیممیل که ۰٫۴۷ اندازهگیری شده، قابل قبول است؟
فقط با این دو عدد نمیتوان حکم داد. ابتدا باید معلوم شود هر دو عدد به یک مبنا مربوطاند و سنجش معتبر است. سپس قرائت با حدود همان محصول و سفارش مقایسه شود؛ مثال محدود این مقاله، قاعده همه ورقهای نیممیل نیست.
ضخامت واقعی همیشه کمتر از مقدار اسمی است؟
خیر؛ عدد اندازهگیریشده میتواند کمتر یا بیشتر باشد. قابل قبول بودن آن به حدود مقرر بستگی دارد. همچنین حدود مثبت و منفی همیشه برابر نیستند؛ برای تشخیص بازه، شرایط همان سفارش را بخوانید و اختلاف عدد را جدا از خطای احتمالی ابزار بررسی کنید.
آیا کولیس برای کنترل ضخامت کافی است؟
به ابزار و نیاز کنترل بستگی دارد. برای اختلافهای کوچک ورق نازک، میکرومتر مناسب معمولاً انتخاب عملیتری است؛ بااینحال، کفایت هر دو باید با مشخصات خطا، وضعیت کالیبراسیون و روش سنجش بررسی شود. تعداد رقم نمایشگر بهتنهایی معیار کافی نیست.
میکرومتر ضخامت فولاد پایه گالوانیزه را نشان میدهد؟
روی شیت پوششدار، فاصله دو سطح بیرونی را نشان میدهد؛ سهم فولاد و پوشش را بهتنهایی تفکیک نمیکند. برای مقایسه با سفارش، تعریف ضخامت و روش مرتبط را بررسی کنید. تعیین ضخامت پایه زیر پوشش، به داده و روش مناسب نیاز دارد.
میتوان از وزن ورق، ضخامت دقیق آن را فهمید؟
از وزن خالص و ابعاد و چگالی معلوم میتوان برآوردی به دست آورد، اما پوشش و تغییرات ضخامت باید لحاظ شوند. این محاسبه، یکنواختی موضعی ورق را ثابت نمیکند و جای اندازهگیری در نقاط مقرر یا بررسی کامل محموله را نمیگیرد.
اگر میانگین خوب باشد، یک نقطه خارج از حد اهمیت دارد؟
بله، اگر معیار پذیرش برای هر نقطه مقرر شده باشد. در این حالت میانگین داخل بازه، قرائت خارج را جبران نمیکند. ابتدا ابزار، سطح و روش بررسی و قرائت تکرار شود؛ نتیجه محموله طبق برنامه کنترل و قاعده تصمیم سفارش تعیین شود.
برای ورق فرمشده، ارتفاع موج همان ضخامت است؟
خیر؛ ارتفاع موج مشخصه هندسی پروفیل است و ضخامت، اندازه خود ماده است. تماس ابزار باید با سطح موضعی و روش سنجش سازگار باشد. برای کنترل ورق ورودی فرمینگ، مدارک کلاف و نمونه تختِ قابل ردیابی کمککنندهاند؛ این دو اندازه را به جای هم ثبت نکنید.
ورق مطابق استاندارد، حتماً برای قالب ما مناسب است؟
الزاماً خیر. نیاز قالب، لقی مونتاژ یا فرایند تولید ممکن است محدوده محدودتری بخواهد. این نیاز باید پیش از خرید به مشخصات قابل اندازهگیری تبدیل و امکان تأمین آن تأیید شود؛ انطباق با شرایط عمومی محصول، تضمین سازگاری با هر قطعه نیست.
جمعبندی؛ کنترل ضخامت از سفارش روشن شروع میشود
برای کنترل ضخامت، سه چیز باید کنار هم باشند: تعریف روشن عدد سفارش، حد مجاز مربوط به همان محصول و سنجش قابل پیگیری. اختلاف با مقدار اسمی را محاسبه کنید، اما از آن بهتنهایی درباره پذیرش بار نتیجه نگیرید. در ورق پوششدار، مبنای پایه و کل را جدا نگه دارید و قرائتها را همراه محل و شناسه نمونه ثبت کنید.
برای بررسی امکان تأمین، نوع ورق، گرید یا کاربرد، ضخامت و مبنای آن، عرض، مقدار سفارش و محدوده قابل قبول پروژه را برای ایران فرمینگ بفرستید تا مشخصات موردنیاز پیش از خرید روشن شوند.
دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.