ورق روغنی چیست؟ راهنمای کامل انواع، کاربردها، مشخصات و انتخاب گرید
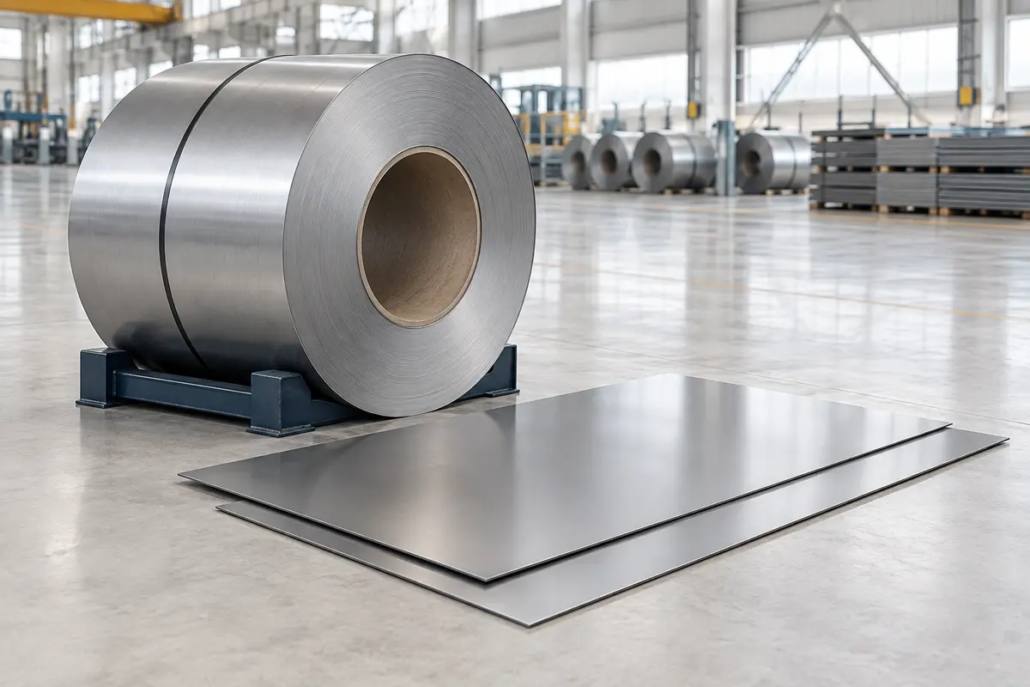
ورق روغنی نوعی ورق فولادی نورد سرد است که بهدلیل سطح صاف، دقت ابعادی مناسب و قابلیت شکلدهی، در تولید قطعات خودرو، لوازم خانگی، تابلو برق، قفسه فلزی، مبلمان اداری و بسیاری از قطعات صنعتی استفاده میشود. برخلاف چیزی که از نام آن برداشت میشود، «روغنی» یک جنس یا آلیاژ جداگانه نیست؛ این نام به ورقی اشاره دارد که پس از فرایند نورد سرد، معمولاً با لایهای نازک از روغن محافظ پوشانده میشود.
همه ورقهای روغنی عملکرد یکسانی ندارند. گرید فولاد، ضخامت، کیفیت سطح، تلرانس ابعادی، جهت نورد و میزان شکلدهی قطعه همگی بر نتیجه نهایی اثر میگذارند. ورقی که برای یک خم ساده مناسب است، ممکن است هنگام کشش عمیق پاره شود.
این راهنما به پرسش اصلی خریدار پاسخ میدهد: برای کاربرد من چه ورق روغنی مناسبتر است و هنگام سفارش باید چه مشخصاتی را کنترل کنم؟ برای استعلام موجودی، ابعاد یا خدمات برش نیز میتوانید صفحه ورق روغنی ایران فرمینگ را بررسی کنید.
ورق روغنی در یک نگاه
اگر برای تصمیمگیری اولیه به پاسخ سریع نیاز دارید، جدول زیر نقطه شروع مناسبی است:
| پرسش | پاسخ کوتاه |
|---|---|
| ورق روغنی چیست؟ | ورق فولادی کمکربن نورد سرد با سطح یکنواخت و ضخامت کنترلشده |
| چرا روغنی نامیده میشود؟ | چون معمولاً برای حفاظت موقت از سطح، لایهای نازک از روغن روی آن اعمال میشود |
| چه مزیتی دارد؟ | کیفیت سطح، دقت ابعادی و قابلیت مناسب برای خم و پرس |
| گرید عمومی کدام است؟ | ST12 یا گرید متناظر مورد تأیید در گواهی محصول، برای شکلدهی معمولی |
| برای کشش بیشتر چه انتخابی داریم؟ | ST13 برای کشش متوسط و ST14 برای کشش عمیق، پس از تطبیق با نقشه و قالب |
| ضخامتهای رایج چقدر است؟ | حدود ۰٫۳ تا ۳ میلیمتر؛ موجودی هر گرید و کارخانه متفاوت است |
| آیا ضدزنگ است؟ | خیر؛ روغن سطح فقط حفاظت موقت ایجاد میکند |
| هنگام خرید چه چیزهایی مهماند؟ | کاربرد، گرید، ضخامت، عرض، کیفیت سطح، نوع عرضه، گواهی و شرایط تحویل |
آنچه در این مقاله میخوانید
ورق روغنی چیست و چرا به آن ورق سرد میگویند؟
ورق روغنی محصول فرایند نورد سرد فولاد است. ماده اولیه آن معمولاً ورق نورد گرم اسیدشوییشده است که پس از حذف پوستههای اکسیدی، از میان مجموعهای از غلتکها عبور میکند تا ضخامت آن با دقت بیشتری کاهش یابد. بخش اصلی این کاهش ضخامت در دمایی پایینتر از دمای تبلور مجدد فولاد انجام میشود؛ به همین دلیل محصول نهایی را «ورق سرد» یا «ورق نورد سرد» مینامند.
نورد سرد فقط ظاهر ورق را تغییر نمیدهد. این فرایند امکان تولید ضخامتهای کمتر، سطح یکنواختتر و تلرانس ابعادی دقیقتر را فراهم میکند. البته فشار غلتکها باعث کارسختی فولاد میشود؛ بنابراین ورق در ادامه تولید، برای بازیابی شکلپذیری تحت عملیات بازپخت قرار میگیرد.
پس از تکمیل فرایند، مقدار کنترلشدهای روغن محافظ روی سطح اعمال میشود. وظیفه این روغن، کاهش احتمال زنگزدگی در دوره حمل و انبارش است. این لایه موقتی است و ورق را به محصولی ضدزنگ تبدیل نمیکند.
آیا سطح براق ورق روغنی فقط بهدلیل روغن است؟
خیر. صافی و یکنواختی سطح در درجه اول نتیجه نورد سرد، کیفیت غلتکها، بازپخت و نورد پوستهای است. روغن میتواند سطح را براقتر نشان دهد، اما کیفیت واقعی سطح را ایجاد نمیکند. دو ورق ممکن است هر دو ظاهری براق داشته باشند، ولی از نظر تختی، زبری، خط غلتک یا قابلیت پرسکاری متفاوت باشند.
آیا ورق روغنی زنگ میزند؟
بله. فولاد پایه ورق روغنی معمولاً کمکربن و بدون پوشش فلزی دائمی است. اگر آب میان لایههای رول یا شیت نفوذ کند، بسته در محیط مرطوب بماند یا روغن محافظ در اثر شستوشو و تماس از بین برود، احتمال لکه و زنگزدگی وجود دارد.
برای قطعات بیرونی، محیطهای مرطوب یا کاربردهایی که حفاظت خوردگی اولویت اصلی است، معمولاً ورق گالوانیزه انتخاب مطمئنتری است. انتخاب نهایی باید با توجه به شرایط محیط، نوع پوشش نهایی و عمر مورد انتظار قطعه انجام شود.
ورق روغنی چگونه تولید میشود؟
تولید ورق روغنی چند مرحله پیوسته دارد و اختلال در هر مرحله میتواند موجب عیب سطحی، موج، تغییر ضخامت یا افت شکلپذیری شود.
۱. اسیدشویی ورق پایه
کلاف نورد گرم پس از تولید، روی سطح خود پوستههای اکسیدی دارد. این پوستهها پیش از نورد سرد با فرایند اسیدشویی حذف میشوند. پاکبودن سطح در این مرحله اهمیت زیادی دارد؛ زیرا باقیماندن پوسته یا آلودگی میتواند در اثر فشار غلتک به سطح ورق آسیب بزند.
۲. کاهش ضخامت در نورد سرد
ورق اسیدشوییشده از میان غلتکها عبور میکند و ضخامت آن بهتدریج کاهش مییابد. سرعت خط، فشار غلتک، کشش ورق و میزان کاهش ضخامت باید کنترل شوند. نتیجه این مرحله ورقی با ضخامت دقیقتر است، اما ساختار آن بهدلیل کارسختی، موقتاً سختتر و کمانعطافتر میشود.
برای آشنایی بیشتر با تفاوت این روش با نورد گرم، میتوانید مقاله نورد سرد چیست؟ را مطالعه کنید.
۳. بازپخت یا آنیل
برای بازگرداندن شکلپذیری، ورق نوردشده تحت فرایند بازپخت قرار میگیرد. دما، زمان و شرایط خنکشدن بر خواص مکانیکی محصول اثر دارند. هرچه قطعه نهایی به کشش و تغییر شکل بیشتری نیاز داشته باشد، کنترل این مرحله اهمیت بیشتری پیدا میکند.
۴. نورد پوستهای و اصلاح سطح
پس از بازپخت، ورق با کاهش ضخامت بسیار محدود از غلتکهای مخصوص عبور میکند. این مرحله که Skin Pass نام دارد به بهبود تختی، کنترل بافت سطح و کاهش احتمال ایجاد خطوط تسلیم هنگام شکلدهی کمک میکند.
۵. روغنکاری، کنترل و بستهبندی
در مرحله نهایی، سطح ورق با روغن محافظ پوشانده میشود و مواردی مانند ضخامت، عرض، تختی، عیبهای سطحی و کیفیت لبه بررسی میشوند. سپس محصول بهصورت رول، نوار یا شیت بستهبندی میشود.
تفاوت روغن نورد با روغن محافظ سطح
در تولید ورق روغنی ممکن است دو نوع روانکار با وظیفه متفاوت مطرح باشند و یکسان دانستن آنها موجب برداشت اشتباه شود:
- روغن یا امولسیون نورد هنگام عبور ورق از غلتکها به کاهش اصطکاک، سایش و حرارت کمک میکند و بخشی از فرایند نورد است.
- روغن محافظ نهایی پس از تکمیل تولید و کنترل سطح اعمال میشود تا تماس مستقیم فولاد با رطوبت و اکسیژن کاهش یابد. این روغن حفاظت موقت ایجاد میکند و جای پوشش ضدخوردگی را نمیگیرد.
نوع و مقدار روغن نهایی باید با فرایند بعدی سازگار باشد. روغنی که برای چند ماه انبارش مفید است، ممکن است پیش از رنگ، چسبکاری یا بعضی روشهای جوش به چربیزدایی دقیقتری نیاز داشته باشد.
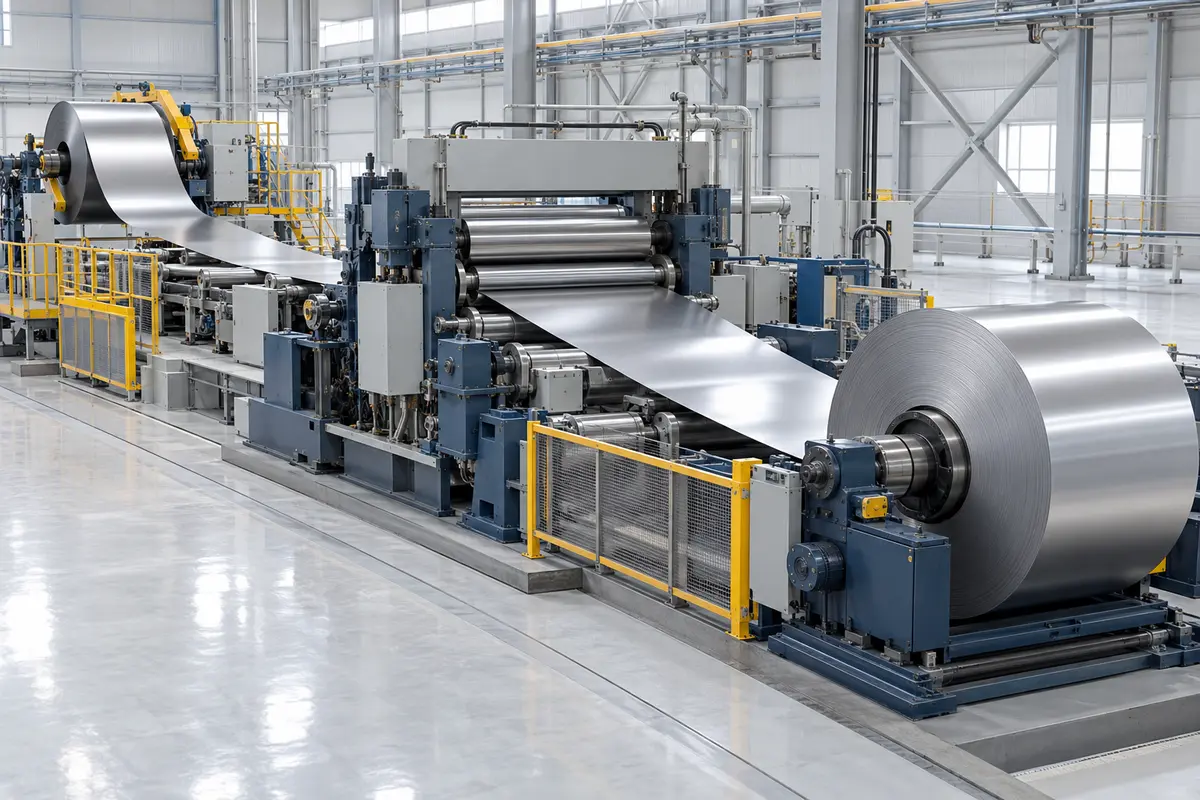
تولید ورق روغنی شامل اسیدشویی، نورد سرد، بازپخت، نورد پوستهای و روغنکاری است.
ویژگیهای ورق روغنی
شناخت ویژگیها زمانی مفید است که بدانیم هر ویژگی چه اثری بر تولید قطعه دارد.
- سطح صاف و یکنواخت: برای قطعات ظاهری، رنگکاری، آبکاری و تولید بدنه اهمیت دارد.
- دقت ابعادی مناسب: به مونتاژ دقیقتر، کنترل وزن و تنظیم بهتر قالب کمک میکند.
- قابلیت شکلدهی: بسته به گرید، برای خمکاری ساده تا کشش عمیق قابل استفاده است.
- امکان تولید ضخامتهای کم: برای قطعات سبک و ظریف مزیت محسوب میشود.
- جوشپذیری مناسب: بسیاری از گریدهای کمکربن آن با روشهای متداول قابل جوشکاریاند، اما روغن و آلودگی سطح باید کنترل شود.
- آمادگی برای پوشش نهایی: سطح یکنواخت میتواند زیرلایه مناسبی برای رنگ یا پوشش باشد، بهشرط آنکه چربیزدایی و آمادهسازی بهدرستی انجام شود.
انواع ورق روغنی و تفاوت گریدها
در بازار ایران نامهای ST12، ST13 و ST14 برای ورقهای با شکلپذیری معمولی، کششی و فوقکشش رایجاند. در استانداردهای جدیدتر اروپایی نیز نامهای DC01، DC03 و DC04 دیده میشوند.
این نامها در بازار گاهی معادل یکدیگر در نظر گرفته میشوند، اما تطبیق آنها نباید فقط براساس نام انجام شود. استاندارد سفارش، خواص مکانیکی، ضخامت، کیفیت سطح و گواهی محصول باید بررسی شوند.
| گرید رایج بازار | نام نزدیک در استاندارد EN | سطح شکلدهی | انتخاب مناسب برای |
|---|---|---|---|
| ST12 | DC01 | معمولی | خمکاری، رولفرمینگ و قطعات با تغییر شکل محدود |
| ST13 | DC03 | کششی | پرسکاری متوسط و قطعات با فرم پیچیدهتر |
| ST14 | DC04 | فوقکشش | کشش عمیق و قطعات دارای انحنا و عمق بیشتر |
ورق روغنی ST12
ST12 پرمصرفترین گرید عمومی ورق روغنی است. این ورق برای قطعاتی مناسب است که به برش، خمکاری، سوراخکاری، جوش یا شکلدهی محدود نیاز دارند. تابلوهای برق، قفسه، کابینت فلزی، محفظه تجهیزات و برخی پروفیلهای سبک از کاربردهای رایج آن هستند.
اگر قطعه دارای کشش عمیق، گوشههای تند یا تغییر شکل چندمرحلهای است، انتخاب ST12 صرفاً بهدلیل قیمت کمتر میتواند باعث ترک، پارگی یا ضایعات بیشتر شود. برای اینکه ببینید ST12 برای قطعه شما کافی است یا به گرید کششیتری نیاز دارید، تفاوت ST12 با ST13 و ST14 را بخوانید.
ورق روغنی ST13
ST13 برای شکلدهی و پرسکاری متوسط مناسبتر است. این گرید زمانی انتخاب میشود که قطعه از یک خم ساده پیچیدهتر است، اما به سطح کشش ST14 نیاز ندارد. بدنه بعضی تجهیزات، اجزای لوازم خانگی و قطعات پرسشده صنعتی در این گروه قرار میگیرند.
برای پروژهای که بین ST12 و ST14 قرار دارد، آزمون نمونه با گرید ST13 میتواند مانع خرید گرید گرانتر و در عین حال از ضایعات تولید جلوگیری کند. برای جزئیات بیشتر، مقاله ورق ST13 چیست؟ را ببینید.
ورق روغنی ST14
ST14 برای کشش عمیق و ساخت قطعاتی با تغییر شکل زیاد به کار میرود. قابلیت شکلدهی بیشتر به معنی آن است که ورق میتواند در قالب مناسب، تغییر شکل شدیدتری را با احتمال کمتر پارگی تحمل کند.
بااینحال، ST14 همیشه بهترین گزینه نیست. اگر قطعه فقط برش و خم ساده دارد، این گرید مزیت عملی مهمی ایجاد نمیکند. انتخاب باید براساس نقشه قطعه، عمق کشش، شعاعها، جهت نورد و شرایط قالب انجام شود. اطلاعات کاملتر در مقاله ورق ST14 چیست؟ در دسترس است.
ورقهای EK2 و EK4
EK2 و EK4 با گریدهای عمومی شکلدهی یکسان نیستند. این ورقها برای کاربردهایی مانند لعابکاری طراحی شدهاند و کنترل ترکیب شیمیایی و رفتار سطح در آنها اهمیت ویژهای دارد. استفاده از ورق عمومی بهجای ورق مناسب لعاب میتواند به عیب در پوشش یا عملکرد نامطلوب محصول منجر شود.
برای شناخت این گروه، مقالات ورق EK2 چیست؟ و ورق EK4 چیست؟ را مطالعه کنید.
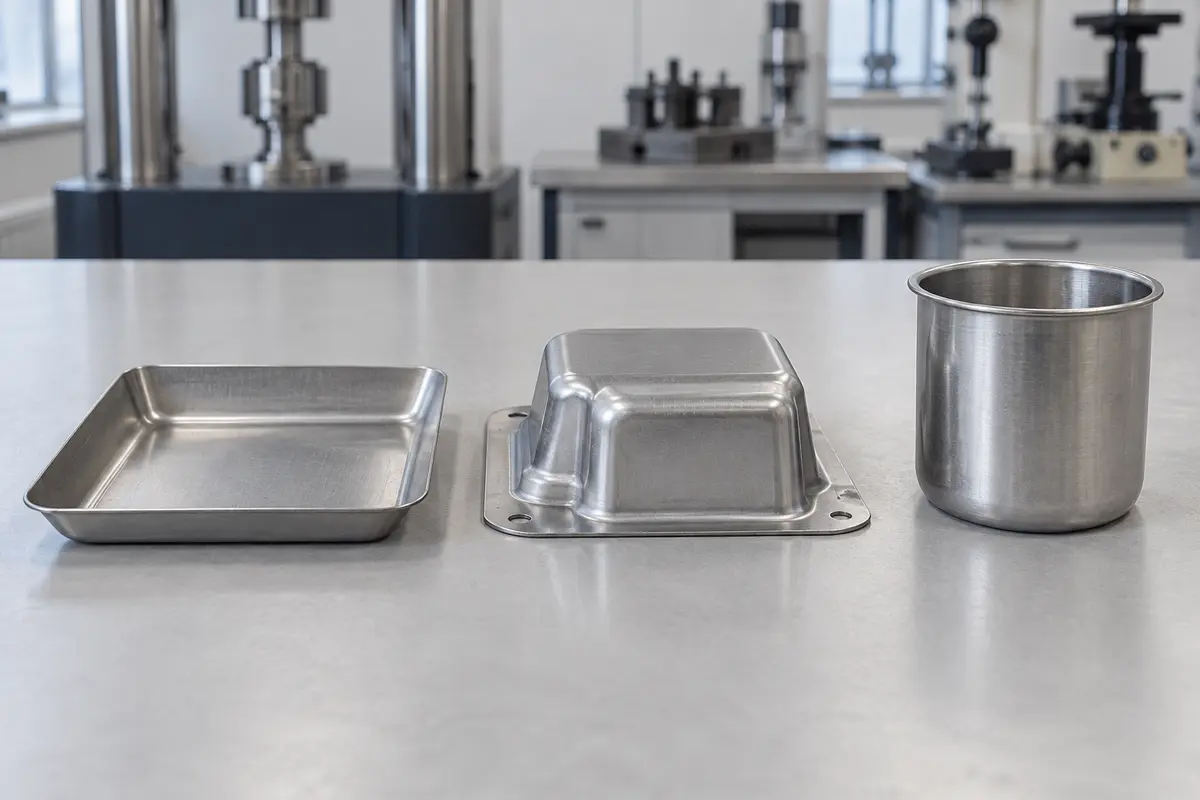
با افزایش نیاز قطعه به کشش و تغییر شکل، انتخاب گرید مناسب اهمیت بیشتری پیدا میکند.
چگونه گرید مناسب ورق روغنی را انتخاب کنیم؟
بهترین روش انتخاب این نیست که بپرسیم «کدام گرید بهتر است؟»؛ باید بپرسیم «قطعه در زمان تولید چه مقدار تغییر شکل را تحمل میکند؟».
برای خمکاری و ساخت قطعات ساده
اگر فرایند شامل برش، پانچ، خم ساده یا رولفرمینگ محدود است، معمولاً گرید عمومی مانند ST12 میتواند پاسخگو باشد. شعاع خم، جهت نورد و ضخامت ورق همچنان باید بررسی شوند.
برای پرسکاری متوسط
در قطعاتی با انحنای بیشتر یا پرس چندمرحلهای، ST13 میتواند انتخاب متعادلتری باشد. پیش از سفارش عمده، آزمون نمونه روی قالب واقعی یا قالب مشابه توصیه میشود.
برای کشش عمیق
قطعاتی مانند برخی اجزای بدنه خودرو، محفظههای عمیق یا فرمهای پیچیده به گریدی با شکلپذیری بیشتر نیاز دارند. در این شرایط ST14 یا گریدی که خواص آن در نقشه و گواهی فنی مشخص شده است، گزینه مناسبتری خواهد بود.
برای لعابکاری
لعابکاری فقط به صافی سطح وابسته نیست. ترکیب شیمیایی، رفتار گازها در فرایند پخت و سازگاری فولاد با پوشش لعاب اهمیت دارند. برای این کار باید گرید مخصوص مانند EK2 یا EK4 را براساس فرایند تولید انتخاب کرد.
نکته کاربردی: اگر نمونه قطعه، نقشه، شعاع خم و عمق کشش در دسترس است، انتخاب گرید را براساس همان اطلاعات انجام دهید. نام تجاری ورق بهتنهایی تضمینکننده عملکرد در قالب نیست.
جدول انتخاب سریع براساس کاربرد
| وضعیت قطعه یا فرایند | نقطه شروع مناسب | چه چیزی باید تأیید شود؟ |
|---|---|---|
| برش، پانچ و خم ساده | ST12 | شعاع خم، جهت نورد و کیفیت لبه |
| پرس با عمق متوسط | ST13 | نمونهسازی، روانکار و تنظیم قالب |
| کشش عمیق و فرم پیچیده | ST14 | خواص مکانیکی، عمق کشش و آزمون واقعی قالب |
| قطعه ظاهری و رنگشونده | گرید مناسب فرمدهی با کیفیت سطح بالاتر | سمت قابل رؤیت، زبری و معیار پذیرش عیب |
| قطعه لعابکاریشده | EK2، EK4 یا گرید مخصوص فرایند | گواهی محصول و سازگاری با سیکل پخت |
| محیط مرطوب یا فضای بیرونی | ورق روغنی فقط با سیستم پوشش مناسب | طراحی حفاظت خوردگی و بررسی ورق گالوانیزه بهعنوان جایگزین |
این جدول برای غربال اولیه است و جای مشخصات فنی نقشه، استاندارد سفارش یا آزمون تولید را نمیگیرد.
کیفیت سطح ورق روغنی؛ موضوعی فراتر از براقبودن
یکی از مهمترین تفاوتهای سفارشهای ورق سرد، کیفیت و بافت سطح است. برای قطعهای که بعد از رنگ در معرض دید قرار میگیرد، خراش، فرورفتگی یا تغییر رنگ جزئی ممکن است قابلقبول نباشد؛ اما همان سطح برای یک قطعه داخلی که دیده نمیشود، قابل استفاده باشد.
در استانداردهای محصولات نورد سرد، کیفیت سطح براساس حساسیت قطعه تعریف میشود. در سطح عمومی، عیبهای جزئی که بر شکلدهی یا چسبندگی پوشش اثر نمیگذارند ممکن است پذیرفته شوند. برای قطعات ظاهری، سمت بهتر ورق باید شرایط سختگیرانهتری داشته باشد. بنابراین عبارت کلی «سطح براق و بدون خط» برای سفارش صنعتی کافی نیست.
زبری سطح چه اثری دارد؟
زبری کنترلشده میتواند به نگهداری روانکار هنگام پرس و چسبندگی بهتر بعضی پوششها کمک کند. سطح بیشازحد صاف یا بیشازحد زبر نیز ممکن است با فرایند بعدی سازگار نباشد. هنگام سفارش قطعه حساس، این موارد را روشن کنید:
- کدام سمت ورق پس از تولید دیده میشود؛
- قطعه رنگ، آبکاری، لعاب یا پوشش دیگری خواهد داشت؛
- چه نوع عیب و در چه اندازهای قابلقبول است؛
- زبری یا کیفیت سطح باید طبق کدام استاندارد یا نمونه مرجع کنترل شود؛
- رول باید با سمت بازرسیشده به داخل یا خارج پیچیده شود.
برای سفارشهای ظاهری، تأیید نمونه سطح یا معیار پذیرش مکتوب از عباراتی مانند «درجه یک» یا «سطح عالی» قابلاعتمادتر است.
ابعاد و ضخامت ورق روغنی
ورق روغنی بسته به کارخانه، گرید و شرایط بازار در ضخامتها و عرضهای مختلف عرضه میشود. در بازار ایران ضخامتهای حدود ۰٫۳ تا ۳ میلیمتر و عرضهای ۱۰۰۰ و ۱۲۵۰ میلیمتر متداولاند؛ بااینحال تمام ترکیبهای ضخامت، عرض و گرید همیشه موجود نیستند.
رول، شیت یا نوار؟
- رول کامل: برای خطوط تولید پیوسته و مصرف بالا مناسب است.
- رول سبک: برای مجموعههایی مناسب است که محدودیت ظرفیت جرثقیل یا رولگیر دارند.
- شیت فابریک: در ابعاد تعیینشده کارخانه عرضه میشود.
- شیت برشخورده: براساس طول موردنیاز پروژه آماده میشود و میتواند پرت تولید را کاهش دهد.
- نوار یا اسلیتر: برای تولید پروفیل، قطعات باریک و خطوط رولفرمینگ مناسب است.
در سفارش شیت فقط طول و عرض را مشخص نکنید. گونیا بودن، کیفیت لبه، تختی، جهت نورد، رواداری برش و نوع بستهبندی نیز ممکن است برای خط تولید مهم باشند.
تلرانس ضخامت چرا اهمیت دارد؟
ضخامت درجشده روی سفارش، ضخامت اسمی است. ضخامت واقعی در محدوده تلرانس مجاز قرار میگیرد. این اختلاف در پروژههایی که وزن قطعه، لقی قالب، جوش نقطهای یا دقت مونتاژ حساس است، میتواند بر نتیجه اثر بگذارد.
به همین دلیل در خرید صنعتی باید علاوه بر ضخامت اسمی، استاندارد تلرانس یا محدوده قابلقبول پروژه نیز مشخص شود.
وزن ورق روغنی چگونه محاسبه میشود؟
برای محاسبه تقریبی وزن یک شیت فولادی مستطیلی میتوان از فرمول زیر استفاده کرد:
وزن ورق برحسب کیلوگرم = طول برحسب متر × عرض برحسب متر × ضخامت برحسب میلیمتر × ۷٫۸۵
برای مثال، وزن تقریبی شیتی با طول ۲ متر، عرض ۱ متر و ضخامت ۱ میلیمتر برابر است با:
۲ × ۱ × ۱ × ۷٫۸۵ = ۱۵٫۷ کیلوگرم
این فرمول برای برآورد سفارش و حمل مناسب است، اما وزن باسکول ممکن است بهدلیل تلرانس ضخامت، ابعاد واقعی، روغن و بستهبندی کمی متفاوت باشد. مثالهای بیشتر در جدول وزن ورق روغنی ارائه شده است.
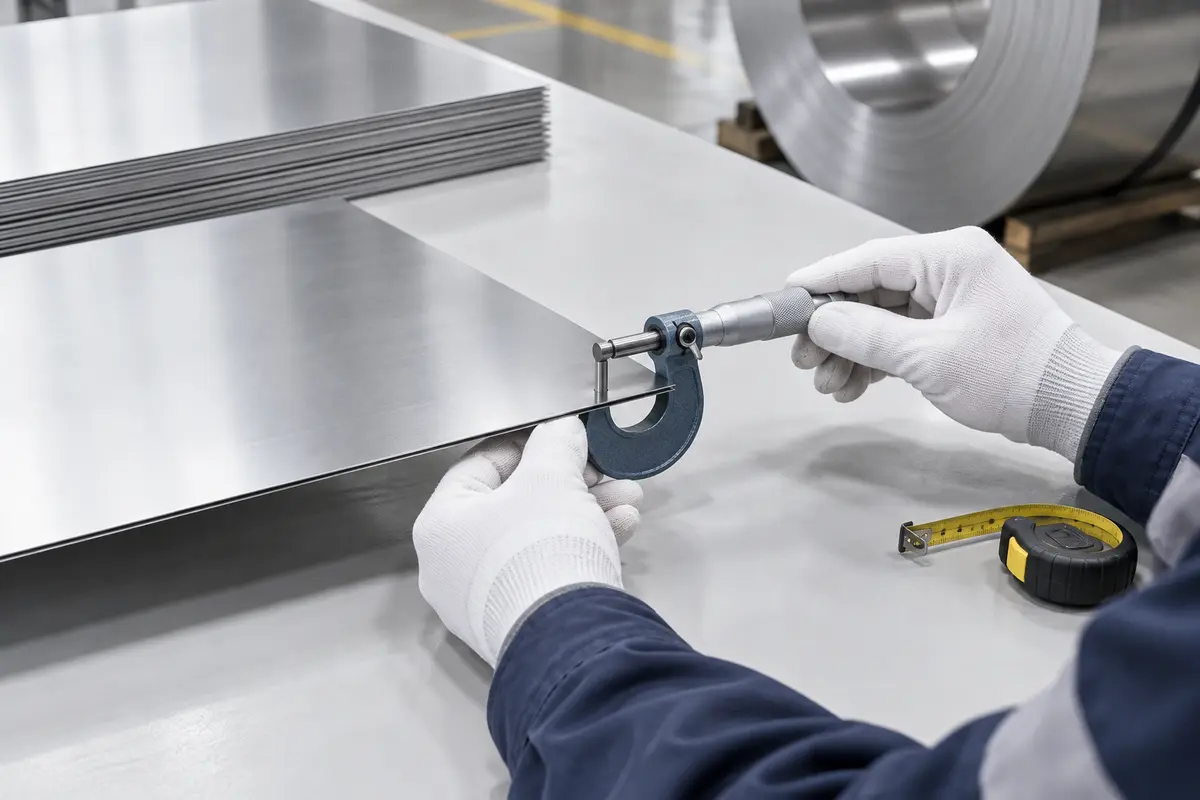
برای محاسبه دقیقتر وزن، ضخامت و ابعاد واقعی ورق را در نظر بگیرید.
کاربرد ورق روغنی در صنایع مختلف
ورق روغنی در جایی ارزشمند است که دقت ابعادی، کیفیت سطح و قابلیت شکلدهی همزمان اهمیت داشته باشند. کاربرد نهایی تعیین میکند کدام گرید و کیفیت سطح مناسبتر است.
خودروسازی و قطعهسازی
برخی پنلها، براکتها، اجزای داخلی و قطعات پرسشده خودرو از ورق نورد سرد ساخته میشوند. قطعات ظاهری به کیفیت سطح و قطعات دارای فرم عمیق به شکلپذیری کنترلشده نیاز دارند. جهت نورد، جوش نقطهای، پوشش نهایی و رفتار ورق در قالب نیز باید بررسی شوند.
برای مطالعه جزئیتر میتوانید مقاله کاربرد ورق روغنی در صنعت خودروسازی را ببینید.
لوازم خانگی
بدنه و قطعات داخلی یخچال، لباسشویی، اجاق، آبگرمکن و تجهیزات مشابه میتوانند از ورق روغنی ساخته شوند. سطح یکنواخت برای رنگکاری و دقت ابعادی برای مونتاژ پنلها اهمیت زیادی دارد.
در قطعات لعابکاریشده باید گرید مخصوص و سازگاری آن با فرایند پخت کنترل شود. ظاهر براق یک ورق عمومی به معنی مناسببودن آن برای لعاب نیست.
تابلو برق و تجهیزات برقی
قاب، بدنه و درِ تابلو برق معمولاً به برش، پانچ، خمکاری و رنگ پودری نیاز دارند. ورق باید تختی مناسب داشته باشد و پس از خمکاری و جوش، امکان دستیابی به سطح نهایی یکنواخت را فراهم کند.
مبلمان فلزی و تجهیزات فروشگاهی
قفسه، فایل اداری، کمد، میز و تجهیزات فروشگاهی از دیگر کاربردهای ورق روغنیاند. در این محصولات، یکنواختی سطح و قابلیت رنگپذیری در کنار دقت برش و خم اهمیت دارد.
لوله و پروفیل سبک
برخی لولهها و پروفیلهای دقیق و سبک از نوار ورق روغنی تولید میشوند. عرض نوار، کیفیت لبه، ضخامت و قابلیت جوشکاری بر پایداری خط و کیفیت مقطع اثر میگذارند.
قطعات صنعتی و محفظهها
کاور ماشینآلات، محفظه تجهیزات، کانالها، قطعات پرسشده و اجزای مونتاژی از دیگر کاربردها هستند. در هر مورد باید شدت فرمدهی و شرایط کار قطعه پیش از انتخاب گرید بررسی شود.
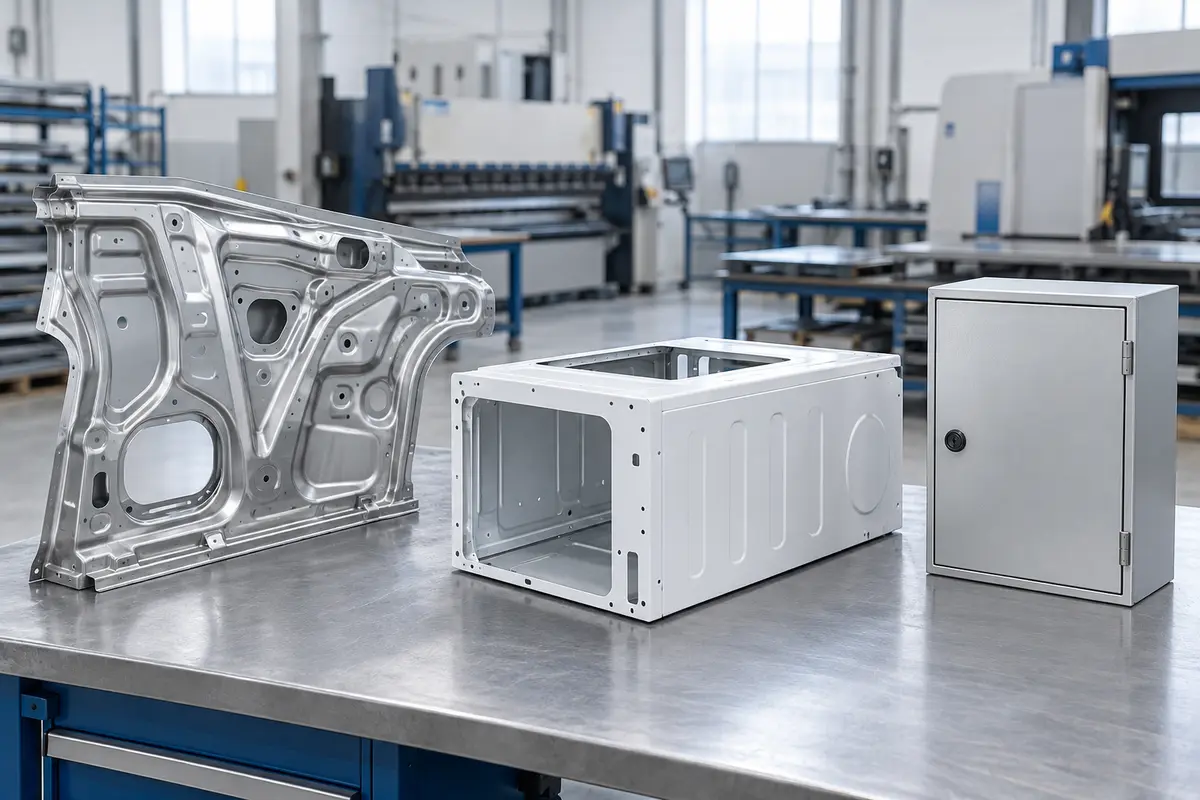
کیفیت سطح و قابلیت شکلدهی، ورق روغنی را برای تولید قطعات دقیق و ظاهری مناسب میکند.
تفاوت ورق روغنی با ورق سیاه
ورق سیاه محصول نورد گرم است و معمولاً سطحی تیرهتر، زبرتر و تلرانس ابعادی بازتری دارد. ورق روغنی پس از مراحل تکمیلی نورد سرد تولید میشود و سطح صافتر و دقت ابعادی بیشتری ارائه میدهد.
| معیار | ورق روغنی | ورق سیاه |
|---|---|---|
| روش تولید اصلی | نورد سرد پس از آمادهسازی ورق پایه | نورد گرم |
| کیفیت سطح | صافتر و یکنواختتر | زبرتر و دارای پوسته نورد |
| دقت ابعادی | معمولاً بیشتر | معمولاً کمتر از ورق سرد |
| ضخامتهای کم | دسترسی بهتر | محدودتر |
| کاربرد متداول | قطعات دقیق، ظاهری و پرسکاری | سازه، شاسی و قطعات عمومی سنگینتر |
| هزینه | معمولاً بیشتر | معمولاً اقتصادیتر |
اگر کیفیت سطح و دقت ابعادی برای پروژه اهمیتی ندارد، ورق سیاه ممکن است انتخاب اقتصادیتری باشد. مقایسه کامل در مقاله تفاوت ورق سیاه و روغنی آمده است.
تفاوت ورق روغنی با ورق گالوانیزه
ورق روغنی و گالوانیزه هر دو میتوانند سطحی نسبتاً یکنواخت داشته باشند، اما وظیفه و ساختار آنها متفاوت است. ورق گالوانیزه دارای پوشش روی است و برای مقاومت بهتر در برابر خوردگی انتخاب میشود. ورق روغنی فاقد چنین پوشش دائمیای است و مزیت اصلی آن در دقت، سطح و شکلدهی قرار دارد.
| معیار | ورق روغنی | ورق گالوانیزه |
|---|---|---|
| پوشش محافظ دائمی | ندارد | پوشش روی دارد |
| مقاومت در محیط مرطوب | محدود و وابسته به پوشش نهایی | بیشتر از ورق روغنی بدون پوشش |
| اولویت اصلی | دقت، سطح و شکلدهی | حفاظت در برابر خوردگی |
| ظاهر سطح | صاف و روغنخورده | دارای ظاهر و بافت پوشش روی |
شرح دقیقتر را میتوانید در مقاله تفاوت ورق گالوانیزه و روغنی مطالعه کنید.
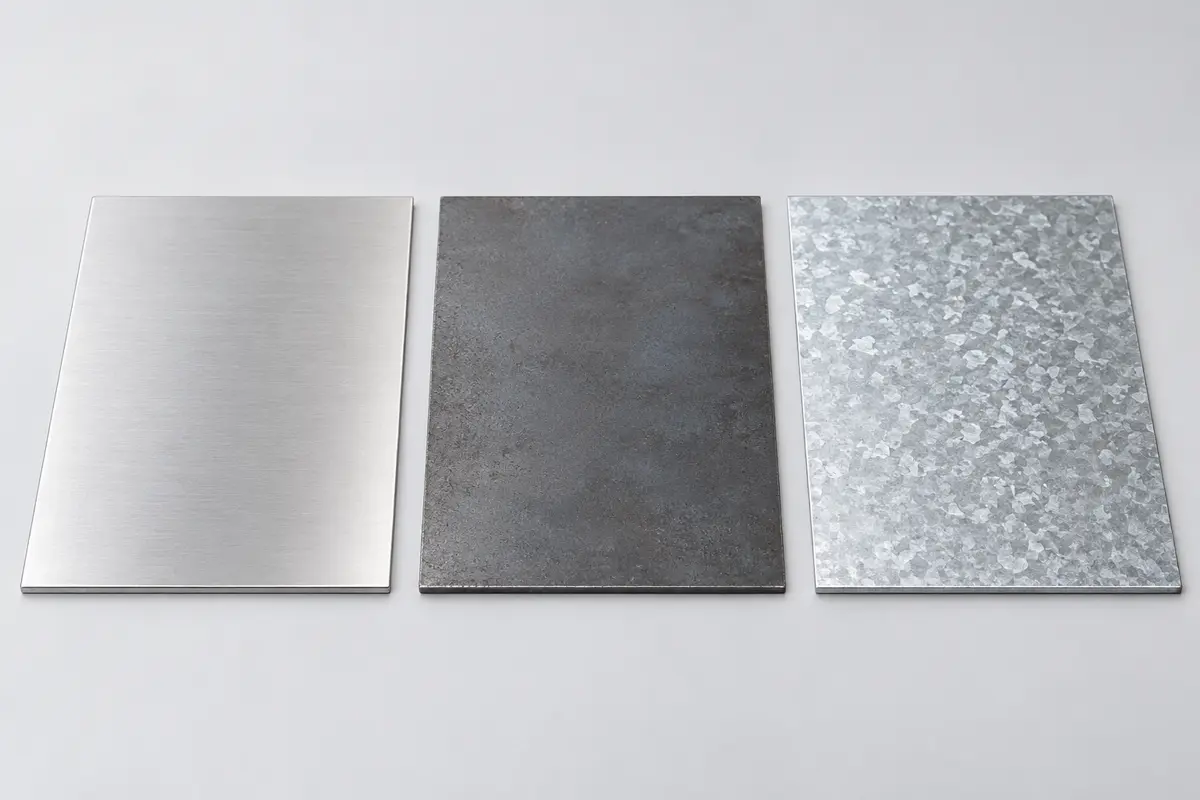
کیفیت سطح و قابلیت شکلدهی، ورق روغنی را برای تولید قطعات دقیق و ظاهری مناسب میکند.
مزایا و محدودیتهای ورق روغنی
مزایا
- سطح صاف و مناسب برای رنگ و پوشش نهایی
- دقت مناسب ضخامت و ابعاد
- امکان تولید قطعات ظریف و دقیق
- تنوع گرید برای فرمدهی ساده تا کشش عمیق
- قابلیت مناسب برای برش، خم، پانچ و جوشکاری در شرایط کنترلشده
- عرضه بهصورت رول، شیت و نوار
محدودیتها
- مقاومت خوردگی آن بدون پوشش نهایی محدود است.
- سطح ورق نسبت به خراش، ضربه و لکه حساس است.
- برای کاربردهای ساده معمولاً از ورق سیاه گرانتر است.
- انتخاب گرید اشتباه میتواند باعث ترک، پارگی یا برگشت فنری شود.
- روغن سطح باید پیش از برخی عملیات رنگ، چسبکاری یا جوش کنترل یا حذف شود.
- نگهداری نامناسب میتواند باعث زنگ میان لایهها و افت کیفیت ظاهری شود.
راهنمای خرید ورق روغنی
خرید حرفهای ورق روغنی با اعلام «ضخامت و مقدار» کامل نمیشود. هرچه فرایند تولید قطعه حساستر باشد، مشخصات سفارش باید دقیقتر باشد.
۱. کاربرد و میزان شکلدهی را مشخص کنید
ابتدا توضیح دهید قطعه فقط برش و خم میشود یا قرار است تحت پرس و کشش قرار گیرد. عکس نمونه، نقشه یا توضیح فرایند به انتخاب گرید کمک میکند.
۲. گرید و استاندارد را بنویسید
نام ST12 یا ST14 بدون اشاره به استاندارد و خواص موردنیاز ممکن است کافی نباشد. در سفارشهای صنعتی، استاندارد مرجع و شرایط فنی قابلقبول را نیز مشخص کنید.
۳. ضخامت و عرض را دقیق اعلام کنید
ضخامت اسمی، عرض، طول شیت یا وزن رول باید مشخص باشند. اگر خط تولید محدودیت وزن کلاف، قطر داخلی یا قطر خارجی دارد، آن را از ابتدا اعلام کنید.
۴. کیفیت سطح را متناسب با قطعه انتخاب کنید
برای قطعهای که پس از رنگ در معرض دید است، کیفیت سطح اهمیت بیشتری از یک قطعه داخلی دارد. محل استفاده، نوع رنگ و حساسیت ظاهری را در زمان سفارش توضیح دهید.
۵. نوع تحویل را مشخص کنید
رول، رول سبک، شیت، نواربری یا برش طولی هرکدام شرایط متفاوتی دارند. نوع بستهبندی و روش تخلیه نیز باید با امکانات محل تحویل هماهنگ باشد.
۶. گواهی و قابلیت ردیابی را بررسی کنید
برای سفارشهای حساس، گواهی محصول، شماره کلاف، ترکیب شیمیایی، خواص مکانیکی و استاندارد تولید را درخواست کنید. این اطلاعات هنگام بروز مشکل در پرس یا پوشش نهایی بسیار ارزشمندند.
۷. نمونه را پیش از خرید عمده آزمایش کنید
اگر قطعه فرم پیچیدهای دارد، بهترین راه کاهش ریسک، تولید نمونه با همان قالب، روانکار و تنظیمات خط است. نتیجه یک ورق در یک قالب الزاماً به قالب دیگر قابل تعمیم نیست.
۸. کارخانه را براساس نیاز فنی انتخاب کنید
فولاد مبارکه، هفت الماس و فولاد غرب آسیا از نامهای شناختهشده محصولات نورد سرد در بازار ایران هستند و ورقهای وارداتی نیز ممکن است در مقاطع مختلف عرضه شوند. بااینحال انتخاب کارخانه نباید فقط براساس شهرت یا قیمت انجام شود؛ دامنه ضخامت و عرض، گرید قابل عرضه، کیفیت سطح، وزن کلاف و ثبات تأمین باید با خط تولید شما هماهنگ باشد.
ممکن است محصول یک کارخانه برای قطعات عمومی کاملاً مناسب باشد، اما پروژهای با کشش عمیق یا ظاهر حساس به مشخصات متفاوتی نیاز داشته باشد. گواهی همان محموله و نتیجه آزمون تولید از قضاوت کلی درباره نام کارخانه معتبرتر است.
اشتباهات رایج در خرید ورق روغنی
- انتخاب ST12 برای قطعه کشش عمیق فقط بهدلیل قیمت کمتر؛
- خرید براساس ضخامت اسمی بدون توجه به تلرانس قابلقبول؛
- یکسان دانستن سطح براق با کیفیت سطح مناسب رنگ؛
- بیتوجهی به وزن و قطر رول قابلپذیرش دستگاه؛
- سفارش شیت بدون تعیین تختی، گونیا و کیفیت لبه؛
- پذیرش ادعای گرید بدون بررسی برچسب و گواهی محصول؛
- خرید کل محموله پیش از آزمون نمونه روی قالب حساس؛
- نگهداری رول در فضای مرطوب با این تصور که روغن سطح مانع زنگزدگی میشود.
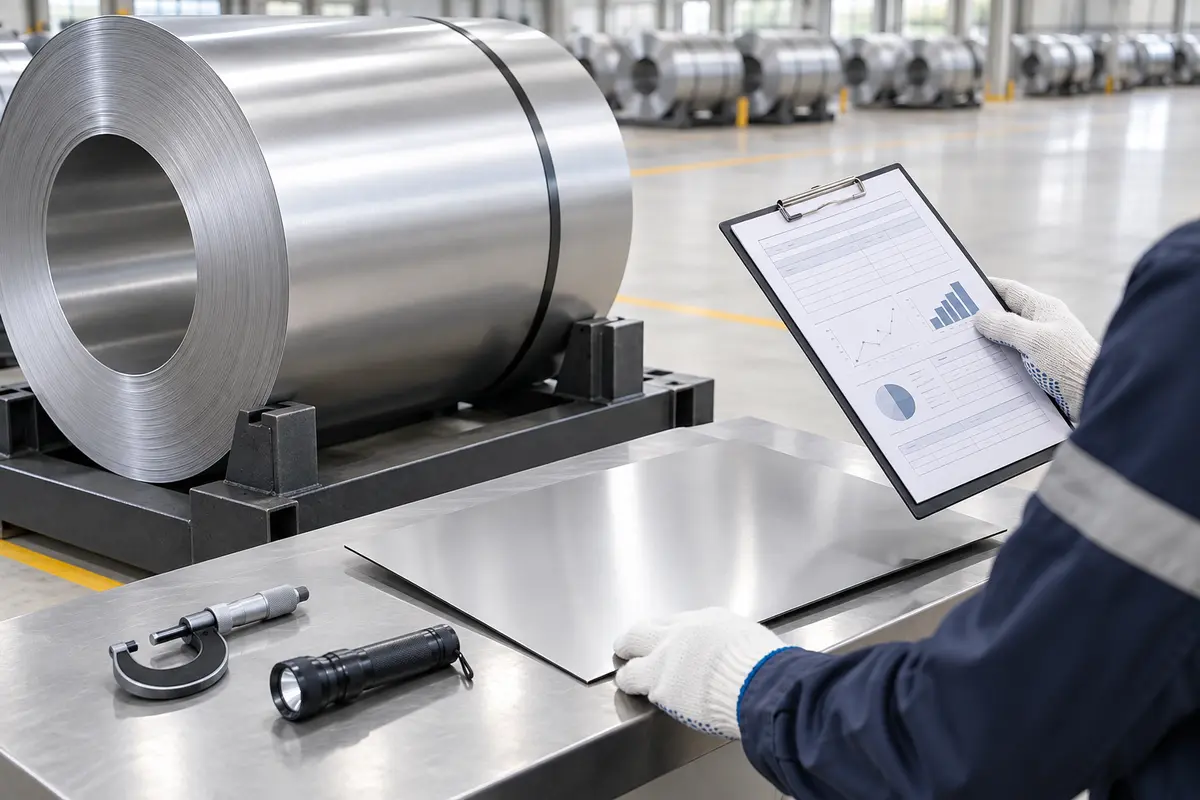
پیش از سفارش، کاربرد، گرید، ضخامت، کیفیت سطح، نوع تحویل و گواهی محصول را مشخص کنید.
هنگام تحویل ورق روغنی چه چیزهایی را کنترل کنیم؟
کنترل اولیه بار میتواند از ورود مواد نامناسب به خط تولید جلوگیری کند.
- مشخصات برچسب رول یا بندیل را با سفارش تطبیق دهید.
- وضعیت بستهبندی، تسمهها و آثار نفوذ آب را بررسی کنید.
- لبه رول را از نظر ضربه، لهشدگی یا تلسکوپیشدن کنترل کنید.
- سطح نمونه را در نور مناسب از نظر زنگ، لکه، خراش و خط غلتک ببینید.
- ضخامت را با ابزار مناسب در چند نقطه اندازه بگیرید.
- عرض و طول شیت را کنترل کنید.
- تختی شیت و موج لبه یا موج میانی را بررسی کنید.
- شماره کلاف و مدارک همراه را ثبت کنید.
بازکردن کامل رول بدون تجهیزات مناسب توصیه نمیشود. کنترل تخصصی رول باید با رعایت ایمنی و با ابزار مناسب انجام شود.
عیبهای رایج سطحی و ابعادی
خراش، لکه روغن، زنگ، اثر رول، فرورفتگی، موج لبه، اختلاف ضخامت و آسیب لبه از جمله مواردیاند که ممکن است مشاهده شوند. وجود هر عیب لزوماً به معنی غیرقابلاستفادهبودن ورق نیست؛ شدت عیب و حساسیت قطعه تعیین میکند که محصول قابلقبول است یا خیر.
برای مثال، یک خراش سطحی ممکن است در قطعه داخلی قابلپذیرش باشد، اما روی بدنه رنگشده محصول نهایی دیده شود. معیار پذیرش باید پیش از سفارش روشن باشد.
نگهداری و انبارش ورق روغنی
ورق روغنی باید در محیط خشک، سرپوشیده و دارای تهویه نگهداری شود. مهمترین خطر، باقیماندن رطوبت میان لایههاست؛ زیرا ممکن است تا زمان بازکردن بسته دیده نشود.
- رول و شیت را مستقیماً روی زمین قرار ندهید.
- بستهها را از دیوار مرطوب، باران، بخار و مواد خورنده دور نگه دارید.
- از پالت یا تکیهگاه یکنواخت و مقاوم استفاده کنید.
- اجازه ندهید آب روی بستهبندی جمع شود.
- بسته سرد را پیش از بازکردن با دمای محیط هماهنگ کنید تا تعریق ایجاد نشود.
- شیتها را روی یکدیگر نکشید؛ این کار سطح را خراش میدهد.
- موجودی قدیمیتر را زودتر مصرف کنید.
- در صورت خیسشدن بسته، آن را بدون بررسی رها نکنید.
آیا ورق روغنی تاریخ مصرف دارد؟
ورق روغنی مانند مواد غذایی تاریخ انقضای ثابت و یکسان ندارد. بااینحال نگهداری طولانی میتواند احتمال زنگزدگی، آلودگی سطح یا تغییر رفتار بعضی فولادهای شکلپذیر را افزایش دهد. مدت مناسب انبارش به گرید، نوع روغن، بستهبندی، رطوبت، دما و حساسیت فرایند تولید بستگی دارد.
بهجای تکیه بر یک عدد عمومی، تاریخ تولید، شرایط انبار و الزامات فنی تولیدکننده را بررسی کنید و برای قطعات حساس، نمونه را پیش از مصرف انبوه آزمایش کنید.
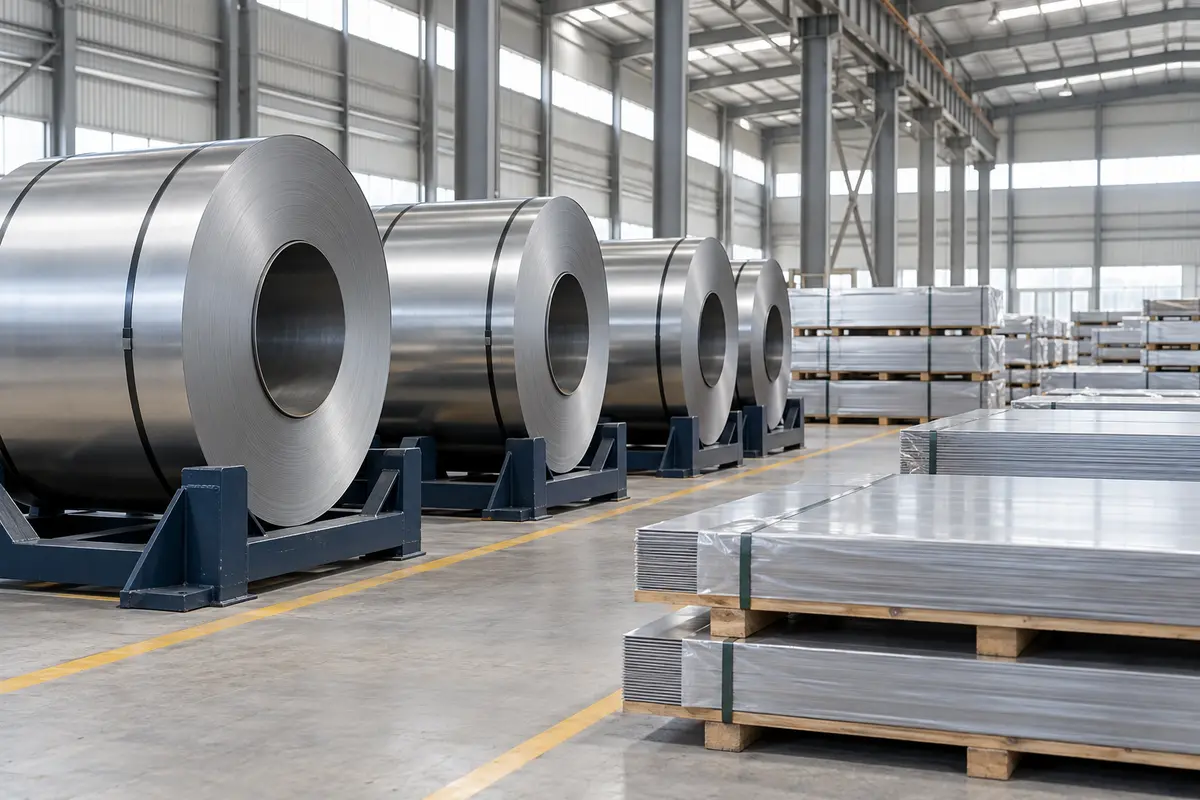
جلوگیری از رطوبت و تعریق میان لایهها، مهمترین اصل نگهداری ورق روغنی است.
آمادهسازی ورق روغنی برای رنگ و جوش
روغن محافظ برای حمل و نگهداری مفید است، اما پیش از رنگ، چسبکاری یا بعضی روشهای جوش باید مقدار و نوع آن کنترل شود.
چربیزدایی پیش از رنگ
سطح باید با روش سازگار با پوشش نهایی تمیز شود. باقیماندن روغن، گردوغبار یا محصولات خوردگی میتواند چسبندگی رنگ را کاهش دهد. پس از چربیزدایی نیز سطح نباید با دست آلوده لمس یا برای مدت طولانی بدون حفاظت رها شود.
جوشکاری ورق روغنی
بسیاری از ورقهای روغنی کمکربن جوشپذیری مناسبی دارند، اما آلودگی و روغن میتوانند دود، پاشش یا ناپایداری اتصال ایجاد کنند. روش جوش، ضخامت، پوشش احتمالی و کیفیت موردنیاز اتصال باید در تنظیم پارامترها لحاظ شوند.
عوامل مؤثر بر قیمت ورق روغنی
قیمت ورق روغنی عدد ثابتی نیست و به مجموعهای از عوامل بازار و مشخصات سفارش بستگی دارد:
- قیمت مواد اولیه و ورق پایه
- نرخ ارز و شرایط بازار فولاد
- کارخانه و برند تولیدکننده
- گرید و استاندارد
- ضخامت و عرض
- کیفیت سطح و شرایط تحویل
- رول، شیت یا نواربودن محصول
- هزینه برش، سبکسازی رول یا بستهبندی
- مقدار سفارش و محل تحویل
ارزانترین پیشنهاد همیشه کمهزینهترین انتخاب نیست. اگر ورق نامناسب باعث پارگی در پرس، توقف خط، دوبارهکاری یا ضایعات شود، اختلاف قیمت اولیه اهمیت خود را از دست میدهد. معیار درست، هزینه نهایی تولید قطعه سالم است.
جمعبندی؛ کدام ورق روغنی برای شما مناسب است؟
ورق روغنی زمانی انتخاب مناسبی است که سطح صاف، دقت ابعادی و قابلیت شکلدهی برای پروژه اهمیت داشته باشد. برای خمکاری و قطعات عمومی، ST12 معمولاً نقطه شروع مناسبی است؛ برای پرس متوسط میتوان ST13 را بررسی کرد و برای کشش عمیق باید سراغ ST14 یا گرید فنی متناسب با نقشه رفت. کاربردهای لعابکاری نیز به گریدهای مخصوص مانند EK2 و EK4 نیاز دارند.
پیش از سفارش، فقط به نام گرید اکتفا نکنید. کاربرد، ضخامت، عرض، کیفیت سطح، تلرانس، شکل تحویل، گواهی محصول و شرایط نگهداری را همزمان در نظر بگیرید. در سفارشهای حساس، آزمایش نمونه پیش از خرید عمده بهترین راه کاهش ریسک است.
برای بررسی گزینههای قابل تأمین، خدمات برش و دریافت مشاوره متناسب با کاربرد پروژه، به صفحه خرید و استعلام ورق روغنی مراجعه کنید.
پرسشهای متداول درباره ورق روغنی
ورق روغنی چیست؟
ورق روغنی نوعی ورق فولادی نورد سرد است که سطح صاف، ضخامت کنترلشده و قابلیت مناسبی برای خمکاری و شکلدهی دارد. روی سطح آن معمولاً لایهای نازک از روغن محافظ قرار میگیرد.
تفاوت ورق روغنی و ورق سرد چیست؟
در بازار ایران این دو عبارت معمولاً برای یک گروه محصول به کار میروند. «ورق سرد» به روش تولید و «ورق روغنی» به وضعیت معمول سطح و روغن محافظ آن اشاره دارد.
تفاوت ST12، ST13 و ST14 چیست؟
تفاوت اصلی در میزان شکلپذیری است. ST12 برای فرمدهی معمولی، ST13 برای کشش متوسط و ST14 برای کشش عمیق مناسبتر است. انتخاب نهایی باید با خواص فنی و فرایند واقعی قطعه تطبیق داده شود.
آیا ورق روغنی ضدزنگ است؟
خیر. روغن سطح فقط حفاظت موقت ایجاد میکند. برای محیط مرطوب باید پوشش نهایی مناسب یا محصولی مانند ورق گالوانیزه در نظر گرفته شود.
ورق روغنی برای فضای بیرونی مناسب است؟
بهصورت بدون پوشش معمولاً انتخاب مناسبی برای فضای بیرونی نیست. در صورت استفاده باید سیستم رنگ یا پوشش محافظ متناسب با محیط طراحی شود.
ضخامتهای رایج ورق روغنی چقدر است؟
بسته به کارخانه و گرید، ضخامتهای حدود ۰٫۳ تا ۳ میلیمتر در بازار دیده میشوند. موجودی واقعی هر ضخامت و عرض باید هنگام سفارش بررسی شود.
وزن ورق روغنی چگونه محاسبه میشود؟
وزن تقریبی شیت از حاصلضرب طول متر، عرض متر، ضخامت میلیمتر و عدد ۷٫۸۵ به دست میآید. وزن واقعی ممکن است بهدلیل تلرانس و بستهبندی متفاوت باشد.
برای خمکاری ST12 بهتر است یا ST14؟
برای خمکاری ساده معمولاً ST12 کافی است. ST14 برای قطعاتی مناسب است که کشش عمیق و تغییر شکل زیادی دارند. انتخاب گرید بالاتر برای قطعه ساده الزاماً مزیتی ایجاد نمیکند.
هنگام خرید ورق روغنی چه اطلاعاتی باید اعلام شود؟
کاربرد، گرید، ضخامت، عرض، مقدار، نوع عرضه، کیفیت سطح، محدودیت وزن رول، محل تحویل و نیاز به گواهی فنی را اعلام کنید. ارائه نقشه یا نمونه قطعه انتخاب را دقیقتر میکند.
آیا هر ورق روغنی براق، کیفیت سطح بالایی دارد؟
خیر. براقبودن میتواند تحت تأثیر روغن و بافت سطح باشد و بهتنهایی نشاندهنده تختی، نبود خراش یا مناسببودن برای رنگ نیست. کیفیت سطح باید براساس حساسیت قطعه، سمت قابل رؤیت و معیار پذیرش مشخص شود.
دیدگاه خود را ثبت کنید
تمایل دارید در گفتگوها شرکت کنید؟در گفتگو ها شرکت کنید.