برای ساخت یک قاب تابلو برق که با برش و چند خم ساده آماده می‌شود، ورق ST12 معمولاً گزینه خوبی برای بررسی است. اما برای پوسته‌ای یکپارچه که باید در قالب کشیده شود، بهتر است از همان ابتدا گریدهای کششی‌تر را هم بررسی کنید.

ST12 نام قدیمی یکی از گریدهای ورق فولادی کم‌کربن نورد سرد است. در بازار ایران آن را با عنوان «ورق روغنی ST12» می‌شناسند. برای انتخاب، ابتدا ببینید قطعه چطور ساخته می‌شود؛ برای خرید، گرید و مشخصات همان بار را روی پیش‌فاکتور روشن کنید.

«ورق روغنی» و «ST12» چه فرقی دارند؟

«روغنی» نام رایج خانواده ورق‌های نورد سرد در بازار است؛ ST12 گرید ورق است. پس عبارت «روغنی یک میل» به‌تنهایی گرید را مشخص نمی‌کند. روغن روی سطح هم برای حفاظت موقت است و از روی چربی یا براق‌بودن ورق نمی‌توان گرید آن را تشخیص داد. برای آشنایی با روش تولید و انواع عرضه، راهنمای ورق روغنی را ببینید.

در جدول تطبیق نام‌گذاری، St ۱۲ از DIN ۱۶۲۳-۱ با DC01 در EN ۱۰۱۳۰ متناظر است. اگر در نقشه DC01 نوشته شده و فروشنده ورق را با نام ST12 معرفی می‌کند، از او بخواهید گرید، استاندارد و شرایط تحویل را در مدارک همان بار نشان دهد. این تطبیق تاریخی راهنمای انتخاب اولیه است؛ تأیید جایگزینی به مشخصات سفارش و، در قطعات حساس، نتیجه آزمون نمونه بستگی دارد.

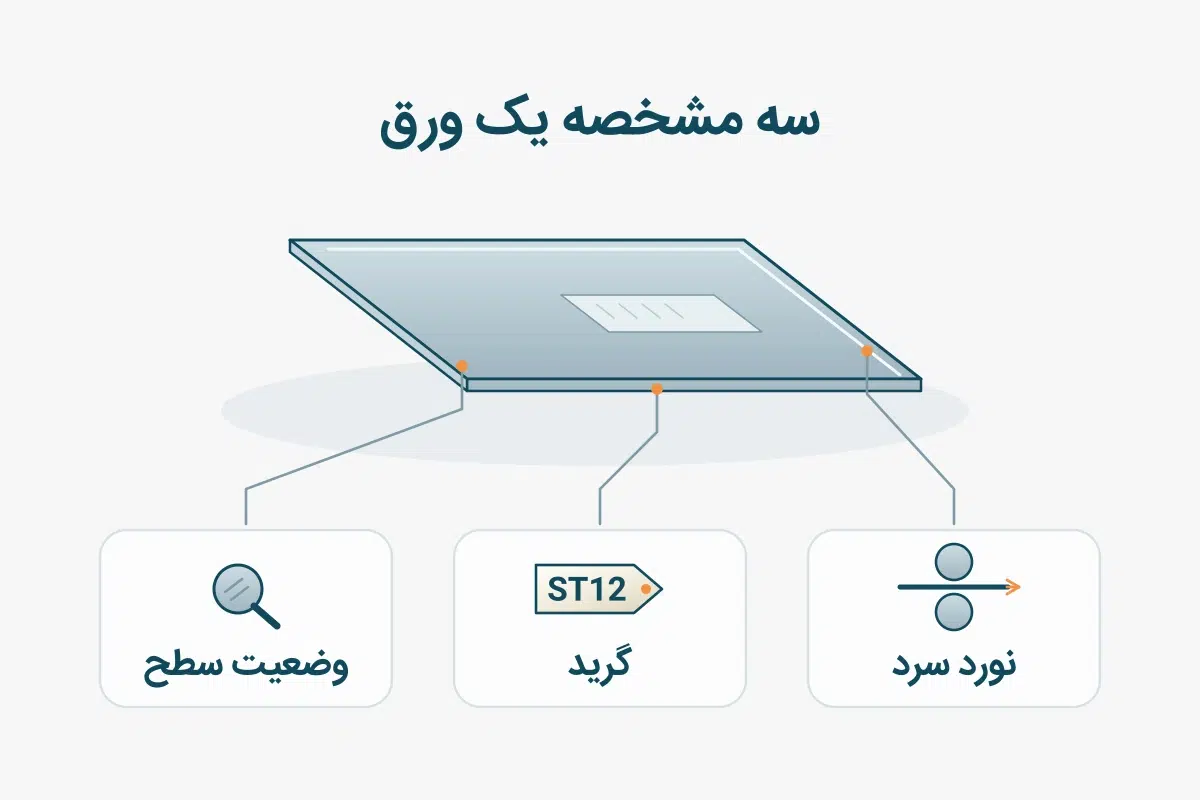
تفاوت گرید ST12، نورد سرد و وضعیت سطح ورق روغنی
گرید، روش تولید و وضعیت سطح سه مشخصه جداگانه‌اند.

تفاوت ST12، ST13 و ST14؛ برای قطعه شما کدام مناسب‌تر است؟

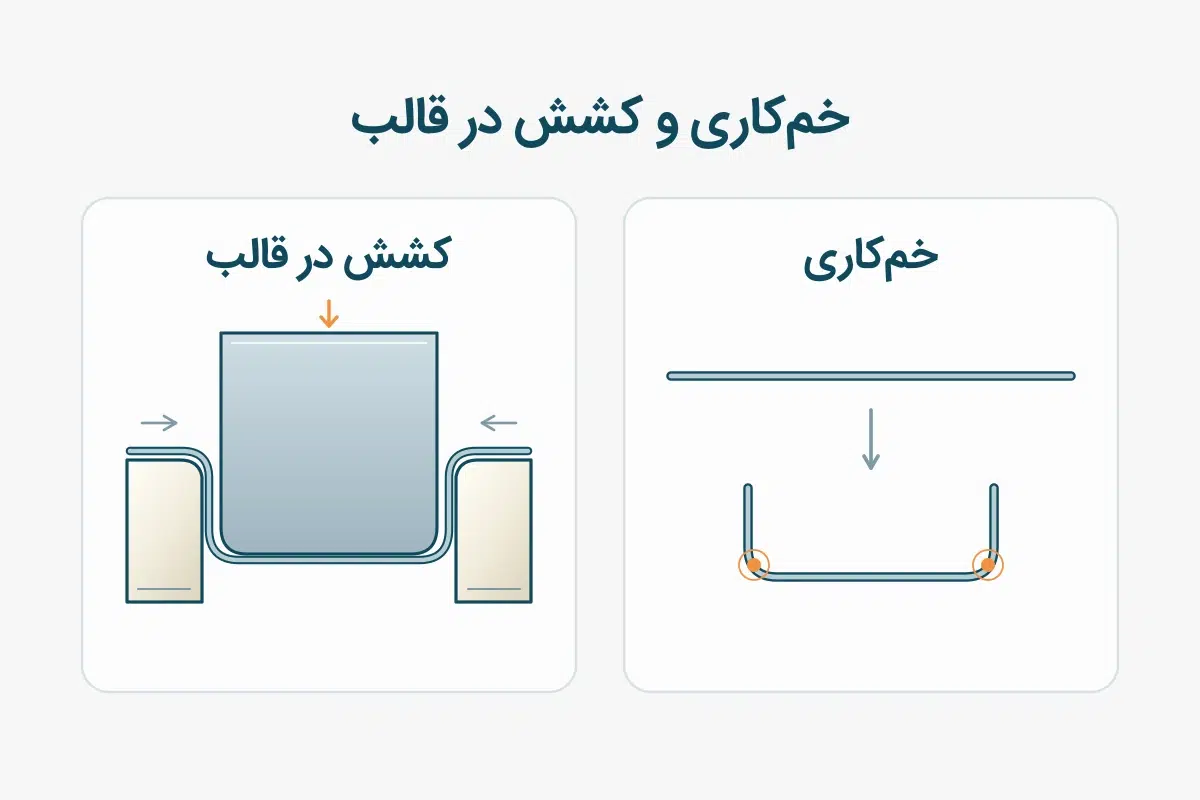
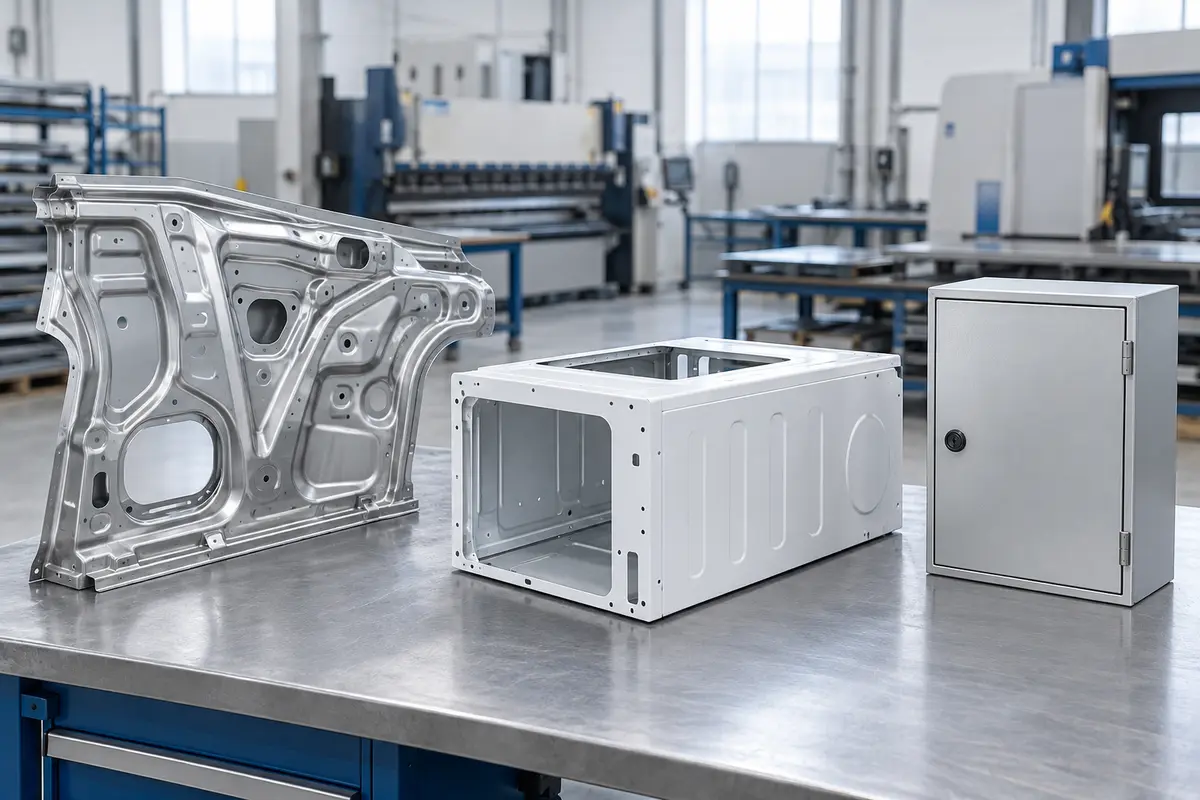
نام قطعه کافی نیست. یک محفظه فلزی ممکن است با خم‌کاری و اتصال چند لبه ساخته شود یا یکپارچه در قالب کشیده شود. ورق موردنیاز این دو روش لزوماً یکسان نیست.

نام رایج در بازارگرید متناظر در EN ۱۰۱۳۰نقطه شروع انتخاب
ST12DC01برش، پانچ و خم‌کاری معمولی؛ مثل قاب یا درپوش ساده
ST13DC03قطعات پرس‌شده‌ای که به شکل‌پذیری بیشتری نیاز دارند
ST14DC04قطعاتی با نیاز بیشتر به کشش عمیق؛ مثل بعضی پوسته‌های یکپارچه

پرس‌کاری همیشه کشش عمیق نیست. پانچ چند سوراخ یا خم یک لبه را با کشیدن ورق در قالب یکی نگیرید. اگر ورق در خم ترک می‌خورد، پیش از تعویض گرید، شعاع خم، وضعیت لبه برش و جهت خم نسبت به نورد را بررسی کنید. برای قطعه عمیق هم انتخاب ST14 به‌تنهایی پارگی یا چین‌خوردگی را برطرف نمی‌کند؛ نمونه باید روی قالب و با شرایط خط شما تأیید شود.

اگر فرایند ساخت به ورق شکل‌پذیرتری نیاز دارد، مشخصات ورق ST13 و کاربردهای ورق ST14 را مقایسه کنید.

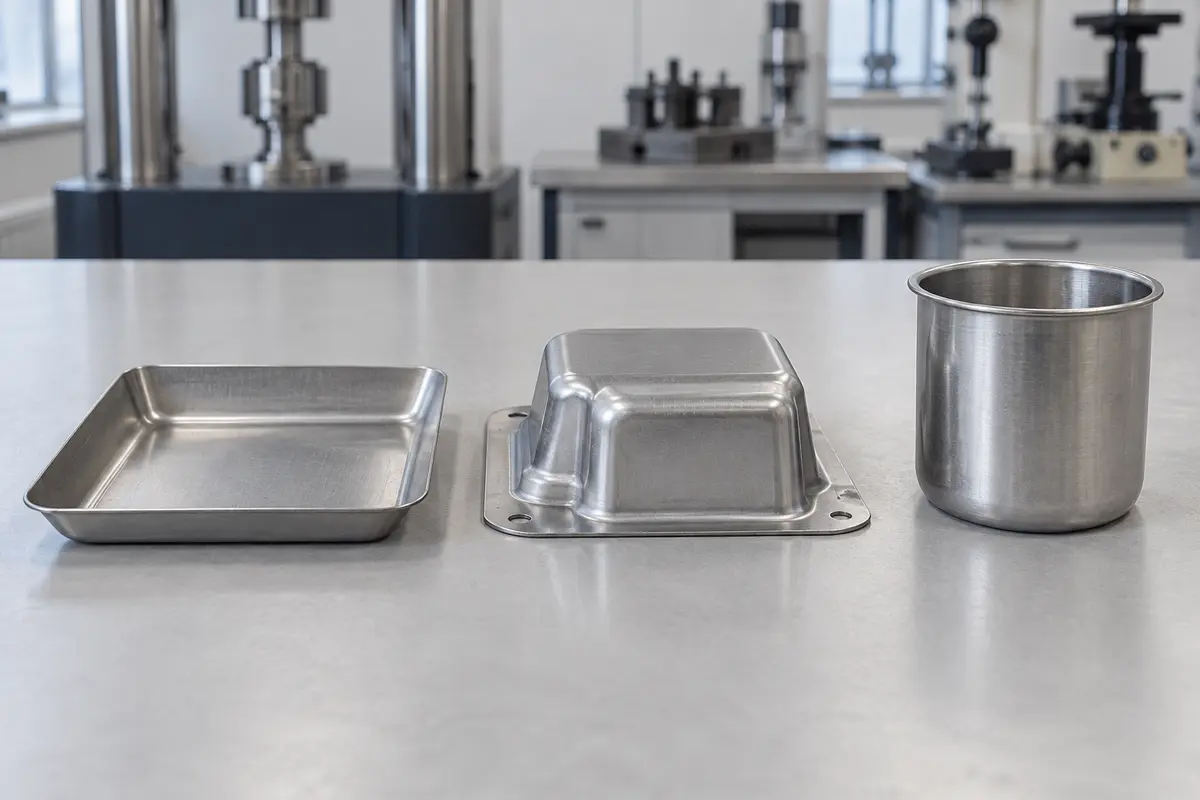
مقطع ورق خم‌شده U شکل در کنار مقطع کشش ورق با سنبه و ماتریس
شماتیک بدون مقیاس است؛ نوع شکل‌دهی را از روی هندسه قطعه و مسیر ساخت بررسی کنید.

مشخصات فنی؛ سه عددی که باید درست بخوانید

برای نمونه، جدول فنی Tata Steel برای DC01 مطابق EN ۱۰۱۳۰:۲۰۰۶، در ضخامت ۱ میلی‌متر، حدود زیر را نشان می‌دهد. این مقادیر برای ورق با نورد سبک نهایی و آزمون عمود بر جهت نورد هستند:

شاخصمقدار مرجع DC01معنی
حداکثر تنش تسلیم۲۸۰ مگاپاسکالسقف مجاز تنش تسلیم در این شرایط
استحکام کششی۲۷۰ تا ۴۱۰ مگاپاسکالبازه بیشترین تنش مهندسی ثبت‌شده در آزمون کشش
حداقل ازدیاد طول پس از شکست (A80)۲۸٪با طول مبنای ۸۰ میلی‌متر روی نمونه آزمون

این جدول حدود مرجع است، نه نتیجه آزمون بار ST12 شما. برای ضخامت‌های ۰٫۷ میلی‌متر و کمتر، بعضی حدود جدول تعدیل می‌شوند. عدد ۲۸۰ هم حداکثر تنش تسلیم است؛ آن را به‌عنوان حداقل تضمین‌شده در طراحی به کار نبرید. در سفارش حساس، نتیجه گواهی بار را با شرایط آزمون و الزامات نقشه مقایسه کنید.

رول یا شیت؟ ابعاد و وزن را قبل از استعلام روشن کنید

عرض‌های ۱۰۰۰ و ۱۲۵۰ میلی‌متر در بازار ایران رایج‌اند. موجودی هر ضخامت و گرید به کارخانه و زمان استعلام بستگی دارد. اگر ورق را به‌صورت برگ می‌خواهید، مشخص کنید شیت فابریک کارخانه می‌خواهید یا شیت برش‌خورده از رول. در سفارش برش سفارشی، طول و عرض نهایی، تعداد و هزینه برش را از ابتدا بپرسید.

«یک میل» یعنی ضخامت اسمی ۱ میلی‌متر. اگر دستگاه شما به ضخامت حساس است، تلرانس و روش کنترل را در سفارش بنویسید. یک اندازه‌گیری روی پلیسه لبه، ضخامت کل شیت را نشان نمی‌دهد.

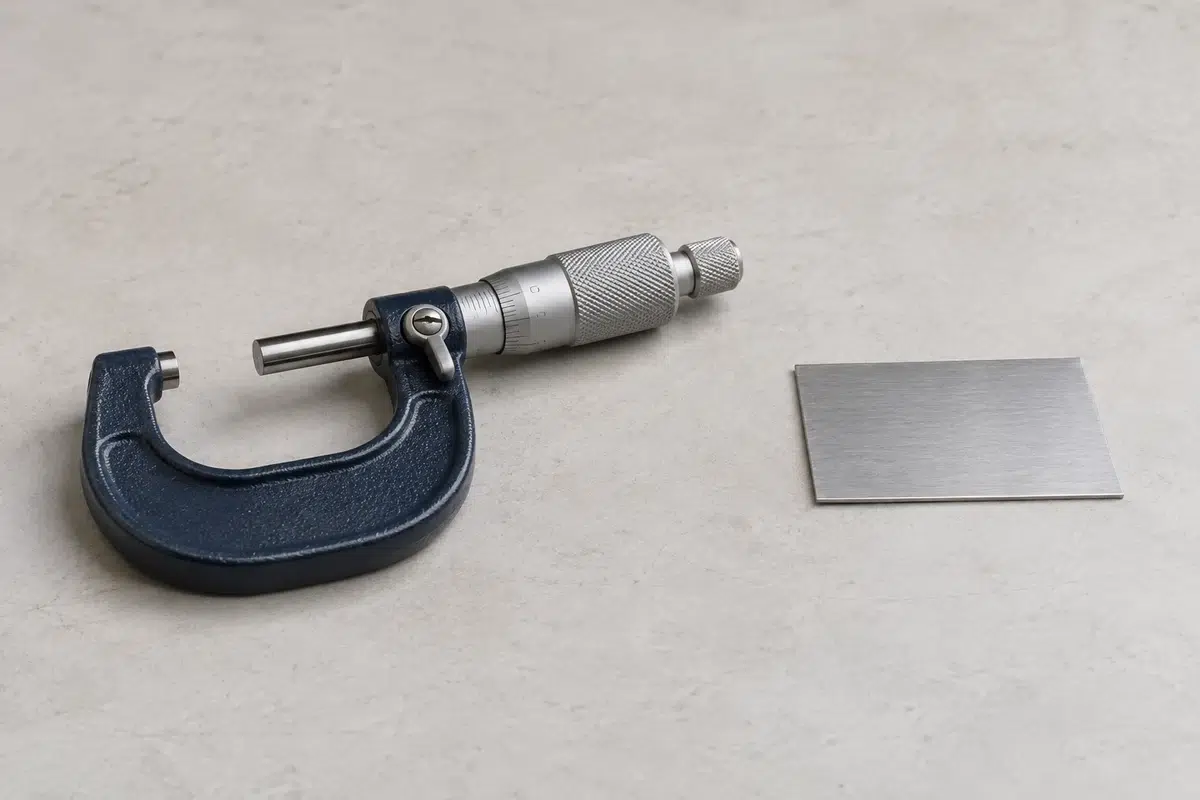
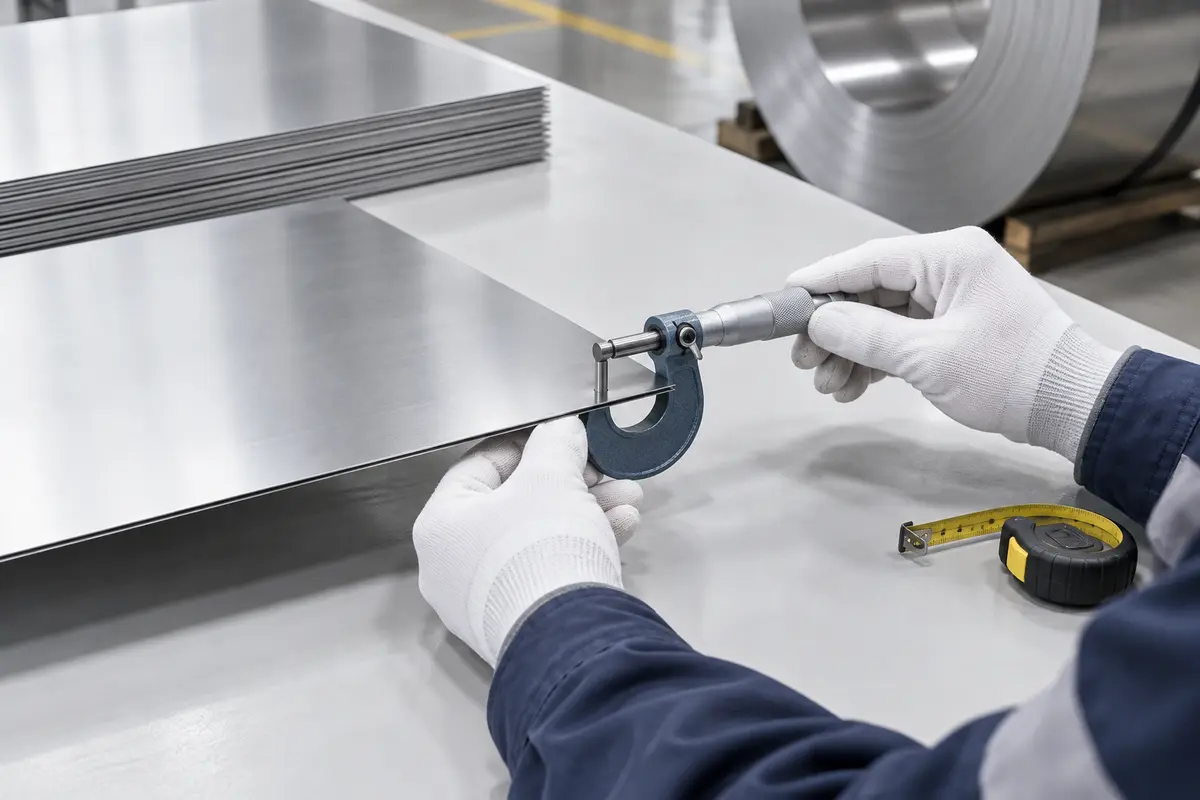
میکرومتر بیرونی کنار نمونه تخت ورق فولادی نورد سرد
برای بررسی ضخامت، از ابزار مناسب و روش اندازه‌گیری توافق‌شده استفاده کنید.

وزن یک شیت ST12 یک میل چقدر است؟

وزن تقریبی (کیلوگرم) = طول (متر) × عرض (متر) × ضخامت (میلی‌متر) × ۷٫۸۵

با این حساب، یک شیت ۱۰۰۰ × ۲۰۰۰ میلی‌متر با ضخامت ۱ میلی‌متر حدود ۱۵٫۷ کیلوگرم و ۲۰ برگ آن حدود ۳۱۴ کیلوگرم وزن دارد. برای اندازه‌های دیگر، از جدول وزن ورق روغنی استفاده کنید. برای فاکتور هم بپرسید وزن نظری ملاک است یا وزن واقعی بار.

راهنمای خرید ورق ST12 در بازار ایران

۱. پیش‌فاکتورها را روی یک مبنا مقایسه کنید

وقتی دو فروشنده برای «روغنی یک میل» قیمت می‌دهند، ابتدا گرید، کارخانه، ابعاد، وضعیت سطح و نوع تحویل را یکسان کنید. سپس واحد قیمت (کیلو یا برگ، تومان یا ریال)، وزن خالص بار، اجرت برش، حمل و مالیات را جدا ببینید. اگر سفارش برش‌خورده است، روشن کنید وزن و هزینه پرت برش با چه کسی است.

متن آماده استعلام:

برای ساخت قاب با برش و خم‌کاری، قیمت ۲۰ شیت ورق روغنی ST12، ضخامت اسمی ۱ میلی‌متر و ابعاد ۱۰۰۰ × ۲۰۰۰ میلی‌متر را می‌خواهم. لطفاً کارخانه، گرید درج‌شده در مدارک، نوع شیت (فابریک یا برش‌خورده)، تلرانس، مبنای وزن و هزینه برش و حمل را مشخص کنید. سطح ورق برای رنگ‌کاری بررسی می‌شود.

۲. برچسب بار، گواهی و سفارش را تطبیق دهید

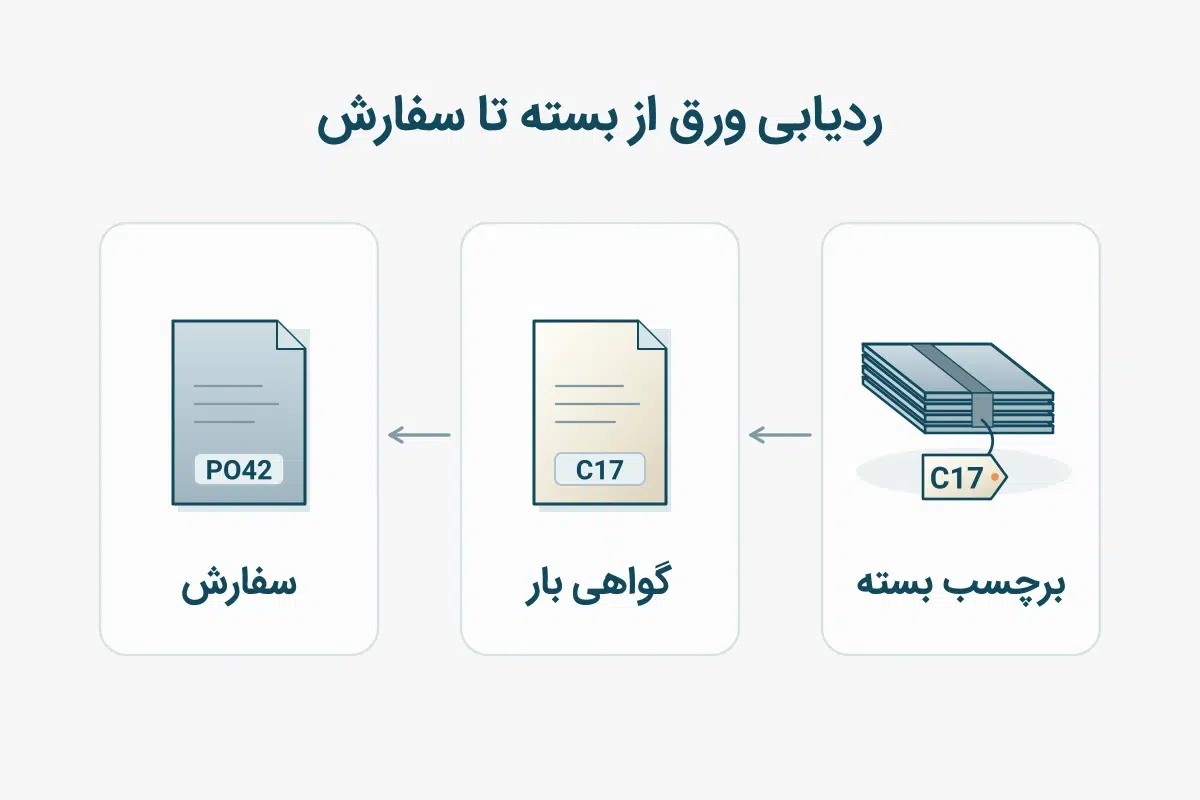
اگر ورق از رول برش خورده، از فروشنده بپرسید شناسه بسته به کدام کلاف مادر و گواهی مربوط است. ممکن است بسته شناسه جداگانه داشته باشد؛ در این حالت، سابقه برش باید ارتباط آن را با کلاف مشخص کند. اگر مدارک برای سفارش شما لازم‌اند، این شرط را پیش از خرید در پیش‌فاکتور بیاورید.

تطبیق شناسه کلاف مادر روی برچسب بسته و گواهی بار با مشخصات سفارش
C17 شناسه فرضی کلاف است. شماره سفارش مستقل است و مشخصات آن باید با بار تطبیق داده شود.

۳. بار را پیش از برش یا مصرف کنترل کنید

  • هویت و مقدار: گرید، شناسه بسته، تعداد و وزن را با سفارش مقایسه کنید.
  • ابعاد و رویه: طبق روش توافق‌شده ضخامت و ابعاد را بسنجید و موج، زنگ، ضربه یا خط‌وخش را در نواحی قابل بازرسی بررسی کنید.
  • قطعه حساس: پیش از مصرف کل بار، نمونه خم یا پرس را با معیار پذیرش قطعه بسنجید.

اگر مغایرتی دیدید، شماره بسته، عکس و اندازه‌های ثبت‌شده را قبل از مصرف به فروشنده اعلام کنید. برای استعلام گرید و ابعاد موردنیاز، به صفحه سفارش ورق روغنی ایران فرمینگ مراجعه کنید.

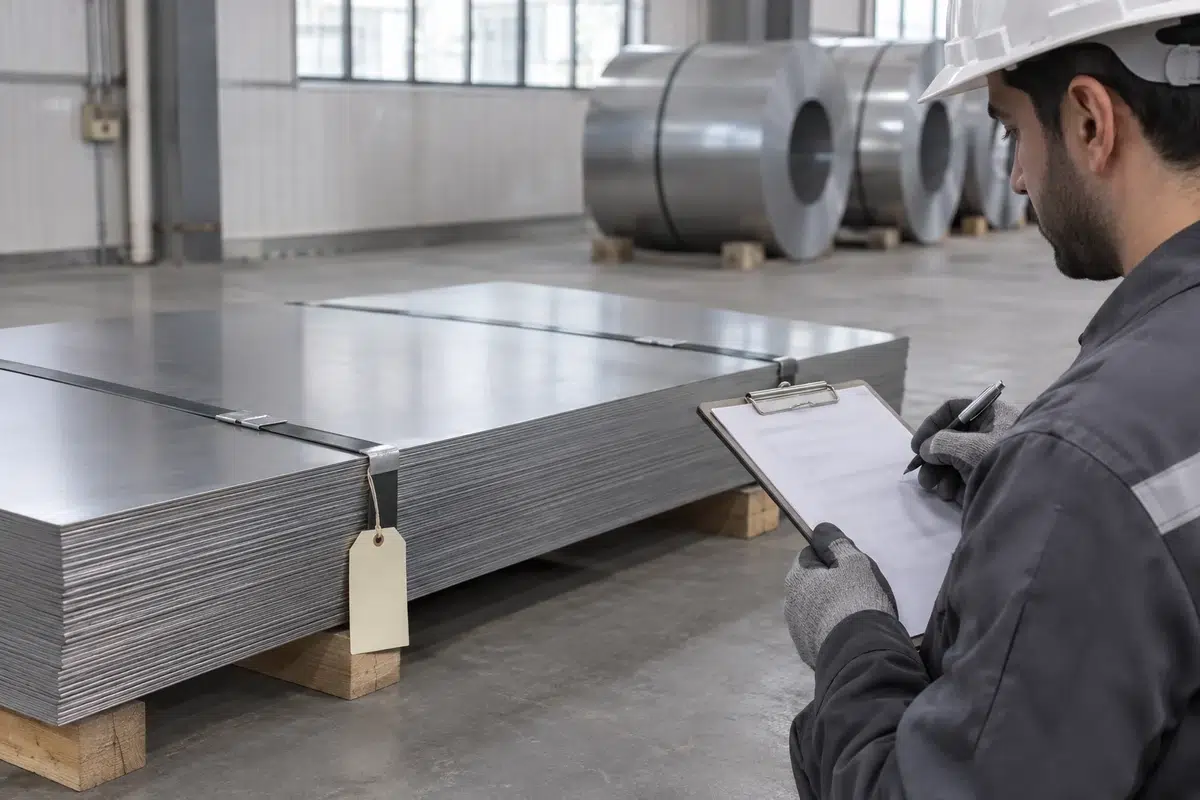
بررسی برچسب و مدارک سفارش کنار بسته شیت نورد سرد هنگام تحویل
هویت، تعداد، ابعاد و وضعیت ظاهری بار را پیش از مصرف بررسی کنید.

پرسش‌های متداول درباره ورق ST12

آیا هر ورق روغنی ST12 است؟

خیر. «ورق روغنی» نام خانواده محصول است و «ST12» یکی از گریدهای آن. اگر روی پیش‌فاکتور فقط «روغنی» نوشته شده، گرید را جداگانه بپرسید.

ST12 و DC01 را می‌توان بدون بررسی جایگزین کرد؟

خیر. این دو نام در جدول‌های تطبیق تاریخی متناظرند، اما در سفارش باید استاندارد، خواص و شرایط تحویل همان بار را بررسی کنید.

آیا ST12 برای تابلو برق و درپوش مناسب است؟

برای قطعاتی که با برش، پانچ و خم‌های معمولی ساخته می‌شوند، ST12 گزینه قابل بررسی است. ضخامت، شعاع خم و کیفیت سطح را از روی نقشه قطعه تعیین کنید.

آیا ST14 از ST12 مقاوم‌تر است؟

عدد بزرگ‌تر در نام گرید نشانه استحکام بالاتر نیست. ST14 معمولاً برای شکل‌دهی دشوارتر بررسی می‌شود. اگر تحمل بار برایتان مهم است، خواص مکانیکی و طراحی قطعه را جدا بررسی کنید.

آیا ورق ST12 زنگ می‌زند؟

بله. روغن سطح محافظ موقت حمل و انبار است. برای قطعه‌ای که در محیط مرطوب یا فضای باز قرار می‌گیرد، پوشش را متناسب با شرایط مصرف انتخاب کنید.

برای رنگ‌کاری ورق ST12 چه چیزی را مشخص کنیم؟

وضعیت رویه‌ای را که بعد از رنگ دیده می‌شود، در سفارش مشخص کنید. پیش از رنگ، چربی و آلودگی سطح را طبق دستور فرایند پوشش پاک کنید. گرید ورق به‌تنهایی کیفیت رویه را تعیین نمی‌کند.

آیا ورق ST12 تاریخ انقضای ثابت دارد؟

مدت واحدی برای همه بارها وجود ندارد. ورق را خشک و دور از میعان نگه دارید و برای سفارش حساس، مدت و شرایط تضمین خواص یا ظاهر را از سازنده بپرسید.

برای ساخت بدنه یک دستگاه قیمت گرفته‌اید؛ یک فروشنده ورق روغنی پیشنهاد می‌دهد و دیگری گالوانیزه. هر دو ورق فولادی‌اند و ممکن است از دور شبیه به هم باشند، اما انتخاب بین آن‌ها فقط با مقایسه قیمت هر کیلو روشن نمی‌شود. باید بدانید قطعه کجا کار می‌کند، چگونه ساخته می‌شود و در پایان چه پوششی خواهد داشت.

تفاوت ورق گالوانیزه و روغنی، بیش از هر چیز به حفاظت سطح مربوط است: ورق روغنی معمولاً فولاد نورد سرد بدون پوشش فلزی است که روغن سطح، محافظت موقت آن را بر عهده دارد. ورق گالوانیزه پوشش روی دارد و برای حفاظت بهتر فولاد در برابر خوردگی عرضه می‌شود. بااین‌حال، گرید، ضخامت و عملیات ساخت هر دو محصول باید متناسب با قطعه انتخاب شوند.

برای شروع، انتخاب را این‌طور محدود کنید:

  • قطعه داخل فضای خشک و دارای خط رنگ مشخص: ورق روغنی را با گرید و سطح مناسب بررسی کنید.
  • قطعه در معرض رطوبت یا فضای باز: پوشش روی و حفاظت لبه‌ها را وارد مشخصات کنید؛ گالوانیزه یکی از گزینه‌های اصلی بررسی است.
  • قطعه با پرس یا کشش زیاد: ابتدا گرید و نتیجه نمونه را مشخص کنید؛ نام روغنی یا گالوانیزه به‌تنهایی کافی نیست.

این راهنما کمک می‌کند از همین انتخاب اولیه به یک سفارش روشن برسید؛ سفارشی که جنس ورق، روش ساخت و هزینه قطعه آماده در آن با هم دیده شده‌اند.

تفاوت ورق گالوانیزه و روغنی در یک نگاه

معیارورق روغنیورق گالوانیزه
ساختار سطحمعمولاً بدون پوشش فلزیدارای پوشش روی
روغن سطححفاظت موقتممکن است وجود داشته باشد
محیط مرطوبروغن به‌تنهایی کافی نیستجرم و نوع پوشش مهم است
خم و پرسوابسته به گرید و فرایندوابسته به گرید، پوشش و فرایند
رنگ‌کاریپس از آماده‌سازی مناسبپس از آماده‌سازی سازگار با روی
جوشکارینیازمند روش و کنترل مناسبنیازمند توجه بیشتر به پوشش روی
مقایسه هزینهتا قطعه آماده بررسی شودتا قطعه آماده بررسی شود

این جدول برای انتخاب اولیه است. عبارت «گالوانیزه» یک گرید مکانیکی مشخص نیست؛ همان‌طور که «روغنی» به‌تنهایی مقدار استحکام یا قابلیت کشش را تعیین نمی‌کند. اگر قطعه حساس یا تولید انبوه دارید، مشخصات محموله و تأیید نمونه اهمیت بیشتری از نام کلی محصول دارند.

تفاوت اصلی در فولاد است یا پوشش روی آن؟

ورق روغنی در بازار معمولاً به ورق نورد سردی گفته می‌شود که پس از مراحل تولید و تکمیل، با روغن محافظ عرضه شده است. نورد سرد و عملیات تکمیلی برای کنترل ضخامت، سطح و خواص موردنظر انجام می‌شوند؛ روغن مرحله‌ای برای حفاظت و گاهی کمک به عملیات بعدی است، نه ماده‌ای که فولاد را به آلیاژی ضدزنگ تبدیل کند.

در ورق گالوانیزه، لایه روی میان فولاد و محیط قرار می‌گیرد و به حفاظت آن کمک می‌کند. روی همچنین در شرایط مناسب می‌تواند به‌جای بخش کوچکی از فولادِ نمایان‌شده خورده شود و از آن حفاظت کند؛ این رفتار با روغن محافظ فرق دارد.

بااین‌حال، «روغنی» نام رایج یک محصول نورد سرد و «گالوانیزه» نام یک محصول پوشش‌دار است. این دو نام به‌تنهایی نشان نمی‌دهند فولاد پایه چه گریدی دارد یا کدام نمونه استحکام بیشتری دارد.

موضوع این مقایسه، ورق روغنی رایج و ورق گالوانیزه گرمِ پیوسته است؛ گالوانیزه‌کردن قطعه پس از ساخت، موضوع دیگری است. در خط پیوسته، نوار نورد سرد مراحل آماده‌سازی، بازپختِ لازم و پوشش‌دهی را طی می‌کند. پس لازم نیست اول ورق روغنی آماده فروش ساخته شود و بعد همان ورق، بدون آماده‌سازی، داخل روی مذاب قرار بگیرد.

روغن محافظ، پوشش دائمی قطعه نیست

روغن می‌تواند تماس سطح با عوامل ایجاد زنگ را در حمل و نگهداری کاهش دهد، اما عملکرد آن به شرایط بسته‌بندی، زمان، رطوبت و سلامت فیلم روغن وابسته است. خیس‌شدن بسته یا محبوس‌شدن آب بین شیت‌ها را نباید با وجود روغن بی‌اهمیت دانست.

پس اگر قطعه نهایی قرار است در معرض رطوبت کار کند، برنامه حفاظت آن را از ابتدا مشخص کنید. «ورق روغن دارد» پاسخ کافی برای عمر موردانتظار قطعه نیست. به همین ترتیب، برای تمام ورق‌های روغنی یک تاریخ انقضا یا عمر چندساله ثابت نمی‌توان تعیین کرد؛ شرایط تضمین بعضی خواص شکل‌دهی نیز با عمر مصرف قطعه فرق دارد.

گالوانیزه هم می‌تواند روغن‌کاری شود

بله؛ ورق گالوانیزه ممکن است علاوه بر پوشش روی، روغن یا عملیات سطحی موقت داشته باشد. هدف این عملیات می‌تواند کمک به حفاظت هنگام نگهداری یا سازگاری با مرحله ساخت باشد. بنابراین چرب‌بودن سطح، دلیل کافی برای اینکه ورق را «روغنی و فاقد روی» بدانیم نیست.
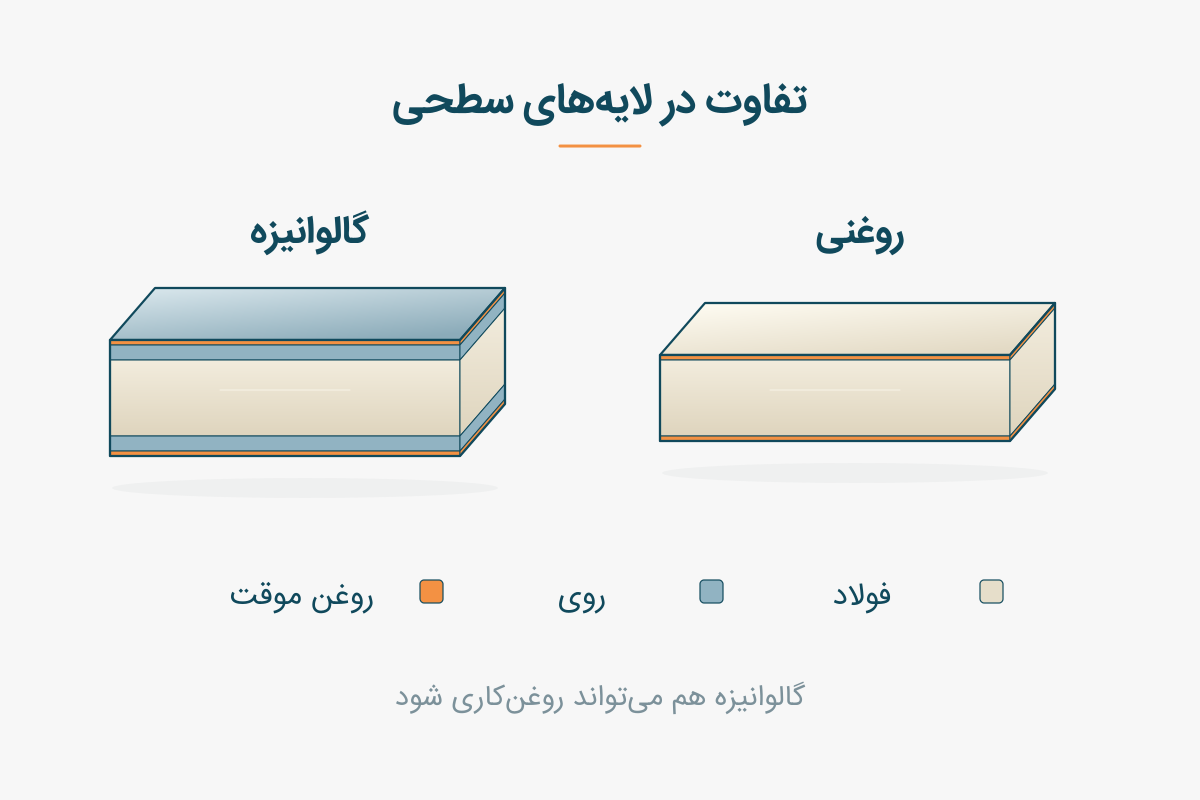
مقطع شماتیک تفاوت ورق گالوانیزه و روغنی با نمایش فولاد پایه، پوشش روی و روغن محافظ

لایه‌ها برای خوانایی بزرگ‌نمایی شده‌اند؛ گالوانیزه نیز می‌تواند روغن‌کاری شود.

سؤال بهتر هنگام خرید این است: «این محصول چه فولاد پایه‌ای، چه پوشش فلزی و چه وضعیت سطحی دارد؟» پاسخ را در مشخصات سفارش ثبت کنید.

برای محیط و قطعه شما کدام گزینه را بررسی کنیم؟

قبل از انتخاب ماده، محل کار قطعه را تصور کنید: داخل سالن خشک است یا بیرون ساختمان؟ آب روی آن می‌ماند؟ پشت قطعه هم قابل رنگ‌کاری و بازبینی است؟ بعد از نصب می‌توان آن را تعمیر کرد؟ پاسخ همین پرسش‌ها مسیر خرید را روشن‌تر می‌کند.

کاربرد شماگزینه قابل بررسیشرط تصمیم
قفسه داخل سالنروغنی با پوشش نهاییخط رنگ و شرایط مصرف
تابلو داخل ساختمانروغنی یا گالوانیزهطرح محفظه و محیط
محفظه بیرونیگالوانیزه با حفاظت متناسبآب‌بندی، لبه و پوشش
کابینت نزدیک رطوبتگالوانیزه؛ یا روغنی با رنگ مناسبپشت قطعه، درز و رنگ
کانال هواگالوانیزه متناسب با طرحشرایط هوا و الزامات پروژه
قطعه با کشش زیادگرید کششیِ مناسب هر گروهتأیید نمونه و قالب

قطعات داخلی با خط رنگ کنترل‌شده

برای قفسه، کمد یا بدنه دستگاهی که داخل فضای کنترل‌شده کار می‌کند، ورق روغنی با گرید و کیفیت سطح مناسب می‌تواند گزینه قابل بررسی باشد. اما از همین ابتدا مشخص کنید چه کسی آماده‌سازی و رنگ را انجام می‌دهد و نقاط اتصال، داخل خم‌ها و پشت قطعه چگونه پوشش می‌گیرند.

برای مثال، اگر بدنه پس از جوشکاری رنگ می‌شود، کیفیت سطح جوش، پاک‌سازی و پوشاندن لبه‌ها بخشی از کیفیت محصول نهایی است. ارزان‌تر بودن شیت وقتی مفید است که ضایعات ساخت یا دوباره‌کاری پوشش، صرفه اولیه را از بین نبرد. گزینه‌های عرضه را در صفحه ورق روغنی ایران فرمینگ بررسی کنید و هنگام استعلام، عملیات بعدی را هم توضیح دهید.

محفظه و بدنه در معرض رطوبت یا فضای باز

اگر قطعه بیرون ساختمان نصب می‌شود، حفاظت خوردگی از معیارهای اصلی انتخاب است. گالوانیزه می‌تواند نسبت به فولاد بدون پوشش روی، حفاظت بهتری فراهم کند؛ اما مقدار و نوع پوشش، محیط و جزئیات ساخت همچنان مهم‌اند. گالوانیزه نام یک راه‌حل تضمین‌شده برای هر محیط نیست.

برای یک محفظه بیرونی، فقط سطح صاف درپوش مهم نیست. لبه برش، سوراخ، محل جوش، تماس قطعات و مسیر خروج آب را هم بررسی کنید. جنس ورق به‌تنهایی آب‌بندی یا درجه حفاظت محفظه را تعیین نمی‌کند.

لبه‌ای که پس از پوشش‌دهی بریده شده، الزاماً مانند سطح اصلی پوشش روی ندارد. رویِ نزدیک لبه می‌تواند تا حدی از فولاد نمایان حفاظت کند، اما این حفاظت به ضخامت ورق، مقدار پوشش و محیط وابسته است. بنابراین نه هر برش به معنی ازبین‌رفتن کل حفاظت است و نه هر لبه برش‌خورده را می‌توان بی‌نیاز از بررسی دانست.

در محیط ساحلی، صنعتی خورنده یا موقعیت دارای میعان شدید، انتخاب سیستم پوشش باید دقیق‌تر انجام شود. مشخصات قابل استعلام ورق گالوانیزه را همراه با توضیح محیط مصرف بررسی کنید؛ توصیه یک پروژه خشک را به محیط مرطوب تعمیم ندهید.

یک مثال کاربردی: دو تابلو با شکل یکسان

فرض کنید یک محفظه برای اتاق کنترل خشک و محفظه مشابهی برای فضای باز نزدیک ساحل می‌خواهید. در نمونه داخلی، ورق روغنی با گرید مناسب و رنگ‌کاری کنترل‌شده می‌تواند بررسی شود. در نمونه ساحلی، همان پیشنهاد را صرفاً چون شکل و ضخامت یکسان است تکرار نکنید؛ پوشش، پشت قطعه، درزها، لبه‌ها و شرایط نگهداری باید برای آن محیط انتخاب شوند.

نتیجه عملی برای استعلام این است: از فروشنده قیمت یک «جنس بهتر» نخواهید؛ مشخصات دو شرایط مصرف را جدا اعلام کنید. عدد کوتینگ یا ضخامت مناسب این دو محفظه نیز بدون اطلاعات طرح و محیط از این مثال به دست نمی‌آید.

قطعات پرس‌کاری و کشش عمیق

اگر ورق قرار است وارد قالب شود و تغییر شکل زیادی داشته باشد، اول گرید مناسب قطعه را مشخص کنید. سپس وضعیت سطح، روان‌کاری و در نوع گالوانیزه، رفتار پوشش را با قالب تطبیق دهید.

در هر دو گروه، گریدهای مناسب شکل‌دهی وجود دارند. پیش از سفارش عمده، مدارک و نمونه را با شرایط واقعی قالب بررسی کنید؛ نتیجه خم ساده برای تأیید کشش عمیق کافی نیست.

در خم‌کاری، پرس و جوش چه تفاوتی مهم است؟

یک ورق هم‌ضخامت ممکن است با قالب شما خوب کار کند و نمونه‌ای دیگر ترک بخورد یا برگشت فنری متفاوتی داشته باشد. گرید فولاد، جهت نورد، لبه برش، شعاع خم، ابزار و وضعیت سطح در این نتیجه نقش دارند. در ورق پوشش‌دار، سلامت و رفتار پوشش نیز به این فهرست اضافه می‌شود.

مقاومت در برابر زنگ با تحمل بار یکی نیست

وقتی می‌پرسید «کدام مقاوم‌تر است؟»، اول نوع مقاومت را روشن کنید. پوشش روی برای حفاظت خوردگی است؛ برای تحمل بار، باید گرید فولاد، ضخامت پایه، شکل قطعه و اتصال‌ها بررسی شوند. صرف گالوانیزه‌بودن، مجوز کم‌کردن ضخامت قطعه نیست.

برای مثال، اگر یک طبقه قفسه با بار مشخص طراحی شده، جایگزینی ورق آن با گالوانیزه را فقط با نام محصول تأیید نکنید. مشخصات فولاد و ضخامت پایه باید با نیاز طرح تطبیق داشته باشند. نتیجه مقایسه خوردگی را نمی‌توان مستقیماً به ظرفیت باربری تبدیل کرد.

نام محصول جای گرید و تأیید نمونه را نمی‌گیرد

در بازار ایران نام‌های ST12، ST13 و ST14 برای معرفی گروه‌های رایج ورق روغنی شنیده می‌شوند. این نام‌های رایجِ گرید را همراه استاندارد، نام دقیق درج‌شده در مدارک و مشخصات همان محموله بررسی کنید؛ عبارت «کشش‌دار» یا «نرم» در استعلام، جای معیار فنی را نمی‌گیرد. برای آشنایی بیشتر، گریدهای ورق روغنی و معیار انتخاب را ببینید.

یک گرید روغنی را هم نباید صرفاً بر اساس نام، معادل قطعی یک گرید گالوانیزه قرار داد. در انتخاب جایگزین، خواص موردنیاز قطعه، ضخامت و تلرانس، کیفیت سطح و الزامات فرایند را تطبیق دهید.

برای کاهش ریسک خرید، این چهار مورد را از سازنده قطعه بپرسید:

  • عملیات اصلی خم ساده است، پرس یا کشش عمیق؟
  • کدام ناحیه قطعه بیشتر تغییر شکل می‌دهد؟
  • ظاهر سطح بعد از رنگ چقدر اهمیت دارد؟
  • پیش از خرید عمده، نمونه با چه معیارهایی پذیرفته می‌شود؟
دو قطعه ورقی خم‌شده با نمایش سطح، لبه و ناحیه خم روی میز کارگاه

نتیجه خم‌کاری به گرید ورق، ابزار، شعاع خم و وضعیت سطح وابسته است.

گرید و مشخصات نمونه موفق را ثبت کنید تا سفارش عمده و خرید بعدی با همان مبنا قابل پیگیری باشند.

وضعیت سطح و پوشش در اتصال اهمیت دارد

هر دو نوع ورق را می‌توان با فرایند مناسب به قطعه تبدیل و متصل کرد، اما روش اتصال باید برای ماده، ضخامت و الزامات کار انتخاب شود. روغن و آلودگی سطح می‌توانند بر کیفیت عملیات اثر بگذارند. در گالوانیزه، حضور روی نیز در انتخاب و کنترل فرایند جوش اهمیت دارد.

جوشکاری هر دو ماده، به ارزیابی دود و گاز، آماده‌سازی مناسب و کنترل‌های ایمنی کارگاه نیاز دارد؛ در نوع پوشش‌دار، دود ناشی از روی هم باید در این ارزیابی در نظر گرفته شود. کار در فضای باز به‌تنهایی تضمین تهویه کافی نیست. روش جوش و حفاظت بعدی محل اتصال باید توسط فرد مسئول کار تعیین شود؛ یک آمپر یا قطر الکترود عمومی برای تمام شیت‌ها پاسخ درستی نیست.

اگر طرح اجازه دهد، روش‌های اتصال مکانیکی هم می‌توانند بررسی شوند؛ ولی جایگزینی اتصال جوشی با پیچ یا پرچ، تصمیمی صرفاً برای ساده‌کردن کارگاه نیست. ظرفیت، آب‌بندی، خوردگی اتصال و امکان تعمیر باید با طراحی قطعه هماهنگ باشند.

اگر قرار است قطعه رنگ شود، کدام ورق بهتر است؟

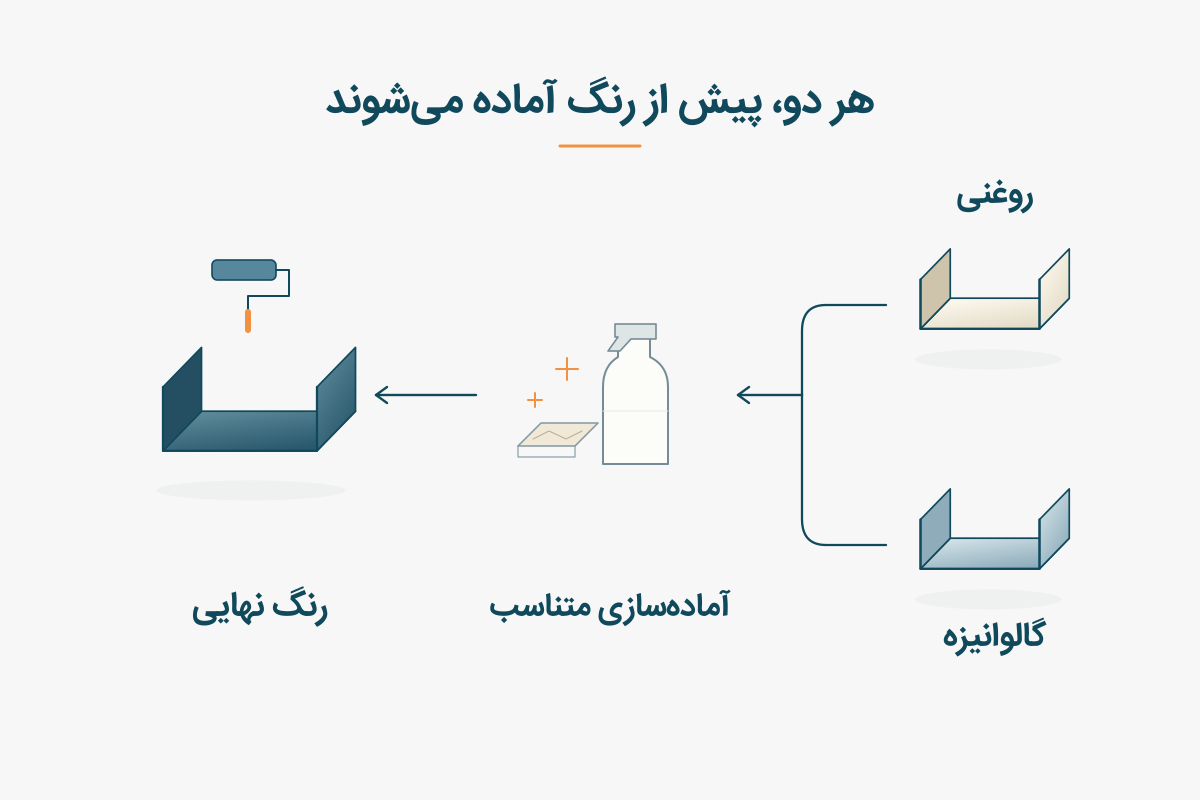
هر دو قابل رنگ‌کاری‌اند، اما «قابل رنگ‌کاری» به معنی آماده‌بودن برای پاشیدن مستقیم رنگ نیست. وضعیت روغن، آلودگی، عملیات سطحی قبلی و سازگاری آماده‌سازی با سیستم رنگ باید بررسی شوند. ظاهر براق نیز به‌تنهایی کیفیت چسبندگی را مشخص نمی‌کند.

برای ورق روغنی، حذف آلودگی و روغن و آماده‌سازی متناسب با پوشش نهایی اهمیت دارد. برای گالوانیزه نیز نوع سطح، روغن یا عملیات موقت و سازگاری رنگ با روی مطرح است. بنابراین نمی‌توان گفت روغنی همیشه رنگ بهتری می‌گیرد یا گالوانیزه اصولاً رنگ‌پذیر نیست.

اگر خط رنگ مشخصی دارید، پیش از خرید از مسئول آن بخواهید وضعیت سطح قابل پذیرش را اعلام کند. گاهی انتخاب درست در سفارش ماده اولیه، هزینه پاک‌سازی یا دوباره‌کاری بعدی را کاهش می‌دهد. آزمون نمونه باید با همان مواد و فرایندی انجام شود که در تولید اصلی به کار می‌روند.

نمودار آماده‌سازی قطعات روغنی و گالوانیزه پیش از رنگ‌کاری نهایی

هر دو سطح به آماده‌سازی سازگار نیاز دارند؛ روش و مواد آماده‌سازی لزوماً یکسان نیستند.

برای بدنه‌ای که هم گالوانیزه است و هم رنگ می‌شود، هزینه رنگ را صرفاً به دلیل وجود روی صفر در نظر نگیرید. ممکن است رنگ برای ظاهر، محیط یا الزامات پروژه لازم باشد. از سوی دیگر، برای یک قطعه روغنی رنگ‌شده هم فقط نمای جلوی کار کافی نیست؛ پشت قطعه، درزها و لبه‌ها باید در طرح حفاظت دیده شوند.

وزن، ضخامت و هزینه را روی چه مبنایی مقایسه کنیم؟

«این ورق سنگین‌تر است» بدون مشخص‌بودن ابعاد و مبنای ضخامت، کمک زیادی به انتخاب نمی‌کند. ابتدا طول، عرض و ضخامت فولاد پایه را یکسان کنید؛ سپس پوشش و تلرانس‌ها را در مقایسه ببینید. اگر یکی از فروشندگان ضخامت کل را اعلام کرده و دیگری ضخامت پایه را، هنوز دو پیشنهاد قابل مقایسه ندارید.

ضخامت فولاد پایه را با ضخامت کل اشتباه نگیریم

ضخامت پایه، مربوط به خود فولاد است. ضخامت کل محصول پوشش‌دار، لایه‌های روی آن را نیز دربرمی‌گیرد. همچنین عدد مربوط به جرم پوشش، با ضخامت فولاد یا ضخامت روی به میکرون یکی نیست. جزئیات را در راهنمای جرم پوشش روی و معنی کدهای کوتینگ بررسی کنید.

برای محاسبه جرم نظری فولاد از این رابطه استفاده می‌کنیم:

وزن فولاد برحسب کیلوگرم = طول برحسب متر × عرض برحسب متر × ضخامت فولاد برحسب میلی‌متر × ۷٫۸۵

ضریب ۷٫۸۵ در این رابطه از چگالی تقریبی فولاد و تبدیل واحدها به دست می‌آید. حالا مثال را با فرض‌های روشن ببینیم:

  1. دو شیت با طول ۲ متر، عرض ۱ متر و ضخامت فولاد پایه ۱ میلی‌متر داریم.
  2. جرم نظری فولاد هر شیت با ضریب ۷٫۸۵ برابر است با: ۲ × ۱ × ۱ × ۷٫۸۵ = ۱۵٫۷۰ کیلوگرم.
  3. فرض کنیم جرم واقعیِ پوشش روی در نمونه پوشش‌دار، مجموع دو طرف، ۱۸۰ گرم بر مترمربع باشد. برای مساحت ۲ مترمربع، جرم روی برابر است با ۲ × ۱۸۰ ÷ ۱۰۰۰ = ۰٫۳۶ کیلوگرم. چون عدد ۱۸۰ مجموع دو طرف است، آن را دوباره در ۲ ضرب نمی‌کنیم.
  4. مجموع نظری فولاد و روی در این مثال ۱۶٫۰۶ کیلوگرم است.
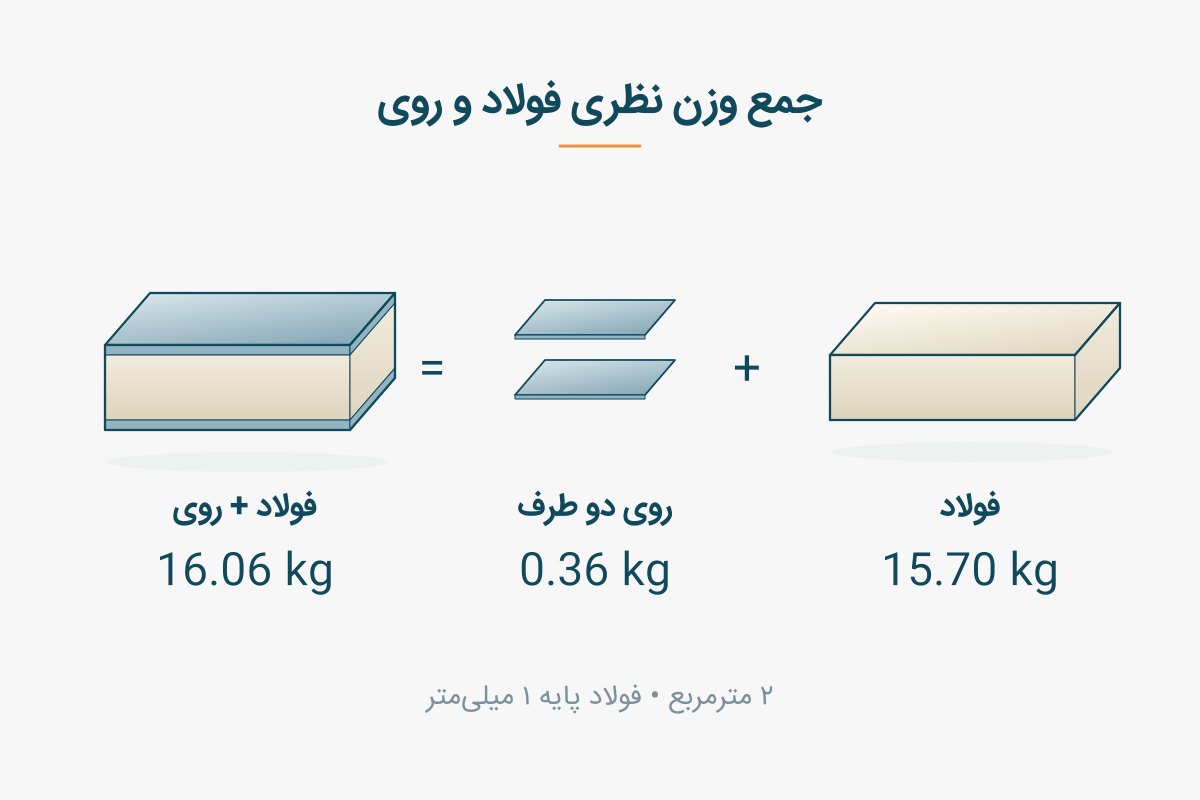
جمع وزن نظری فولاد و پوشش روی دو طرف ورق؛ ۱۵٫۷۰ به‌اضافه ۰٫۳۶ برابر با ۱۶٫۰۶ کیلوگرم

در این مثال، پوشش رویِ مجموع دو طرف، ۰٫۳۶ کیلوگرم به وزن نظری فولاد اضافه می‌کند.

این محاسبه جرم روغن و عملیات سطحی بسیار نازک، تلرانس‌ها و بسته‌بندی را در نظر نمی‌گیرد و مبنای تسویه نیست. عدد ۱۸۰ نیز فرض مثال است؛ صرف درج یک رده پوشش روی برگه، به معنی اندازه‌گیری جرم واقعی دقیقاً برابر همین عدد نیست. اگر ضخامت یک میلی‌متر برای کل محصول پوشش‌دار باشد، این محاسبه را نباید به همان شکل استفاده کرد.

قیمت ورق با هزینه قطعه آماده برابر نیست

برای انتخاب اقتصادی، قیمت هر کیلو را در کنار مقدار مصرف و هزینه ساخت ببینید. اگر دو پیشنهاد برای یک بدنه دریافت می‌کنید، از هر دو طرف بخواهید مشخص کنند کدام مراحل داخل مبلغ است. مقایسه ورق روغنی خام با قطعه گالوانیزه آماده، نتیجه روشنی نمی‌دهد.

فهرست هزینه‌ها می‌تواند شامل این موارد باشد:

  • ماده اولیه و مقدار واقعی خرید؛
  • برش، فرم‌دهی و اتصال؛
  • آماده‌سازی، رنگ یا پوشش لازم؛
  • اصلاح نواحی آسیب‌دیده و کنترل کیفیت؛
  • ضایعات، بسته‌بندی و حمل.

در سفارش ۱۰۰ بدنه، مقایسه را برای ۱۰۰ قطعه پذیرفته‌شده با الزامات یکسان انجام دهید. اگر یکی از پیشنهادها فقط برش و خم را شامل می‌شود و دیگری آماده‌سازی و رنگ را هم دارد، ابتدا هزینه مراحلِ جاافتاده را مشخص کنید؛ جمع دو پیش‌فاکتور در این حالت هم‌مبنا نیست.

هزینه هر قطعه پذیرفته‌شده = (هزینه کل مراحل توافق‌شده، شامل ضایعات و دوباره‌کاری، منهای درآمد بازیافتِ توافق‌شده) ÷ تعداد قطعات پذیرفته‌شده

مثال صرفاً برای محاسبه، نه قیمت روز بازار: فرض کنید هر دو پیشنهاد از نظر فنی پذیرفته شده‌اند و همه مراحل لازم برای ۱۰۰ قطعه نهایی را شامل می‌شوند. اگر جمع پیشنهاد اول ۱۰۰ میلیون تومان و دومی ۱۰۶ میلیون تومان باشد، هزینه هر قطعه به‌ترتیب ۱ میلیون و ۱ میلیون و ۶۰ هزار تومان است؛ اختلاف هر قطعه ۶۰ هزار تومان می‌شود. این حساب فقط هزینه تا تحویل قطعه را مقایسه می‌کند؛ برای برتری اقتصادی در طول مصرف، هزینه و شرایط نگهداری هم باید بررسی شوند.

برای بازار ایران، مبنای فروش و خدمات را هم مکتوب کنید: قیمت برای کیلوگرم است یا شیت؟ تسویه با وزن باسکول انجام می‌شود یا وزن نظری؟ مالیات، کرایه، برش و بسته‌بندی داخل مبلغ‌اند یا جدا؟ اگر عمر مصرف و نگهداری را مقایسه می‌کنید، دوره زمانی و کیفیت خروجی موردانتظار در هر دو پیشنهاد یکسان باشد.

نمی‌توان از قبل گفت روغنی در خرید یا گالوانیزه در طول مصرف همیشه اقتصادی‌تر است. قیمت روز، گرید، مقدار پوشش، شکل تحویل و خدمات روی نتیجه اثر دارند. دو پیشنهاد را هم‌زمان و با مشخصات روشن بگیرید؛ اختلاف قیمت یک سفارش را به همه خریدها تعمیم ندهید.

از ظاهر و چرب‌بودن چه چیزی می‌توان فهمید؟

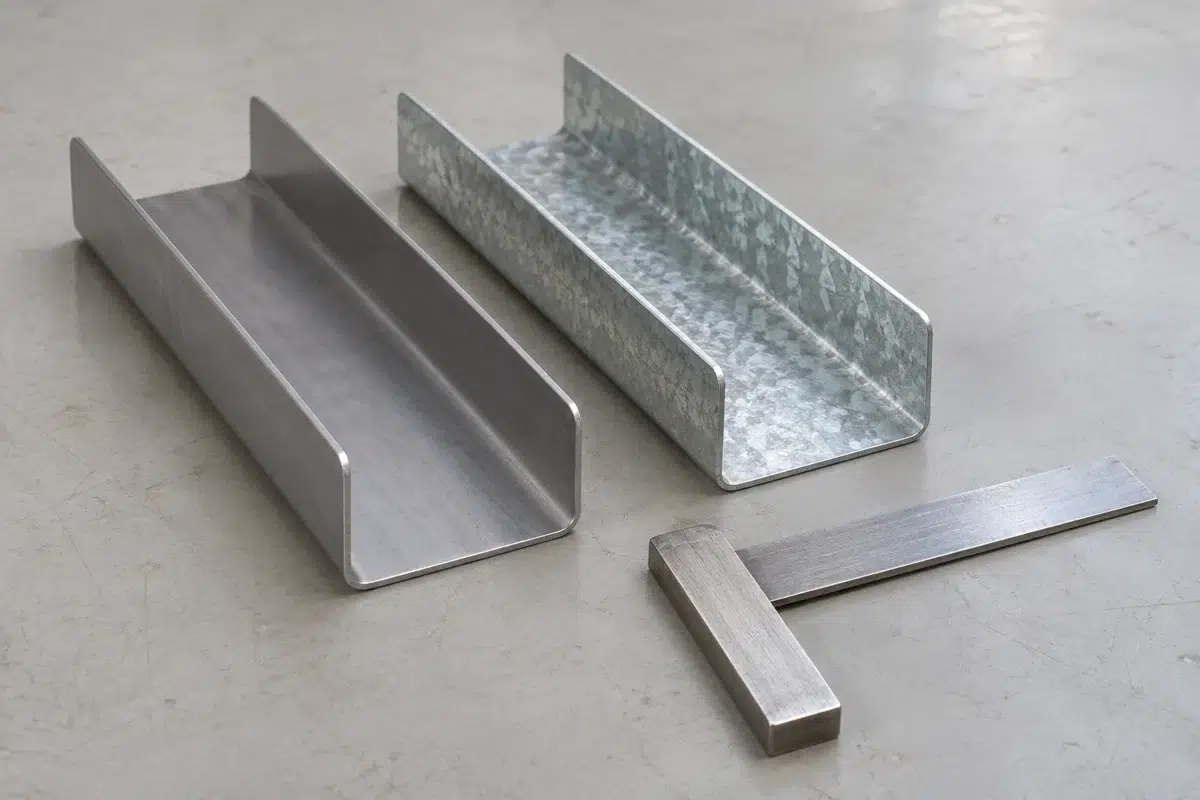
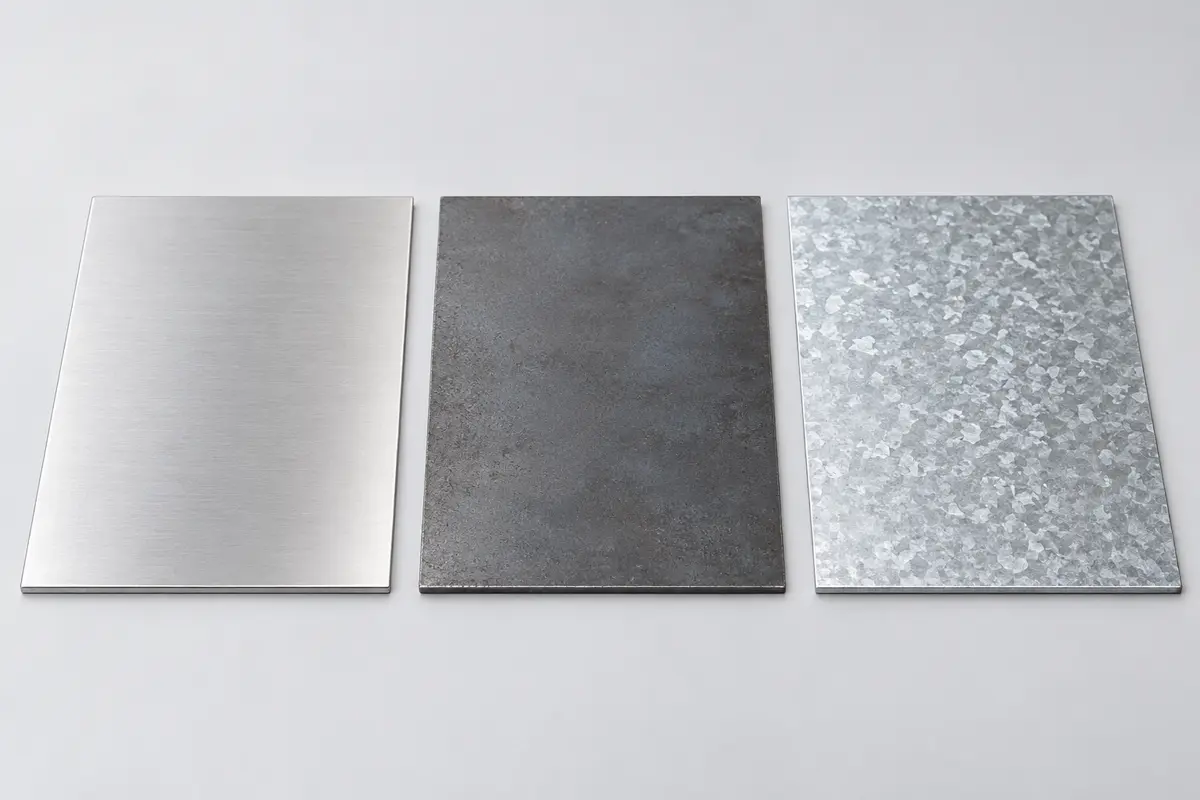
ورق روغنی ممکن است سطحی صاف و یکنواخت داشته باشد؛ گالوانیزه نیز بسته به محصول، می‌تواند گل‌دار، گل‌ریز یا بدون گل باشد. نور، زاویه دید و روغن سطحی هم روی عکس اثر می‌گذارند. بنابراین عکس را برای شناخت اولیه ببینید، نه تأیید گرید یا جرم پوشش.
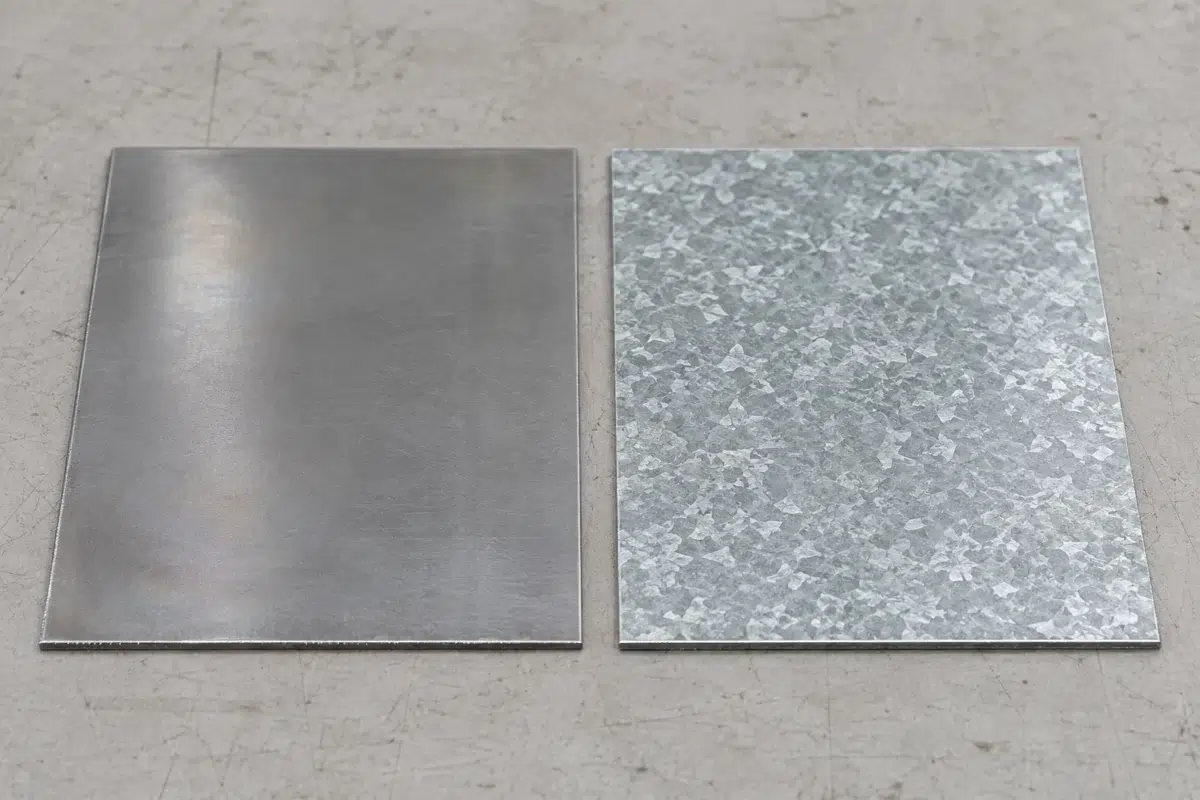
دو نمونه ورق روغنی و گالوانیزه با نور یکسان برای مقایسه ظاهر سطح

ظاهر سطح سرنخ می‌دهد، اما گرید و جرم پوشش را تأیید نمی‌کند.

آهنربا نیز به‌تنهایی راه تفکیک این دو محصول فولادی نیست؛ وجود پوشش روی، هسته فولادی را حذف نمی‌کند. چرب‌بودن هم همان‌طور که گفتیم می‌تواند در هر دو مطرح باشد.

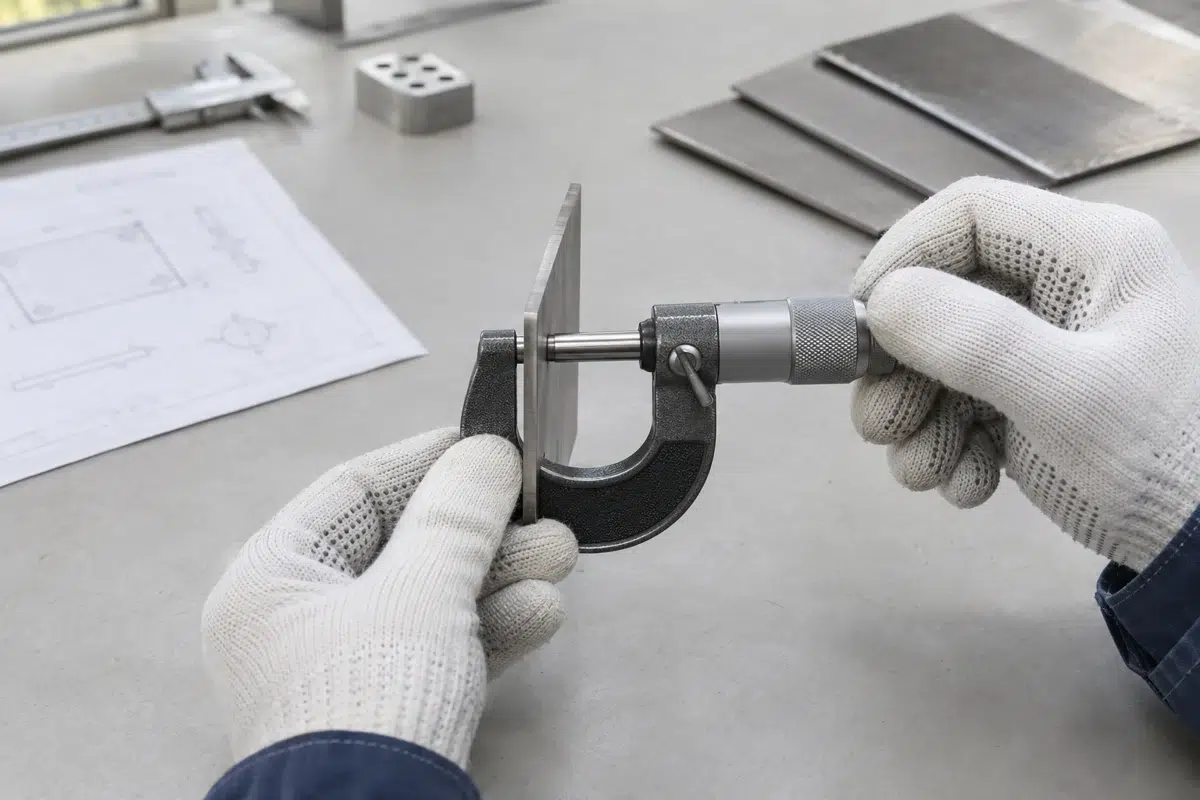
برای کنترل خرید، نام کامل محصول، گواهی یا مشخصات قابل‌ردیابی و تطابق آن با محموله را بررسی کنید. اگر موضوع حساس است، روش آزمون و حدود پذیرش را از پیش مشخص کنید. میکرومتر معمولی ضخامت بین دو سطح بیرونی را می‌سنجد؛ به‌تنهایی ضخامت فولاد پایه را از پوشش جدا نمی‌کند و گرید یا جرم روی را هم تأیید نمی‌کند.

اگر دو شیت مشابه در کارگاه دارید و جنس یکی مشخص نیست، روش تشخیص گالوانیزه از ورق روغنی را دنبال کنید تا بدانید چه اطلاعاتی را از ظاهر، لیبل و ابزار می‌توانید به دست آورید.

در تحویل و انبارداری، هر دو به مراقبت نیاز دارند

وجود روغن یا روی، مجوز رهاکردن شیت‌ها زیر باران نیست. رطوبت محبوس بین ورق‌های روی‌هم می‌تواند به محصول آسیب بزند؛ حتی جابه‌جایی بسته سرد به سالن گرم ممکن است باعث میعان، یعنی نشستن قطره‌های آب روی سطح سرد، شود.

هنگام تحویل این موارد را کنترل کنید:

  • بسته و سطح: خیس‌شدن بسته، لکه، زنگ یا آسیب قابل‌مشاهده را ثبت کنید.
  • ردیابی بار: برچسب و شماره کلاف یا بسته را با مدارک سفارش تطبیق دهید.
  • محل نگهداری: بار را در محل خشک، روی تکیه‌گاه مناسب و با بسته‌بندی متناسب نگه دارید؛ شیوه بازکردن بسته و هم‌دماشدن با انبار را از تأمین‌کننده بپرسید.
  • زمان مصرف: برای ورقِ موردنیاز پرس و کشش، شرایط حفظ خواص و بازه تضمین‌شده همان محصول را هم بپرسید.

در گالوانیزه، رسوب سفیدِ ناشی از نگهداری مرطوب را نباید با زنگ قرمز فولاد یکی دانست. درباره پذیرش بار لکه‌دار یا روش پاک‌سازی، براساس شدت آسیب و الزامات سفارش تصمیم بگیرید؛ با یک نگاه نمی‌توان همه لکه‌ها را بی‌اهمیت یا کل محموله را مردود دانست.

پیش از سفارش این مشخصات را روشن کنید

هرچه سفارش دقیق‌تر نوشته شود، مقایسه پیشنهادها آسان‌تر است. لازم نیست همه اصطلاحات را از قبل بدانید؛ نقشه، نمونه یا توضیح روشن از کاربرد می‌تواند شروع خوبی باشد.

بررسی ضخامت نمونه ورق با میکرومتر در کنار نقشه قطعه پیش از سفارش

اندازه‌گیری ضخامت، جای بررسی گرید و مشخصات پوشش را نمی‌گیرد.

پیش از درخواست قیمت، این اطلاعات را آماده کنید:

  1. قطعه و محیط: چه چیزی می‌سازید و کجا استفاده می‌شود؟
  2. عملیات: برش، خم، کشش، جوش یا اتصال مکانیکی دارید؟
  3. ماده: گرید و استاندارد موردنیاز مشخص است؟
  4. ابعاد: ضخامت پایه یا کل، عرض، طول، تلرانس و تعداد چیست؟
  5. سطح و پوشش: کیفیت سطح، رنگ بعدی، جرم و نوع پوشش روی و وضعیت روغن چه الزامی دارند؟
  6. تحویل و تسویه: رول، شیت یا برش سفارشی می‌خواهید؟ مقصد، مبنای وزن و هزینه خدمات چیست؟
  7. پذیرش: چه مدارک یا تأیید نمونه‌ای لازم دارید؟

متن زیر را می‌توانید متناسب با سفارش خود تکمیل کنید:

برای ساخت … در محیط … به ورق نیاز دارم. عملیات ساخت شامل … است و قطعه در پایان … می‌شود. ابعاد و تعداد … و الزامات نقشه … است. لطفاً نوع ورق، گرید، مبنای ضخامت، پوشش و وضعیت سطح، خدمات، مبنای قیمت و شرایط تحویل را جدا اعلام کنید.

اگر گالوانیزه انتخاب شد، مرحله بعد کنترل مشخصات و پیش‌فاکتور ورق گالوانیزه است. اگر روغنی انتخاب شد نیز همان دقت درباره گرید، سطح و عملیات بعدی لازم است. انتخاب ماده پایان بررسی نیست؛ مشخصات انتخاب‌شده باید تا تحویل و ساخت قابل پیگیری بمانند.

پرسش‌های متداول

ورق روغنی ضدزنگ است یا به پوشش نهایی نیاز دارد؟

روغن سطح نقش محافظ موقت دارد و جای پوشش نهایی متناسب با محیط را نمی‌گیرد. نیاز قطعه به رنگ یا حفاظت دیگر باید با شرایط مصرف و طرح آن مشخص شود.

اگر ورق چرب باشد، یعنی روغنی است و گالوانیزه نیست؟

خیر؛ گالوانیزه نیز ممکن است روغن‌کاری شده باشد. برای تشخیص نوع محصول، مشخصات و مدارک همان محموله را بررسی کنید.

برای کابینت یا تابلو برق، روغنی بهتر است یا گالوانیزه؟

محل مصرف، طرح محفظه، کیفیت پوشش نهایی و جزئیات ساخت تعیین‌کننده‌اند. نام کاربرد به‌تنهایی کافی نیست؛ تابلو داخل سالن با محفظه بیرونی شرایط یکسانی ندارد.

آیا گالوانیزه برای خم‌کاری و کشش عمیق مناسب است؟

گریدهای مناسب شکل‌دهی در محصولات پوشش‌دار وجود دارند، اما همه گالوانیزه‌ها برای یک قالب مناسب نیستند. گرید، پوشش و وضعیت سطح را با نیاز قطعه و نتیجه نمونه تطبیق دهید.

اگر قطعه رنگ شود، استفاده از گالوانیزه چه تفاوتی دارد؟

وجود روی ساختار حفاظت را تغییر می‌دهد، ولی نیاز آماده‌سازی سازگار با رنگ را حذف نمی‌کند. عملکرد نهایی به سیستم پوشش، ساخت و محیط وابسته است؛ صرف رنگ‌شدن، دو پیشنهاد را معادل نمی‌کند.

کدام ورق سنگین‌تر و گران‌تر است؟

بدون ابعاد و مبنای ضخامت نمی‌توان پاسخ داد. در مثال با فولاد پایه هم‌اندازه، پوشش به جرم اضافه می‌کند؛ قیمت نیز باید با گرید، پوشش، مقدار و خدمات همان سفارش مقایسه شود.

آیا از روی عکس یا با آهنربا می‌توان آن‌ها را قطعی تشخیص داد؟

خیر. ظاهر فقط سرنخ است و هر دو می‌توانند هسته فولادی جذب‌شونده به آهنربا داشته باشند. برای تأیید، مشخصات قابل‌ردیابی و در صورت نیاز روش کنترل مناسب محصول لازم است.

انتخاب را از قطعه نهایی شروع کنید

برای انتخاب بین روغنی و گالوانیزه، اول محیط، شکل قطعه و عملیات ساخت را روشن کنید. سپس گرید، ضخامت، سطح و پوشش را با هم بسنجید و هزینه را تا قطعه آماده مقایسه کنید. ورق روغنی بدون برنامه حفاظت، پاسخ عمومی محیط مرطوب نیست؛ گالوانیزه نیز بدون بررسی پوشش، اتصال و جزئیات، تضمین دوام نامحدود نمی‌دهد.

اگر هنوز انتخاب قطعی ندارید، نقشه یا عکس قطعه، شرایط مصرف و عملیات بعدی را برای ایران فرمینگ ارسال کنید تا گزینه‌های قابل تأمین بر مبنای نیاز سفارش بررسی شوند.برای ساخت بدنه یک دستگاه قیمت گرفته‌اید؛ یک فروشنده ورق روغنی پیشنهاد می‌دهد و دیگری گالوانیزه. هر دو ورق فولادی‌اند و ممکن است از دور شبیه به هم باشند، اما انتخاب بین آن‌ها فقط با مقایسه قیمت هر کیلو روشن نمی‌شود. باید بدانید قطعه کجا کار می‌کند، چگونه ساخته می‌شود و در پایان چه پوششی خواهد داشت.

تفاوت ورق گالوانیزه و روغنی، بیش از هر چیز به حفاظت سطح مربوط است: ورق روغنی معمولاً فولاد نورد سرد بدون پوشش فلزی است که روغن سطح، محافظت موقت آن را بر عهده دارد. ورق گالوانیزه پوشش روی دارد و برای حفاظت بهتر فولاد در برابر خوردگی عرضه می‌شود. بااین‌حال، گرید، ضخامت و عملیات ساخت هر دو محصول باید متناسب با قطعه انتخاب شوند.

برای شروع، انتخاب را این‌طور محدود کنید:

  • قطعه داخل فضای خشک و دارای خط رنگ مشخص: ورق روغنی را با گرید و سطح مناسب بررسی کنید.
  • قطعه در معرض رطوبت یا فضای باز: پوشش روی و حفاظت لبه‌ها را وارد مشخصات کنید؛ گالوانیزه یکی از گزینه‌های اصلی بررسی است.
  • قطعه با پرس یا کشش زیاد: ابتدا گرید و نتیجه نمونه را مشخص کنید؛ نام روغنی یا گالوانیزه به‌تنهایی کافی نیست.

این راهنما کمک می‌کند از همین انتخاب اولیه به یک سفارش روشن برسید؛ سفارشی که جنس ورق، روش ساخت و هزینه قطعه آماده در آن با هم دیده شده‌اند.

تفاوت ورق گالوانیزه و روغنی در یک نگاه

معیارورق روغنیورق گالوانیزه
ساختار سطحمعمولاً بدون پوشش فلزیدارای پوشش روی
روغن سطححفاظت موقتممکن است وجود داشته باشد
محیط مرطوبروغن به‌تنهایی کافی نیستجرم و نوع پوشش مهم است
خم و پرسوابسته به گرید و فرایندوابسته به گرید، پوشش و فرایند
رنگ‌کاریپس از آماده‌سازی مناسبپس از آماده‌سازی سازگار با روی
جوشکارینیازمند روش و کنترل مناسبنیازمند توجه بیشتر به پوشش روی
مقایسه هزینهتا قطعه آماده بررسی شودتا قطعه آماده بررسی شود

این جدول برای انتخاب اولیه است. عبارت «گالوانیزه» یک گرید مکانیکی مشخص نیست؛ همان‌طور که «روغنی» به‌تنهایی مقدار استحکام یا قابلیت کشش را تعیین نمی‌کند. اگر قطعه حساس یا تولید انبوه دارید، مشخصات محموله و تأیید نمونه اهمیت بیشتری از نام کلی محصول دارند.

تفاوت اصلی در فولاد است یا پوشش روی آن؟

ورق روغنی در بازار معمولاً به ورق نورد سردی گفته می‌شود که پس از مراحل تولید و تکمیل، با روغن محافظ عرضه شده است. نورد سرد و عملیات تکمیلی برای کنترل ضخامت، سطح و خواص موردنظر انجام می‌شوند؛ روغن مرحله‌ای برای حفاظت و گاهی کمک به عملیات بعدی است، نه ماده‌ای که فولاد را به آلیاژی ضدزنگ تبدیل کند.

در ورق گالوانیزه، لایه روی میان فولاد و محیط قرار می‌گیرد و به حفاظت آن کمک می‌کند. روی همچنین در شرایط مناسب می‌تواند به‌جای بخش کوچکی از فولادِ نمایان‌شده خورده شود و از آن حفاظت کند؛ این رفتار با روغن محافظ فرق دارد.

بااین‌حال، «روغنی» نام رایج یک محصول نورد سرد و «گالوانیزه» نام یک محصول پوشش‌دار است. این دو نام به‌تنهایی نشان نمی‌دهند فولاد پایه چه گریدی دارد یا کدام نمونه استحکام بیشتری دارد.

موضوع این مقایسه، ورق روغنی رایج و ورق گالوانیزه گرمِ پیوسته است؛ گالوانیزه‌کردن قطعه پس از ساخت، موضوع دیگری است. در خط پیوسته، نوار نورد سرد مراحل آماده‌سازی، بازپختِ لازم و پوشش‌دهی را طی می‌کند. پس لازم نیست اول ورق روغنی آماده فروش ساخته شود و بعد همان ورق، بدون آماده‌سازی، داخل روی مذاب قرار بگیرد.

روغن محافظ، پوشش دائمی قطعه نیست

روغن می‌تواند تماس سطح با عوامل ایجاد زنگ را در حمل و نگهداری کاهش دهد، اما عملکرد آن به شرایط بسته‌بندی، زمان، رطوبت و سلامت فیلم روغن وابسته است. خیس‌شدن بسته یا محبوس‌شدن آب بین شیت‌ها را نباید با وجود روغن بی‌اهمیت دانست.

پس اگر قطعه نهایی قرار است در معرض رطوبت کار کند، برنامه حفاظت آن را از ابتدا مشخص کنید. «ورق روغن دارد» پاسخ کافی برای عمر موردانتظار قطعه نیست. به همین ترتیب، برای تمام ورق‌های روغنی یک تاریخ انقضا یا عمر چندساله ثابت نمی‌توان تعیین کرد؛ شرایط تضمین بعضی خواص شکل‌دهی نیز با عمر مصرف قطعه فرق دارد.

گالوانیزه هم می‌تواند روغن‌کاری شود

بله؛ ورق گالوانیزه ممکن است علاوه بر پوشش روی، روغن یا عملیات سطحی موقت داشته باشد. هدف این عملیات می‌تواند کمک به حفاظت هنگام نگهداری یا سازگاری با مرحله ساخت باشد. بنابراین چرب‌بودن سطح، دلیل کافی برای اینکه ورق را «روغنی و فاقد روی» بدانیم نیست.

مقطع شماتیک تفاوت ورق گالوانیزه و روغنی با نمایش فولاد پایه، پوشش روی و روغن محافظ

لایه‌ها برای خوانایی بزرگ‌نمایی شده‌اند؛ گالوانیزه نیز می‌تواند روغن‌کاری شود.

سؤال بهتر هنگام خرید این است: «این محصول چه فولاد پایه‌ای، چه پوشش فلزی و چه وضعیت سطحی دارد؟» پاسخ را در مشخصات سفارش ثبت کنید.

برای محیط و قطعه شما کدام گزینه را بررسی کنیم؟

قبل از انتخاب ماده، محل کار قطعه را تصور کنید: داخل سالن خشک است یا بیرون ساختمان؟ آب روی آن می‌ماند؟ پشت قطعه هم قابل رنگ‌کاری و بازبینی است؟ بعد از نصب می‌توان آن را تعمیر کرد؟ پاسخ همین پرسش‌ها مسیر خرید را روشن‌تر می‌کند.

کاربرد شماگزینه قابل بررسیشرط تصمیم
قفسه داخل سالنروغنی با پوشش نهاییخط رنگ و شرایط مصرف
تابلو داخل ساختمانروغنی یا گالوانیزهطرح محفظه و محیط
محفظه بیرونیگالوانیزه با حفاظت متناسبآب‌بندی، لبه و پوشش
کابینت نزدیک رطوبتگالوانیزه؛ یا روغنی با رنگ مناسبپشت قطعه، درز و رنگ
کانال هواگالوانیزه متناسب با طرحشرایط هوا و الزامات پروژه
قطعه با کشش زیادگرید کششیِ مناسب هر گروهتأیید نمونه و قالب

قطعات داخلی با خط رنگ کنترل‌شده

برای قفسه، کمد یا بدنه دستگاهی که داخل فضای کنترل‌شده کار می‌کند، ورق روغنی با گرید و کیفیت سطح مناسب می‌تواند گزینه قابل بررسی باشد. اما از همین ابتدا مشخص کنید چه کسی آماده‌سازی و رنگ را انجام می‌دهد و نقاط اتصال، داخل خم‌ها و پشت قطعه چگونه پوشش می‌گیرند.

برای مثال، اگر بدنه پس از جوشکاری رنگ می‌شود، کیفیت سطح جوش، پاک‌سازی و پوشاندن لبه‌ها بخشی از کیفیت محصول نهایی است. ارزان‌تر بودن شیت وقتی مفید است که ضایعات ساخت یا دوباره‌کاری پوشش، صرفه اولیه را از بین نبرد. گزینه‌های عرضه را در صفحه ورق روغنی ایران فرمینگ بررسی کنید و هنگام استعلام، عملیات بعدی را هم توضیح دهید.

محفظه و بدنه در معرض رطوبت یا فضای باز

اگر قطعه بیرون ساختمان نصب می‌شود، حفاظت خوردگی از معیارهای اصلی انتخاب است. گالوانیزه می‌تواند نسبت به فولاد بدون پوشش روی، حفاظت بهتری فراهم کند؛ اما مقدار و نوع پوشش، محیط و جزئیات ساخت همچنان مهم‌اند. گالوانیزه نام یک راه‌حل تضمین‌شده برای هر محیط نیست.

برای یک محفظه بیرونی، فقط سطح صاف درپوش مهم نیست. لبه برش، سوراخ، محل جوش، تماس قطعات و مسیر خروج آب را هم بررسی کنید. جنس ورق به‌تنهایی آب‌بندی یا درجه حفاظت محفظه را تعیین نمی‌کند.

لبه‌ای که پس از پوشش‌دهی بریده شده، الزاماً مانند سطح اصلی پوشش روی ندارد. رویِ نزدیک لبه می‌تواند تا حدی از فولاد نمایان حفاظت کند، اما این حفاظت به ضخامت ورق، مقدار پوشش و محیط وابسته است. بنابراین نه هر برش به معنی ازبین‌رفتن کل حفاظت است و نه هر لبه برش‌خورده را می‌توان بی‌نیاز از بررسی دانست.

در محیط ساحلی، صنعتی خورنده یا موقعیت دارای میعان شدید، انتخاب سیستم پوشش باید دقیق‌تر انجام شود. مشخصات قابل استعلام ورق گالوانیزه را همراه با توضیح محیط مصرف بررسی کنید؛ توصیه یک پروژه خشک را به محیط مرطوب تعمیم ندهید.

یک مثال کاربردی: دو تابلو با شکل یکسان

فرض کنید یک محفظه برای اتاق کنترل خشک و محفظه مشابهی برای فضای باز نزدیک ساحل می‌خواهید. در نمونه داخلی، ورق روغنی با گرید مناسب و رنگ‌کاری کنترل‌شده می‌تواند بررسی شود. در نمونه ساحلی، همان پیشنهاد را صرفاً چون شکل و ضخامت یکسان است تکرار نکنید؛ پوشش، پشت قطعه، درزها، لبه‌ها و شرایط نگهداری باید برای آن محیط انتخاب شوند.

نتیجه عملی برای استعلام این است: از فروشنده قیمت یک «جنس بهتر» نخواهید؛ مشخصات دو شرایط مصرف را جدا اعلام کنید. عدد کوتینگ یا ضخامت مناسب این دو محفظه نیز بدون اطلاعات طرح و محیط از این مثال به دست نمی‌آید.

قطعات پرس‌کاری و کشش عمیق

اگر ورق قرار است وارد قالب شود و تغییر شکل زیادی داشته باشد، اول گرید مناسب قطعه را مشخص کنید. سپس وضعیت سطح، روان‌کاری و در نوع گالوانیزه، رفتار پوشش را با قالب تطبیق دهید.

در هر دو گروه، گریدهای مناسب شکل‌دهی وجود دارند. پیش از سفارش عمده، مدارک و نمونه را با شرایط واقعی قالب بررسی کنید؛ نتیجه خم ساده برای تأیید کشش عمیق کافی نیست.

در خم‌کاری، پرس و جوش چه تفاوتی مهم است؟

یک ورق هم‌ضخامت ممکن است با قالب شما خوب کار کند و نمونه‌ای دیگر ترک بخورد یا برگشت فنری متفاوتی داشته باشد. گرید فولاد، جهت نورد، لبه برش، شعاع خم، ابزار و وضعیت سطح در این نتیجه نقش دارند. در ورق پوشش‌دار، سلامت و رفتار پوشش نیز به این فهرست اضافه می‌شود.

مقاومت در برابر زنگ با تحمل بار یکی نیست

وقتی می‌پرسید «کدام مقاوم‌تر است؟»، اول نوع مقاومت را روشن کنید. پوشش روی برای حفاظت خوردگی است؛ برای تحمل بار، باید گرید فولاد، ضخامت پایه، شکل قطعه و اتصال‌ها بررسی شوند. صرف گالوانیزه‌بودن، مجوز کم‌کردن ضخامت قطعه نیست.

برای مثال، اگر یک طبقه قفسه با بار مشخص طراحی شده، جایگزینی ورق آن با گالوانیزه را فقط با نام محصول تأیید نکنید. مشخصات فولاد و ضخامت پایه باید با نیاز طرح تطبیق داشته باشند. نتیجه مقایسه خوردگی را نمی‌توان مستقیماً به ظرفیت باربری تبدیل کرد.

نام محصول جای گرید و تأیید نمونه را نمی‌گیرد

در بازار ایران نام‌های ST12، ST13 و ST14 برای معرفی گروه‌های رایج ورق روغنی شنیده می‌شوند. این نام‌های رایجِ گرید را همراه استاندارد، نام دقیق درج‌شده در مدارک و مشخصات همان محموله بررسی کنید؛ عبارت «کشش‌دار» یا «نرم» در استعلام، جای معیار فنی را نمی‌گیرد. برای آشنایی بیشتر، گریدهای ورق روغنی و معیار انتخاب را ببینید.

یک گرید روغنی را هم نباید صرفاً بر اساس نام، معادل قطعی یک گرید گالوانیزه قرار داد. در انتخاب جایگزین، خواص موردنیاز قطعه، ضخامت و تلرانس، کیفیت سطح و الزامات فرایند را تطبیق دهید.

برای کاهش ریسک خرید، این چهار مورد را از سازنده قطعه بپرسید:

  • عملیات اصلی خم ساده است، پرس یا کشش عمیق؟
  • کدام ناحیه قطعه بیشتر تغییر شکل می‌دهد؟
  • ظاهر سطح بعد از رنگ چقدر اهمیت دارد؟
  • پیش از خرید عمده، نمونه با چه معیارهایی پذیرفته می‌شود؟
دو قطعه ورقی خم‌شده با نمایش سطح، لبه و ناحیه خم روی میز کارگاه

نتیجه خم‌کاری به گرید ورق، ابزار، شعاع خم و وضعیت سطح وابسته است.

گرید و مشخصات نمونه موفق را ثبت کنید تا سفارش عمده و خرید بعدی با همان مبنا قابل پیگیری باشند.

وضعیت سطح و پوشش در اتصال اهمیت دارد

هر دو نوع ورق را می‌توان با فرایند مناسب به قطعه تبدیل و متصل کرد، اما روش اتصال باید برای ماده، ضخامت و الزامات کار انتخاب شود. روغن و آلودگی سطح می‌توانند بر کیفیت عملیات اثر بگذارند. در گالوانیزه، حضور روی نیز در انتخاب و کنترل فرایند جوش اهمیت دارد.

جوشکاری هر دو ماده، به ارزیابی دود و گاز، آماده‌سازی مناسب و کنترل‌های ایمنی کارگاه نیاز دارد؛ در نوع پوشش‌دار، دود ناشی از روی هم باید در این ارزیابی در نظر گرفته شود. کار در فضای باز به‌تنهایی تضمین تهویه کافی نیست. روش جوش و حفاظت بعدی محل اتصال باید توسط فرد مسئول کار تعیین شود؛ یک آمپر یا قطر الکترود عمومی برای تمام شیت‌ها پاسخ درستی نیست.

اگر طرح اجازه دهد، روش‌های اتصال مکانیکی هم می‌توانند بررسی شوند؛ ولی جایگزینی اتصال جوشی با پیچ یا پرچ، تصمیمی صرفاً برای ساده‌کردن کارگاه نیست. ظرفیت، آب‌بندی، خوردگی اتصال و امکان تعمیر باید با طراحی قطعه هماهنگ باشند.

اگر قرار است قطعه رنگ شود، کدام ورق بهتر است؟

هر دو قابل رنگ‌کاری‌اند، اما «قابل رنگ‌کاری» به معنی آماده‌بودن برای پاشیدن مستقیم رنگ نیست. وضعیت روغن، آلودگی، عملیات سطحی قبلی و سازگاری آماده‌سازی با سیستم رنگ باید بررسی شوند. ظاهر براق نیز به‌تنهایی کیفیت چسبندگی را مشخص نمی‌کند.

برای ورق روغنی، حذف آلودگی و روغن و آماده‌سازی متناسب با پوشش نهایی اهمیت دارد. برای گالوانیزه نیز نوع سطح، روغن یا عملیات موقت و سازگاری رنگ با روی مطرح است. بنابراین نمی‌توان گفت روغنی همیشه رنگ بهتری می‌گیرد یا گالوانیزه اصولاً رنگ‌پذیر نیست.

اگر خط رنگ مشخصی دارید، پیش از خرید از مسئول آن بخواهید وضعیت سطح قابل پذیرش را اعلام کند. گاهی انتخاب درست در سفارش ماده اولیه، هزینه پاک‌سازی یا دوباره‌کاری بعدی را کاهش می‌دهد. آزمون نمونه باید با همان مواد و فرایندی انجام شود که در تولید اصلی به کار می‌روند.

نمودار آماده‌سازی قطعات روغنی و گالوانیزه پیش از رنگ‌کاری نهایی

هر دو سطح به آماده‌سازی سازگار نیاز دارند؛ روش و مواد آماده‌سازی لزوماً یکسان نیستند.

برای بدنه‌ای که هم گالوانیزه است و هم رنگ می‌شود، هزینه رنگ را صرفاً به دلیل وجود روی صفر در نظر نگیرید. ممکن است رنگ برای ظاهر، محیط یا الزامات پروژه لازم باشد. از سوی دیگر، برای یک قطعه روغنی رنگ‌شده هم فقط نمای جلوی کار کافی نیست؛ پشت قطعه، درزها و لبه‌ها باید در طرح حفاظت دیده شوند.

وزن، ضخامت و هزینه را روی چه مبنایی مقایسه کنیم؟

«این ورق سنگین‌تر است» بدون مشخص‌بودن ابعاد و مبنای ضخامت، کمک زیادی به انتخاب نمی‌کند. ابتدا طول، عرض و ضخامت فولاد پایه را یکسان کنید؛ سپس پوشش و تلرانس‌ها را در مقایسه ببینید. اگر یکی از فروشندگان ضخامت کل را اعلام کرده و دیگری ضخامت پایه را، هنوز دو پیشنهاد قابل مقایسه ندارید.

ضخامت فولاد پایه را با ضخامت کل اشتباه نگیریم

ضخامت پایه، مربوط به خود فولاد است. ضخامت کل محصول پوشش‌دار، لایه‌های روی آن را نیز دربرمی‌گیرد. همچنین عدد مربوط به جرم پوشش، با ضخامت فولاد یا ضخامت روی به میکرون یکی نیست. جزئیات را در راهنمای جرم پوشش روی و معنی کدهای کوتینگ بررسی کنید.

برای محاسبه جرم نظری فولاد از این رابطه استفاده می‌کنیم:

وزن فولاد برحسب کیلوگرم = طول برحسب متر × عرض برحسب متر × ضخامت فولاد برحسب میلی‌متر × ۷٫۸۵

ضریب ۷٫۸۵ در این رابطه از چگالی تقریبی فولاد و تبدیل واحدها به دست می‌آید. حالا مثال را با فرض‌های روشن ببینیم:

  1. دو شیت با طول ۲ متر، عرض ۱ متر و ضخامت فولاد پایه ۱ میلی‌متر داریم.
  2. جرم نظری فولاد هر شیت با ضریب ۷٫۸۵ برابر است با: ۲ × ۱ × ۱ × ۷٫۸۵ = ۱۵٫۷۰ کیلوگرم.
  3. فرض کنیم جرم واقعیِ پوشش روی در نمونه پوشش‌دار، مجموع دو طرف، ۱۸۰ گرم بر مترمربع باشد. برای مساحت ۲ مترمربع، جرم روی برابر است با ۲ × ۱۸۰ ÷ ۱۰۰۰ = ۰٫۳۶ کیلوگرم. چون عدد ۱۸۰ مجموع دو طرف است، آن را دوباره در ۲ ضرب نمی‌کنیم.
  4. مجموع نظری فولاد و روی در این مثال ۱۶٫۰۶ کیلوگرم است.
جمع وزن نظری فولاد و پوشش روی دو طرف ورق؛ ۱۵٫۷۰ به‌اضافه ۰٫۳۶ برابر با ۱۶٫۰۶ کیلوگرم

در این مثال، پوشش رویِ مجموع دو طرف، ۰٫۳۶ کیلوگرم به وزن نظری فولاد اضافه می‌کند.

این محاسبه جرم روغن و عملیات سطحی بسیار نازک، تلرانس‌ها و بسته‌بندی را در نظر نمی‌گیرد و مبنای تسویه نیست. عدد ۱۸۰ نیز فرض مثال است؛ صرف درج یک رده پوشش روی برگه، به معنی اندازه‌گیری جرم واقعی دقیقاً برابر همین عدد نیست. اگر ضخامت یک میلی‌متر برای کل محصول پوشش‌دار باشد، این محاسبه را نباید به همان شکل استفاده کرد.

قیمت ورق با هزینه قطعه آماده برابر نیست

برای انتخاب اقتصادی، قیمت هر کیلو را در کنار مقدار مصرف و هزینه ساخت ببینید. اگر دو پیشنهاد برای یک بدنه دریافت می‌کنید، از هر دو طرف بخواهید مشخص کنند کدام مراحل داخل مبلغ است. مقایسه ورق روغنی خام با قطعه گالوانیزه آماده، نتیجه روشنی نمی‌دهد.

فهرست هزینه‌ها می‌تواند شامل این موارد باشد:

  • ماده اولیه و مقدار واقعی خرید؛
  • برش، فرم‌دهی و اتصال؛
  • آماده‌سازی، رنگ یا پوشش لازم؛
  • اصلاح نواحی آسیب‌دیده و کنترل کیفیت؛
  • ضایعات، بسته‌بندی و حمل.

در سفارش ۱۰۰ بدنه، مقایسه را برای ۱۰۰ قطعه پذیرفته‌شده با الزامات یکسان انجام دهید. اگر یکی از پیشنهادها فقط برش و خم را شامل می‌شود و دیگری آماده‌سازی و رنگ را هم دارد، ابتدا هزینه مراحلِ جاافتاده را مشخص کنید؛ جمع دو پیش‌فاکتور در این حالت هم‌مبنا نیست.

هزینه هر قطعه پذیرفته‌شده = (هزینه کل مراحل توافق‌شده، شامل ضایعات و دوباره‌کاری، منهای درآمد بازیافتِ توافق‌شده) ÷ تعداد قطعات پذیرفته‌شده

مثال صرفاً برای محاسبه، نه قیمت روز بازار: فرض کنید هر دو پیشنهاد از نظر فنی پذیرفته شده‌اند و همه مراحل لازم برای ۱۰۰ قطعه نهایی را شامل می‌شوند. اگر جمع پیشنهاد اول ۱۰۰ میلیون تومان و دومی ۱۰۶ میلیون تومان باشد، هزینه هر قطعه به‌ترتیب ۱ میلیون و ۱ میلیون و ۶۰ هزار تومان است؛ اختلاف هر قطعه ۶۰ هزار تومان می‌شود. این حساب فقط هزینه تا تحویل قطعه را مقایسه می‌کند؛ برای برتری اقتصادی در طول مصرف، هزینه و شرایط نگهداری هم باید بررسی شوند.

برای بازار ایران، مبنای فروش و خدمات را هم مکتوب کنید: قیمت برای کیلوگرم است یا شیت؟ تسویه با وزن باسکول انجام می‌شود یا وزن نظری؟ مالیات، کرایه، برش و بسته‌بندی داخل مبلغ‌اند یا جدا؟ اگر عمر مصرف و نگهداری را مقایسه می‌کنید، دوره زمانی و کیفیت خروجی موردانتظار در هر دو پیشنهاد یکسان باشد.

نمی‌توان از قبل گفت روغنی در خرید یا گالوانیزه در طول مصرف همیشه اقتصادی‌تر است. قیمت روز، گرید، مقدار پوشش، شکل تحویل و خدمات روی نتیجه اثر دارند. دو پیشنهاد را هم‌زمان و با مشخصات روشن بگیرید؛ اختلاف قیمت یک سفارش را به همه خریدها تعمیم ندهید.

از ظاهر و چرب‌بودن چه چیزی می‌توان فهمید؟

ورق روغنی ممکن است سطحی صاف و یکنواخت داشته باشد؛ گالوانیزه نیز بسته به محصول، می‌تواند گل‌دار، گل‌ریز یا بدون گل باشد. نور، زاویه دید و روغن سطحی هم روی عکس اثر می‌گذارند. بنابراین عکس را برای شناخت اولیه ببینید، نه تأیید گرید یا جرم پوشش.

دو نمونه ورق روغنی و گالوانیزه با نور یکسان برای مقایسه ظاهر سطح

ظاهر سطح سرنخ می‌دهد، اما گرید و جرم پوشش را تأیید نمی‌کند.

آهنربا نیز به‌تنهایی راه تفکیک این دو محصول فولادی نیست؛ وجود پوشش روی، هسته فولادی را حذف نمی‌کند. چرب‌بودن هم همان‌طور که گفتیم می‌تواند در هر دو مطرح باشد.

برای کنترل خرید، نام کامل محصول، گواهی یا مشخصات قابل‌ردیابی و تطابق آن با محموله را بررسی کنید. اگر موضوع حساس است، روش آزمون و حدود پذیرش را از پیش مشخص کنید. میکرومتر معمولی ضخامت بین دو سطح بیرونی را می‌سنجد؛ به‌تنهایی ضخامت فولاد پایه را از پوشش جدا نمی‌کند و گرید یا جرم روی را هم تأیید نمی‌کند.

در تحویل و انبارداری، هر دو به مراقبت نیاز دارند

وجود روغن یا روی، مجوز رهاکردن شیت‌ها زیر باران نیست. رطوبت محبوس بین ورق‌های روی‌هم می‌تواند به محصول آسیب بزند؛ حتی جابه‌جایی بسته سرد به سالن گرم ممکن است باعث میعان، یعنی نشستن قطره‌های آب روی سطح سرد، شود.

هنگام تحویل این موارد را کنترل کنید:

  • بسته و سطح: خیس‌شدن بسته، لکه، زنگ یا آسیب قابل‌مشاهده را ثبت کنید.
  • ردیابی بار: برچسب و شماره کلاف یا بسته را با مدارک سفارش تطبیق دهید.
  • محل نگهداری: بار را در محل خشک، روی تکیه‌گاه مناسب و با بسته‌بندی متناسب نگه دارید؛ شیوه بازکردن بسته و هم‌دماشدن با انبار را از تأمین‌کننده بپرسید.
  • زمان مصرف: برای ورقِ موردنیاز پرس و کشش، شرایط حفظ خواص و بازه تضمین‌شده همان محصول را هم بپرسید.

در گالوانیزه، رسوب سفیدِ ناشی از نگهداری مرطوب را نباید با زنگ قرمز فولاد یکی دانست. درباره پذیرش بار لکه‌دار یا روش پاک‌سازی، براساس شدت آسیب و الزامات سفارش تصمیم بگیرید؛ با یک نگاه نمی‌توان همه لکه‌ها را بی‌اهمیت یا کل محموله را مردود دانست.

پیش از سفارش این مشخصات را روشن کنید

هرچه سفارش دقیق‌تر نوشته شود، مقایسه پیشنهادها آسان‌تر است. لازم نیست همه اصطلاحات را از قبل بدانید؛ نقشه، نمونه یا توضیح روشن از کاربرد می‌تواند شروع خوبی باشد.

بررسی ضخامت نمونه ورق با میکرومتر در کنار نقشه قطعه پیش از سفارش

اندازه‌گیری ضخامت، جای بررسی گرید و مشخصات پوشش را نمی‌گیرد.

پیش از درخواست قیمت، این اطلاعات را آماده کنید:

  1. قطعه و محیط: چه چیزی می‌سازید و کجا استفاده می‌شود؟
  2. عملیات: برش، خم، کشش، جوش یا اتصال مکانیکی دارید؟
  3. ماده: گرید و استاندارد موردنیاز مشخص است؟
  4. ابعاد: ضخامت پایه یا کل، عرض، طول، تلرانس و تعداد چیست؟
  5. سطح و پوشش: کیفیت سطح، رنگ بعدی، جرم و نوع پوشش روی و وضعیت روغن چه الزامی دارند؟
  6. تحویل و تسویه: رول، شیت یا برش سفارشی می‌خواهید؟ مقصد، مبنای وزن و هزینه خدمات چیست؟
  7. پذیرش: چه مدارک یا تأیید نمونه‌ای لازم دارید؟

متن زیر را می‌توانید متناسب با سفارش خود تکمیل کنید:

برای ساخت … در محیط … به ورق نیاز دارم. عملیات ساخت شامل … است و قطعه در پایان … می‌شود. ابعاد و تعداد … و الزامات نقشه … است. لطفاً نوع ورق، گرید، مبنای ضخامت، پوشش و وضعیت سطح، خدمات، مبنای قیمت و شرایط تحویل را جدا اعلام کنید.

اگر گالوانیزه انتخاب شد، مرحله بعد کنترل مشخصات و پیش‌فاکتور ورق گالوانیزه است. اگر روغنی انتخاب شد نیز همان دقت درباره گرید، سطح و عملیات بعدی لازم است. انتخاب ماده پایان بررسی نیست؛ مشخصات انتخاب‌شده باید تا تحویل و ساخت قابل پیگیری بمانند.

پرسش‌های متداول

ورق روغنی ضدزنگ است یا به پوشش نهایی نیاز دارد؟

روغن سطح نقش محافظ موقت دارد و جای پوشش نهایی متناسب با محیط را نمی‌گیرد. نیاز قطعه به رنگ یا حفاظت دیگر باید با شرایط مصرف و طرح آن مشخص شود.

اگر ورق چرب باشد، یعنی روغنی است و گالوانیزه نیست؟

خیر؛ گالوانیزه نیز ممکن است روغن‌کاری شده باشد. برای تشخیص نوع محصول، مشخصات و مدارک همان محموله را بررسی کنید.

برای کابینت یا تابلو برق، روغنی بهتر است یا گالوانیزه؟

محل مصرف، طرح محفظه، کیفیت پوشش نهایی و جزئیات ساخت تعیین‌کننده‌اند. نام کاربرد به‌تنهایی کافی نیست؛ تابلو داخل سالن با محفظه بیرونی شرایط یکسانی ندارد.

آیا گالوانیزه برای خم‌کاری و کشش عمیق مناسب است؟

گریدهای مناسب شکل‌دهی در محصولات پوشش‌دار وجود دارند، اما همه گالوانیزه‌ها برای یک قالب مناسب نیستند. گرید، پوشش و وضعیت سطح را با نیاز قطعه و نتیجه نمونه تطبیق دهید.

اگر قطعه رنگ شود، استفاده از گالوانیزه چه تفاوتی دارد؟

وجود روی ساختار حفاظت را تغییر می‌دهد، ولی نیاز آماده‌سازی سازگار با رنگ را حذف نمی‌کند. عملکرد نهایی به سیستم پوشش، ساخت و محیط وابسته است؛ صرف رنگ‌شدن، دو پیشنهاد را معادل نمی‌کند.

کدام ورق سنگین‌تر و گران‌تر است؟

بدون ابعاد و مبنای ضخامت نمی‌توان پاسخ داد. در مثال با فولاد پایه هم‌اندازه، پوشش به جرم اضافه می‌کند؛ قیمت نیز باید با گرید، پوشش، مقدار و خدمات همان سفارش مقایسه شود.

آیا از روی عکس یا با آهنربا می‌توان آن‌ها را قطعی تشخیص داد؟

خیر. ظاهر فقط سرنخ است و هر دو می‌توانند هسته فولادی جذب‌شونده به آهنربا داشته باشند. برای تأیید، مشخصات قابل‌ردیابی و در صورت نیاز روش کنترل مناسب محصول لازم است.

انتخاب را از قطعه نهایی شروع کنید

برای انتخاب بین روغنی و گالوانیزه، اول محیط، شکل قطعه و عملیات ساخت را روشن کنید. سپس گرید، ضخامت، سطح و پوشش را با هم بسنجید و هزینه را تا قطعه آماده مقایسه کنید. ورق روغنی بدون برنامه حفاظت، پاسخ عمومی محیط مرطوب نیست؛ گالوانیزه نیز بدون بررسی پوشش، اتصال و جزئیات، تضمین دوام نامحدود نمی‌دهد.

اگر هنوز انتخاب قطعی ندارید، نقشه یا عکس قطعه، شرایط مصرف و عملیات بعدی را برای ایران فرمینگ ارسال کنید تا گزینه‌های قابل تأمین بر مبنای نیاز سفارش بررسی شوند.
برای سفارش ورق روغنی، یکی از اولین سؤال‌ها این است: «هر برگ چند کیلو است و سفارش من در مجموع چقدر وزن دارد؟» پاسخ به ضخامت و اندازه ورق بستگی دارد. مثلاً یک شیت ۱×۲ متر با ضخامت ۱ میلی‌متر، حدود ۱۵٫۷ کیلوگرم وزن محاسباتی دارد.

در جدول وزن ورق روغنی زیر، وزن اندازه‌های رایج را پیدا می‌کنید. اگر اندازه ورق شما متفاوت باشد، مثال‌های بعدی کمک می‌کنند وزن برش سفارشی، تعداد شیت و طول تقریبی رول را حساب کنید.

قبل از شروع: عدد جدول برای برآورد است؛ وزن واقعی بار و مبنای فاکتور باید جداگانه مشخص شوند.

جدول وزن ورق روغنی در ابعاد رایج شیت

در بازار، «شیت» یا «برگ» همان ورق تخت با طول و عرض مشخص است. جدول زیر دو اندازه رایج را پوشش می‌دهد: ۱×۲ متر و ۱٫۲۵×۲٫۵ متر. ابعاد همین اندازه‌ها در سرستون‌ها به میلی‌متر نوشته شده‌اند.

برای استفاده از جدول، ضخامت را در ستون اول پیدا کنید و وزن را از ستون اندازه شیت خودتان بخوانید. «میل» در این مقاله همان میلی‌متر است؛ پس ورق ۱ میل، ضخامت اسمی ۱ میلی‌متر دارد.

وزن محاسباتی هر شیت ورق روغنی

وزن‌ها تقریبی هستند؛ واحد وزن کیلوگرم است.
ضخامت
میلی‌متر
شیت ۱۰۰۰ × ۲۰۰۰
کیلوگرم
شیت ۱۲۵۰ × ۲۵۰۰
کیلوگرم
۰٫۴۶٫۲۸۹٫۸۱
۰٫۵۷٫۸۵۱۲٫۲۷
۰٫۶۹٫۴۲۱۴٫۷۲
۰٫۷۱۰٫۹۹۱۷٫۱۷
۰٫۸۱۲٫۵۶۱۹٫۶۳
۰٫۹۱۴٫۱۳۲۲٫۰۸
۱۱۵٫۷۰۲۴٫۵۳
۱٫۲۱۸٫۸۴۲۹٫۴۴
۱٫۲۵۱۹٫۶۳۳۰٫۶۶
۱٫۵۲۳٫۵۵۳۶٫۸۰
۲۳۱٫۴۰۴۹٫۰۶
۲٫۵۳۹٫۲۵۶۱٫۳۳
۳۴۷٫۱۰۷۳٫۵۹

در موبایل، برای دیدن همه ستون‌ها جدول را به چپ و راست بکشید. ابعاد شیت در سرستون‌ها به میلی‌متر هستند.

مبنای جدول: محاسبه وزن خودِ فولاد با ابعاد و ضخامت اسمی و چگالی تقریبی ۷۸۵۰ کیلوگرم بر مترمکعب انجام شده است. پاسخ‌ها در پایان تا دو رقم اعشار گرد شده‌اند. این دو رقم اعشار، دقت نمایش محاسبه را نشان می‌دهند؛ به معنی تضمین وزن واقعی هر برگ نیستند.

وجود یک سایز در جدول، به معنی موجودی همیشگی آن در همه کارخانه‌ها یا انبارها نیست.

وزن ورق روغنی ۱، ۱٫۵ و ۲ میل چقدر است؟

برای پیدا کردن سریع وزن این سه ضخامت، دو اندازه را کنار هم ببینید:

  • ورق ۱ میل: شیت ۱×۲ متر، ۱۵٫۷ کیلوگرم؛ شیت ۱٫۲۵×۲٫۵ متر، ۲۴٫۵۳ کیلوگرم.
  • ورق ۱٫۵ میل: شیت ۱×۲ متر، ۲۳٫۵۵ کیلوگرم؛ شیت ۱٫۲۵×۲٫۵ متر، ۳۶٫۸۰ کیلوگرم.
  • ورق ۲ میل: شیت ۱×۲ متر، ۳۱٫۴ کیلوگرم؛ شیت ۱٫۲۵×۲٫۵ متر، ۴۹٫۰۶ کیلوگرم.

همه این اعداد، وزن محاسباتی هستند. پس عبارت «وزن ورق ۲ میل» بدون طول و عرض، پاسخ کامل ندارد.

اگر ابعاد ورق شما با جدول متفاوت است، به‌راحتی می‌توانید از فرمول بخش بعد استفاده کنید.

وزن ورق روغنی را چگونه حساب کنیم؟

فرمول وزن یک شیت و برش سفارشی

برای یک ورق تخت و مستطیلی، این سه عدد را آماده کنید:

  • طول ورق: به متر؛ مثلاً ۲ متر.
  • عرض ورق: به متر؛ مثلاً ۱ متر.
  • ضخامت ورق: به میلی‌متر؛ مثلاً ۱ میلی‌متر.

سپس آن‌ها را در این فرمول قرار دهید:

وزن تقریبی شیت به کیلوگرم = طول به متر × عرض به متر × ضخامت به میلی‌متر × ۷٫۸۵

طول، عرض و ضخامت موردنیاز برای محاسبه وزن ورق روغنی

طول و عرض را به متر و ضخامت را به میلی‌متر وارد کنید؛ نمایش ضخامت در این نمودار بزرگ‌نمایی شده است.

ضریب ۷٫۸۵ از چگالی تقریبی فولاد کربنی، یعنی ۷۸۵۰ کیلوگرم بر مترمکعب، و تبدیل ضخامت از میلی‌متر به متر به دست می‌آید. برای استفاده از فرمول، کافی است واحدهای گفته‌شده را رعایت کنید.

مثال اول؛ یک شیت ۱×۲ متر با ضخامت ۱ میل:

طول را ۲ متر، عرض را ۱ متر و ضخامت را ۱ میلی‌متر در نظر می‌گیریم:

۲ × ۱ × ۱ × ۷٫۸۵ = ۱۵٫۷ کیلوگرم

نتیجه: وزن محاسباتی یک برگ از این ورق ۱۵٫۷ کیلوگرم است. برای برآورد سفارش از این عدد استفاده کنید؛ وزن واقعی برگ پس از توزین مشخص می‌شود.

مثال دوم؛ برش ۸۰×۶۰ سانتی‌متر با ضخامت ۱٫۵ میل:

  1. طول و عرض را به متر تبدیل کنید: ۰٫۸ متر و ۰٫۶ متر.
  2. عددها را در فرمول بگذارید: ۰٫۸ × ۰٫۶ × ۱٫۵ × ۷٫۸۵ = ۵٫۶۵۲ کیلوگرم.
  3. پاسخ نهایی را گرد کنید: وزن تقریبی قطعه، ۵٫۶۵ کیلوگرم است.

این محاسبه برای قطعه مستطیلیِ کامل است. اگر قطعه سوراخ یا بریدگی دارد، وزن بخش‌های حذف‌شده را هم باید کم کنید.

برای ابعاد دیگر می‌توانید از محاسبه‌گر وزن ورق استفاده کنید. در ابزار، واحد نوشته‌شده کنار هر فیلد را مبنا قرار دهید. مثلاً طول ۲ متر، در فیلدی با واحد میلی‌متر باید ۲۰۰۰ وارد شود؛ در فیلدی با واحد متر، همان ۲ را بنویسید.

اگر پاسخ ابزار با جدول کمی فرق داشت، ابتدا ابعاد، واحدها و ضریب محاسبه را تطبیق دهید. تعداد رقم‌های اعشار و روش گردکردن هم می‌توانند اختلاف کوچکی ایجاد کنند.

چرا گاهی وزن یک برگ را ۱۶ کیلوگرم می‌نویسند؟

ممکن است برای شیت ۱×۲ متر با ضخامت ۱ میلی‌متر، هم عدد ۱۵٫۷ و هم عدد ۱۶ کیلوگرم را ببینید. یکی از علت‌ها، استفاده از ضریب گرد‌شده ۸ به‌جای ۷٫۸۵ است:

  • با ضریب ۷٫۸۵: وزن محاسباتی ۱۵٫۷ کیلوگرم.
  • با ضریب ۸: وزن محاسباتی ۱۶ کیلوگرم.

ضریب ۸، برای ابعاد یکسان حدود ۱٫۹۱ درصد عدد بزرگ‌تری می‌دهد. این تفاوت، حاصل روش محاسبه است و به‌تنهایی چیزی درباره وزن واقعی آن برگ یا تلرانس مجاز محصول نمی‌گوید.

هنگام مقایسه قیمت‌ها: بپرسید وزن اعلام‌شده محاسباتی است یا حاصل وزن‌کشی. ابعاد، ضخامت و مبنای تسویه دو پیشنهاد هم باید یکسان باشند.

وزن هر مترمربع با هر متر طول چه تفاوتی دارد؟

عبارت «وزن هر متر ورق» مبهم است. برای جلوگیری از اشتباه، این دو واحد را از هم جدا کنید:

  • مترمربع: مساحت ورق را بیان می‌کند.
  • متر طول: طول بازشده از رول را، با تمام عرض آن، بیان می‌کند.

برای یک ورق با جنس و ضخامت یکسان، وزن یک متر طول و یک مترمربع فقط وقتی برابر است که عرض رول یک متر باشد.

وزن هر مترمربع ورق روغنی

یک مترمربع، مقدار مشخصی از سطح ورق است. برای محاسبه وزن آن، کافی است ضخامت را در ۷٫۸۵ ضرب کنید:

وزن هر مترمربع به کیلوگرم = ضخامت به میلی‌متر × ۷٫۸۵

مثلاً برای ضخامت ۱ میلی‌متر، هر مترمربع ۷٫۸۵ کیلوگرم وزن محاسباتی دارد. این مقدار برای ضخامت ۰٫۵ میلی‌متر حدود ۳٫۹۳ و برای ضخامت ۲ میلی‌متر، ۱۵٫۷ کیلوگرم است.

این روش زمانی مفید است که مساحت موردنیاز را می‌دانید. مثلاً ۱۰ مترمربع ورق با ضخامت ۱ میلی‌متر، حدود ۷۸٫۵ کیلوگرم وزن محاسباتی دارد. اگر برای ساخت قطعه خرید می‌کنید، مساحت و وزن پرت برش را هم جداگانه بررسی کنید.

وزن هر متر طول رول

یک متر طول یعنی یک متر از رول را باز کنیم و تمام عرض آن را در نظر بگیریم. پس عرض رول هم در وزن دخالت دارد:

وزن هر متر طول به کیلوگرم = عرض به متر × ضخامت به میلی‌متر × ۷٫۸۵

برای رول با عرض ۱٫۲۵ متر و ضخامت ۱ میلی‌متر، وزن یک متر طول برابر است با:

۱٫۲۵ × ۱ × ۷٫۸۵ = ۹٫۸۱۲۵ کیلوگرم

یعنی حدود ۹٫۸۱ کیلوگرم در هر متر طول. وزن یک مترمربع همین ورق، همچنان ۷٫۸۵ کیلوگرم است.

دلیل تفاوت ساده است: یک متر طول از رولِ عرض ۱٫۲۵ متر، سطحی برابر ۱٫۲۵ مترمربع دارد.

هنگام استعلام، بهتر است مشخصاً بپرسید: «این وزن برای هر متر طول است، هر مترمربع یا هر شیت؟»

مقایسه یک مترمربع ورق با یک متر طول از رول عرض ۱٫۲۵ متر

در ضخامت یکسان، یک متر طول از رولِ عرض ۱٫۲۵ متر، سطح و وزن بیشتری از یک مترمربع دارد.

وزن رول ورق روغنی و طول تقریبی آن

همه رول‌های ورق روغنی وزن یکسانی ندارند. برای محاسبه طول تقریبی، مشخصات همان کلاف را بگیرید: وزن خالص فلز به کیلوگرم، عرض به متر و ضخامت به میلی‌متر. فرمول زیر، عرض و ضخامت را در طول رول یکسان فرض می‌کند؛ به همین دلیل پاسخ آن تخمینی است.

فرمول محاسبه طول چنین است:

طول تقریبی رول به متر = وزن خالص به کیلوگرم ÷ (عرض به متر × ضخامت به میلی‌متر × ۷٫۸۵)

مثال؛ یک رول فرضی با این مشخصات:

  • وزن خالص فلز: ۱۰۰۰ کیلوگرم.
  • عرض: ۱٫۲۵ متر.
  • ضخامت اسمی: ۱ میلی‌متر.

وزن محاسباتی هر متر طول این رول ۹٫۸۱۲۵ کیلوگرم است. بنابراین:

۱۰۰۰ ÷ ۹٫۸۱۲۵ ≈ ۱۰۱٫۹۱ متر

پس طول تقریبی این رول حدود ۱۰۱٫۹۱ متر است. این یک مثال آموزشی است و به معنی وزن یا طول ثابت رول‌های بازار نیست.

برای تخمین دقیق‌تر: وزن پالت و بسته‌بندی را جزو وزن خالص فلز نگذارید. اختلاف ضخامت واقعی با ضخامت اسمی نیز می‌تواند تخمین طول را تغییر دهد؛ برای برنامه‌ریزی تولید، اطلاعات همان کلاف و مشخصات تحویل را بررسی کنید.

رول ورق روغنی روی سکوی توزین برای بررسی وزن خالص کلاف

برای تخمین طول رول، وزن خالص فلز و مشخصات همان کلاف لازم است؛ عکس توضیحی است.

چرا وزن واقعی ورق با جدول تفاوت دارد؟

جدول، ورق را با ابعاد و ضخامت مشخص محاسبه می‌کند. بار واقعی ممکن است در اندازه‌ها، تعداد یا نحوه توزین با فرض جدول تفاوت داشته باشد. برای پیدا‌کردن علت اختلاف، بهتر است این موارد را جداگانه بررسی کنیم.

ضخامت اسمی و ضخامت واقعی

ضخامت اسمی، عدد درج‌شده در سفارش است؛ مثلاً ۱ میلی‌متر. ضخامت واقعی، عددی است که با ابزار اندازه‌گیری می‌کنید و ممکن است دقیقاً برابر آن نباشد.

محدوده مجاز این اختلاف را تلرانس ضخامت می‌نامند. مقدار مجاز به ضخامت و عرض ورق، گرید، استاندارد محصول و شرایط سفارش بستگی دارد؛ یک درصد ثابت برای همه ورق‌ها نداریم.

برای درک اثر ضخامت، فرض کنید ضخامت واقعی ورق به‌جای ۱، برابر ۰٫۹۷ میلی‌متر باشد. با ثابت‌بودن بقیه شرایط، وزن محاسباتی حدود ۳ درصد کمتر می‌شود.

دقت کنید: این مثال، تلرانس مجاز ورق یک میلی‌متری را تعیین نمی‌کند؛ فقط رابطه ضخامت و وزن را نشان می‌دهد.

کمترشدن وزن در این مثال، مجازبودن اختلاف ضخامت را ثابت نمی‌کند؛ برای این قضاوت، حد مجاز تلرانس ضخامت ورق و روش اندازه‌گیری را جدا بررسی کنید.

اگر اختلاف وزن برایتان مهم است، طول، عرض و تعداد برگ را کنترل کنید و اندازه‌گیری ضخامت را با ابزار مناسب و در چند نقطه انجام دهید. برای ارزیابی انطباق با استاندارد، محل اندازه‌گیری هم باید مطابق همان استاندارد باشد. یک اندازه‌گیری موضعی، همیشه نماینده تمام سطح یا کل محموله نیست.

اندازه‌گیری ضخامت واقعی ورق روغنی با میکرومتر در کارگاه

ضخامت واقعی با ابزار مناسب اندازه‌گیری و با مشخصات سفارش تطبیق داده می‌شود.

وزن خالص، وزن ناخالص و مبنای فاکتور

تفاوت این دو را پیش از مقایسه وزن‌ها روشن کنید:

  • وزن خالص: وزن خود محصول.
  • وزن ناخالص: وزن محصول همراه پالت، تسمه، بسته‌بندی یا اجزایی که در توزین لحاظ شده‌اند.

وزن ناخالص بار را نمی‌توان مستقیم با وزن خالص محاسباتی جدول مقایسه کرد.

پیش از نهایی‌کردن سفارش، این موارد را مشخص کنید:

  • عدد اعلام‌شده، وزن خالص است یا ناخالص؟
  • وزن از فرمول به دست آمده یا با ترازو و باسکول ثبت شده است؟
  • تعداد شیت و ابعاد تحویلی با سفارش یکسان است؟
  • مبنای درج وزن و تسویه در فاکتور چیست؟
  • اگر اختلافی دیده شود، روش بررسی و رسیدگی چگونه خواهد بود؟

برای کنترل یک برگ، ترازویی با دقت و ظرفیت مناسب لازم است؛ وزن‌کشی کل بار روی باسکول، وزن دقیق هر برگ را مشخص نمی‌کند. شرایط توزین هم باید در مقایسه دو عدد لحاظ شود.

اختلاف وزن به‌تنهایی، نشانه قطعی کیفیت پایین یا اصالت نداشتن محصول نیست. کیفیت سطح، گرید، قابلیت شکل‌دهی و انطباق با سفارش، هرکدام بررسی خود را دارند.

جدول وزن ورق روغنی در بازار ایران را چطور بخوانیم؟

ابعاد رایج با موجودی روز فرق دارد

جدول این مقاله، دو اندازه شیت با عرض‌های ۱۰۰۰ و ۱۲۵۰ میلی‌متر و ضخامت‌های ۰٫۴ تا ۳ میلی‌متر را برای محاسبه پوشش می‌دهد. این بازه، فهرست قطعی موجودی ایران فرمینگ یا همه تولیدکنندگان نیست. امکان تأمین هر ترکیب ضخامت، عرض و گرید باید هنگام سفارش بررسی شود.

همچنین روشن کنید ورق را به‌صورت رول، شیت آماده یا برش سفارشی می‌خواهید. اگر اندازه قطعه شما متفاوت است، برش از رول می‌تواند گزینه قابل بررسی باشد؛ اما انتخاب طول شیت باید با نقشه برش و مقدار پرت هماهنگ شود.

قطعات مستطیلی، باقی‌مانده ورق روغنی و نوارهای پرت برش روی میز کارگاه

در سفارش برش سفارشی، وزن قطعات نهایی و باقی‌مانده برش را جداگانه در نظر بگیرید.

در سفارش، فقط به نام‌هایی مثل «شیت استاندارد» اکتفا نکنید. طول و عرض دقیق را بنویسید و درباره شکل تحویل، کیفیت لبه و بسته‌بندی توافق کنید.

نام کارخانه و گرید چه اثری بر محاسبه وزن دارد؟

برای برآورد وزن ورق روغنی مبارکه، هفت الماس یا فولاد غرب آسیا، از همان فرمول طول، عرض، ضخامت و چگالی استفاده می‌کنیم. وقتی ورودی‌های محاسبه یکسان باشند، نام کارخانه پاسخ فرمول را تغییر نمی‌دهد. وزن واقعی هر محموله را باید با مشخصات همان بار بررسی کرد.

برای برآورد وزن گریدهای رایج مانند ST12، ST13 و ST14 نیز در این جدول از یک چگالی تقریبی استفاده می‌کنیم؛ عددهای جدول، گواهی چگالی دقیق هر گرید یا وزن واقعی هر محموله نیستند. تفاوت مهم گریدها به ویژگی‌های فنی و تناسب با فرایند ساخت مربوط می‌شود. اگر هنوز گرید مناسب کارتان را انتخاب نکرده‌اید، راهنمای ورق روغنی و انتخاب گرید کمک می‌کند گزینه‌ها را بهتر بشناسید.

از وزن هر برگ تا برآورد هزینه سفارش

وزن تعداد شیت موردنیاز را حساب کنید

وقتی وزن یک برگ را دارید، محاسبه وزن کل ساده است:

وزن تقریبی سفارش = وزن محاسباتی هر شیت × تعداد شیت

مثال؛ سفارش ۲۰ برگ شیت ۱×۲ متر با ضخامت ۱ میل:

  1. وزن هر برگ را از جدول بخوانید: ۱۵٫۷ کیلوگرم.
  2. در تعداد ضرب کنید: ۱۵٫۷ × ۲۰ = ۳۱۴؛ وزن محاسباتی کل سفارش ۳۱۴ کیلوگرم است.

گردکردن را به پایان محاسبه موکول کنید. مثلاً وزن محاسباتی شیت ۱٫۲۵×۲٫۵ متر با ضخامت ۱ میلی‌متر، پیش از گردکردن ۲۴٫۵۳۱۲۵ کیلوگرم است. وزن ۲۰ برگ از آن حدود ۴۹۰٫۶۳ کیلوگرم می‌شود. گردکردن زودهنگام وزن هر برگ، دقت جمع را کم می‌کند.

بررسی لبه‌های شیت‌های ورق روغنی روی پالت هنگام آماده‌سازی سفارش در انبار

برای برآورد وزن سفارش چند شیت، وزن هر برگ را در تعداد موردنیاز ضرب کنید.

اگر از این ورق‌ها قطعه تولید می‌کنید، وزن قطعات نهایی با وزن ورق خریداری‌شده الزاماً برابر نیست. بخش‌های باقی‌مانده از برش، سوراخ‌کاری و دوربری هم جزو مواد اولیه خریداری‌شده بوده‌اند. برای پرت برش، یک درصد ثابت به همه نقشه‌ها تعمیم ندهید.

چه هزینه‌هایی باید جداگانه روشن شوند؟

برای برآورد مبلغ خود ورق، وزن مبنای معامله را در نرخ توافق‌شده هر کیلوگرم ضرب کنید:

مبلغ ورق به تومان = وزن مبنای معامله به کیلوگرم × نرخ هر کیلوگرم به تومان

مثال آموزشی با نرخ فرضی: اگر وزن مبنای معامله ۳۱۴ کیلوگرم و نرخ هر کیلوگرم ۱۰۰٬۰۰۰ تومان باشد:

۳۱۴ × ۱۰۰٬۰۰۰ = ۳۱٬۴۰۰٬۰۰۰ تومان

نتیجه: مبلغ خودِ ورق در این مثال ۳۱٬۴۰۰٬۰۰۰ تومان است. این نرخ صرفاً برای آموزش محاسبه انتخاب شده و قیمت روز بازار نیست. خدمات و سایر اقلام فاکتور نیز در این عدد حساب نشده‌اند. اگر تسویه بر پایه توزین واقعی باشد، وزن ثبت‌شده را به‌جای ۳۱۴ در فرمول بگذارید.

برای جلوگیری از اشتباه ده‌برابری، مشخص کنید نرخ اعلام‌شده به تومان است یا ریال و تمام محاسبه را با همان واحد انجام دهید.

سپس مشخص کنید کدام‌یک از این هزینه‌ها در قیمت اعلام‌شده حساب شده و کدام جداگانه دریافت می‌شود:

  • برش و خدمات آماده‌سازی؛
  • بسته‌بندی و بارگیری؛
  • حمل و سایر اقلام فاکتور.

با این کار، دو پیشنهاد را بر اساس محصول و خدمات یکسان مقایسه می‌کنید.

برای هماهنگی حمل نیز وزن بسته‌بندی‌شده، ابعاد بار و شرایط بارگیری مهم‌اند؛ وزن خالص جدول به‌تنهایی تمام اطلاعات لازم را نمی‌دهد.

برای استعلام دقیق ورق روغنی چه اطلاعاتی بفرستیم؟

برای اینکه هنگام استعلام چند بار رفت‌وبرگشت نداشته باشید، این اطلاعات را در یک پیام بفرستید:

  • شکل عرضه: شیت، رول یا برش سفارشی.
  • اندازه‌ها: ضخامت، عرض و طول شیت، با واحد مشخص.
  • مقدار سفارش: تعداد برگ یا وزن موردنیاز.
  • مشخصات فنی: گرید یا کاربرد، و کارخانه ترجیحی در صورت نیاز.
  • تحویل و خدمات: محل تحویل، برش یا بسته‌بندی موردنیاز.

در پایان پیام هم بپرسید: «مبنای وزن فاکتور چیست و کدام هزینه‌ها جداگانه محاسبه می‌شوند؟»

اگر هنوز تعداد برگ را تعیین نکرده‌اید، ابعاد قطعه و مقدار مصرف را توضیح دهید. اگر مصرف خط تولید شما رولی است، محدودیت وزن و ابعاد کلاف قابل‌پذیرش دستگاه را هم از ابتدا مطرح کنید.

برای بررسی امکان تأمین رول، شیت یا برش سفارشی و دریافت قیمت روز ورق روغنی، مشخصات سفارش خود را برای ایران فرمینگ بفرستید.

پرسش‌های متداول درباره وزن ورق روغنی

ورق روغنی ۳ میل چند کیلوگرم وزن دارد؟

به اندازه شیت بستگی دارد. وزن محاسباتی ورق ۳ میلی‌متری با ابعاد ۱×۲ متر، ۴۷٫۱ کیلوگرم و با ابعاد ۱٫۲۵×۲٫۵ متر، حدود ۷۳٫۵۹ کیلوگرم است. وزن واقعی بار ممکن است با این اعداد تفاوت داشته باشد.

از کجا بفهمم وزن اعلام‌شده مربوط به متر طول است یا مترمربع؟

واحد را از فروشنده بپرسید و همراه عدد ثبت کنید. برای متر طول، عرض رول باید مشخص باشد؛ برای مترمربع، وزن به ضخامت وابسته است. مثلاً ورق یک میلی‌متری با عرض ۱٫۲۵ متر، حدود ۹٫۸۱ کیلوگرم در هر متر طول و ۷٫۸۵ کیلوگرم در هر مترمربع وزن محاسباتی دارد.

آیا همه رول‌های یک کارخانه وزن یکسانی دارند؟

خیر؛ برای محاسبه طول یا برنامه‌ریزی سفارش، وزن خالص و مشخصات همان رول را بگیرید. نمی‌توان وزن یک کلاف را به تمام کلاف‌های همان کارخانه تعمیم داد. در سفارش‌های حساس، اطلاعات قابل‌ردیابی و شرایط تحویل بار هم بررسی شوند.

آیا ورق سبک‌تر همیشه کیفیت پایین‌تری دارد؟

خیر. ابتدا باید ابعاد، ضخامت، تعداد و مبنای توزین را تطبیق دهید. اختلاف وزن می‌تواند دلایل مختلفی داشته باشد و به‌تنهایی کیفیت سطح، گرید یا قابلیت کشش ورق را نشان نمی‌دهد. قضاوت نهایی به کنترل مشخصات محصول و انطباق آن با سفارش نیاز دارد.

برای محاسبه قیمت، وزن جدول ملاک است یا وزن واقعی بار؟

جدول برای برآورد اولیه مفید است. مبنای مبلغ نهایی به توافق خرید و اطلاعات فاکتور بستگی دارد؛ ممکن است وزن محاسباتی یا وزن حاصل از توزین باشد. پیش از سفارش، روشن کنید وزن فاکتور چگونه تعیین می‌شود و بسته‌بندی و خدمات جانبی چگونه محاسبه خواهند شد.

ورق روغنی نوعی ورق فولادی نورد سرد است که به‌دلیل سطح صاف، دقت ابعادی مناسب و قابلیت شکل‌دهی، در تولید قطعات خودرو، لوازم خانگی، تابلو برق، قفسه فلزی، مبلمان اداری و بسیاری از قطعات صنعتی استفاده می‌شود. برخلاف چیزی که از نام آن برداشت می‌شود، «روغنی» یک جنس یا آلیاژ جداگانه نیست؛ این نام به ورقی اشاره دارد که پس از فرایند نورد سرد، معمولاً با لایه‌ای نازک از روغن محافظ پوشانده می‌شود.

همه ورق‌های روغنی عملکرد یکسانی ندارند. گرید فولاد، ضخامت، کیفیت سطح، تلرانس ابعادی، جهت نورد و میزان شکل‌دهی قطعه همگی بر نتیجه نهایی اثر می‌گذارند. ورقی که برای یک خم ساده مناسب است، ممکن است هنگام کشش عمیق پاره شود.

این راهنما به پرسش اصلی خریدار پاسخ می‌دهد: برای کاربرد من چه ورق روغنی مناسب‌تر است و هنگام سفارش باید چه مشخصاتی را کنترل کنم؟ برای استعلام موجودی، ابعاد یا خدمات برش نیز می‌توانید صفحه ورق روغنی ایران فرمینگ را بررسی کنید.

ورق روغنی در یک نگاه

اگر برای تصمیم‌گیری اولیه به پاسخ سریع نیاز دارید، جدول زیر نقطه شروع مناسبی است:

پرسشپاسخ کوتاه
ورق روغنی چیست؟ورق فولادی کم‌کربن نورد سرد با سطح یکنواخت و ضخامت کنترل‌شده
چرا روغنی نامیده می‌شود؟چون معمولاً برای حفاظت موقت از سطح، لایه‌ای نازک از روغن روی آن اعمال می‌شود
چه مزیتی دارد؟کیفیت سطح، دقت ابعادی و قابلیت مناسب برای خم و پرس
گرید عمومی کدام است؟ST12 یا گرید متناظر مورد تأیید در گواهی محصول، برای شکل‌دهی معمولی
برای کشش بیشتر چه انتخابی داریم؟ST13 برای کشش متوسط و ST14 برای کشش عمیق، پس از تطبیق با نقشه و قالب
ضخامت‌های رایج چقدر است؟حدود ۰٫۳ تا ۳ میلی‌متر؛ موجودی هر گرید و کارخانه متفاوت است
آیا ضدزنگ است؟خیر؛ روغن سطح فقط حفاظت موقت ایجاد می‌کند
هنگام خرید چه چیزهایی مهم‌اند؟کاربرد، گرید، ضخامت، عرض، کیفیت سطح، نوع عرضه، گواهی و شرایط تحویل

ورق روغنی چیست و چرا به آن ورق سرد می‌گویند؟

ورق روغنی محصول فرایند نورد سرد فولاد است. ماده اولیه آن معمولاً ورق نورد گرم اسیدشویی‌شده است که پس از حذف پوسته‌های اکسیدی، از میان مجموعه‌ای از غلتک‌ها عبور می‌کند تا ضخامت آن با دقت بیشتری کاهش یابد. بخش اصلی این کاهش ضخامت در دمایی پایین‌تر از دمای تبلور مجدد فولاد انجام می‌شود؛ به همین دلیل محصول نهایی را «ورق سرد» یا «ورق نورد سرد» می‌نامند.

نورد سرد فقط ظاهر ورق را تغییر نمی‌دهد. این فرایند امکان تولید ضخامت‌های کمتر، سطح یکنواخت‌تر و تلرانس ابعادی دقیق‌تر را فراهم می‌کند. البته فشار غلتک‌ها باعث کارسختی فولاد می‌شود؛ بنابراین ورق در ادامه تولید، برای بازیابی شکل‌پذیری تحت عملیات بازپخت قرار می‌گیرد.

پس از تکمیل فرایند، مقدار کنترل‌شده‌ای روغن محافظ روی سطح اعمال می‌شود. وظیفه این روغن، کاهش احتمال زنگ‌زدگی در دوره حمل و انبارش است. این لایه موقتی است و ورق را به محصولی ضدزنگ تبدیل نمی‌کند.

آیا سطح براق ورق روغنی فقط به‌دلیل روغن است؟

خیر. صافی و یکنواختی سطح در درجه اول نتیجه نورد سرد، کیفیت غلتک‌ها، بازپخت و نورد پوسته‌ای است. روغن می‌تواند سطح را براق‌تر نشان دهد، اما کیفیت واقعی سطح را ایجاد نمی‌کند. دو ورق ممکن است هر دو ظاهری براق داشته باشند، ولی از نظر تختی، زبری، خط غلتک یا قابلیت پرس‌کاری متفاوت باشند.

آیا ورق روغنی زنگ می‌زند؟

بله. فولاد پایه ورق روغنی معمولاً کم‌کربن و بدون پوشش فلزی دائمی است. اگر آب میان لایه‌های رول یا شیت نفوذ کند، بسته در محیط مرطوب بماند یا روغن محافظ در اثر شست‌وشو و تماس از بین برود، احتمال لکه و زنگ‌زدگی وجود دارد.

برای قطعات بیرونی، محیط‌های مرطوب یا کاربردهایی که حفاظت خوردگی اولویت اصلی است، معمولاً ورق گالوانیزه انتخاب مطمئن‌تری است. انتخاب نهایی باید با توجه به شرایط محیط، نوع پوشش نهایی و عمر مورد انتظار قطعه انجام شود.

ورق روغنی چگونه تولید می‌شود؟

تولید ورق روغنی چند مرحله پیوسته دارد و اختلال در هر مرحله می‌تواند موجب عیب سطحی، موج، تغییر ضخامت یا افت شکل‌پذیری شود.

۱. اسیدشویی ورق پایه

کلاف نورد گرم پس از تولید، روی سطح خود پوسته‌های اکسیدی دارد. این پوسته‌ها پیش از نورد سرد با فرایند اسیدشویی حذف می‌شوند. پاک‌بودن سطح در این مرحله اهمیت زیادی دارد؛ زیرا باقی‌ماندن پوسته یا آلودگی می‌تواند در اثر فشار غلتک به سطح ورق آسیب بزند.

۲. کاهش ضخامت در نورد سرد

ورق اسیدشویی‌شده از میان غلتک‌ها عبور می‌کند و ضخامت آن به‌تدریج کاهش می‌یابد. سرعت خط، فشار غلتک، کشش ورق و میزان کاهش ضخامت باید کنترل شوند. نتیجه این مرحله ورقی با ضخامت دقیق‌تر است، اما ساختار آن به‌دلیل کارسختی، موقتاً سخت‌تر و کم‌انعطاف‌تر می‌شود.

برای آشنایی بیشتر با تفاوت این روش با نورد گرم، می‌توانید مقاله نورد سرد چیست؟ را مطالعه کنید.

۳. بازپخت یا آنیل

برای بازگرداندن شکل‌پذیری، ورق نوردشده تحت فرایند بازپخت قرار می‌گیرد. دما، زمان و شرایط خنک‌شدن بر خواص مکانیکی محصول اثر دارند. هرچه قطعه نهایی به کشش و تغییر شکل بیشتری نیاز داشته باشد، کنترل این مرحله اهمیت بیشتری پیدا می‌کند.

۴. نورد پوسته‌ای و اصلاح سطح

پس از بازپخت، ورق با کاهش ضخامت بسیار محدود از غلتک‌های مخصوص عبور می‌کند. این مرحله که Skin Pass نام دارد به بهبود تختی، کنترل بافت سطح و کاهش احتمال ایجاد خطوط تسلیم هنگام شکل‌دهی کمک می‌کند.

۵. روغن‌کاری، کنترل و بسته‌بندی

در مرحله نهایی، سطح ورق با روغن محافظ پوشانده می‌شود و مواردی مانند ضخامت، عرض، تختی، عیب‌های سطحی و کیفیت لبه بررسی می‌شوند. سپس محصول به‌صورت رول، نوار یا شیت بسته‌بندی می‌شود.

تفاوت روغن نورد با روغن محافظ سطح

در تولید ورق روغنی ممکن است دو نوع روان‌کار با وظیفه متفاوت مطرح باشند و یکسان دانستن آن‌ها موجب برداشت اشتباه شود:

  • روغن یا امولسیون نورد هنگام عبور ورق از غلتک‌ها به کاهش اصطکاک، سایش و حرارت کمک می‌کند و بخشی از فرایند نورد است.
  • روغن محافظ نهایی پس از تکمیل تولید و کنترل سطح اعمال می‌شود تا تماس مستقیم فولاد با رطوبت و اکسیژن کاهش یابد. این روغن حفاظت موقت ایجاد می‌کند و جای پوشش ضدخوردگی را نمی‌گیرد.

نوع و مقدار روغن نهایی باید با فرایند بعدی سازگار باشد. روغنی که برای چند ماه انبارش مفید است، ممکن است پیش از رنگ، چسب‌کاری یا بعضی روش‌های جوش به چربی‌زدایی دقیق‌تری نیاز داشته باشد.

مراحل تولید ورق روغنی از اسیدشویی تا نورد سرد و روغن‌کاری

تولید ورق روغنی شامل اسیدشویی، نورد سرد، بازپخت، نورد پوسته‌ای و روغن‌کاری است.

ویژگی‌های ورق روغنی

شناخت ویژگی‌ها زمانی مفید است که بدانیم هر ویژگی چه اثری بر تولید قطعه دارد.

  • سطح صاف و یکنواخت: برای قطعات ظاهری، رنگ‌کاری، آبکاری و تولید بدنه اهمیت دارد.
  • دقت ابعادی مناسب: به مونتاژ دقیق‌تر، کنترل وزن و تنظیم بهتر قالب کمک می‌کند.
  • قابلیت شکل‌دهی: بسته به گرید، برای خم‌کاری ساده تا کشش عمیق قابل استفاده است.
  • امکان تولید ضخامت‌های کم: برای قطعات سبک و ظریف مزیت محسوب می‌شود.
  • جوش‌پذیری مناسب: بسیاری از گریدهای کم‌کربن آن با روش‌های متداول قابل جوشکاری‌اند، اما روغن و آلودگی سطح باید کنترل شود.
  • آمادگی برای پوشش نهایی: سطح یکنواخت می‌تواند زیرلایه مناسبی برای رنگ یا پوشش باشد، به‌شرط آنکه چربی‌زدایی و آماده‌سازی به‌درستی انجام شود.

انواع ورق روغنی و تفاوت گریدها

در بازار ایران نام‌های ST12، ST13 و ST14 برای ورق‌های با شکل‌پذیری معمولی، کششی و فوق‌کشش رایج‌اند. در استانداردهای جدیدتر اروپایی نیز نام‌های DC01، DC03 و DC04 دیده می‌شوند.

این نام‌ها در بازار گاهی معادل یکدیگر در نظر گرفته می‌شوند، اما تطبیق آن‌ها نباید فقط براساس نام انجام شود. استاندارد سفارش، خواص مکانیکی، ضخامت، کیفیت سطح و گواهی محصول باید بررسی شوند.

گرید رایج بازارنام نزدیک در استاندارد ENسطح شکل‌دهیانتخاب مناسب برای
ST12DC01معمولیخم‌کاری، رول‌فرمینگ و قطعات با تغییر شکل محدود
ST13DC03کششیپرس‌کاری متوسط و قطعات با فرم پیچیده‌تر
ST14DC04فوق‌کششکشش عمیق و قطعات دارای انحنا و عمق بیشتر

ورق روغنی ST12

ST12 پرمصرف‌ترین گرید عمومی ورق روغنی است. این ورق برای قطعاتی مناسب است که به برش، خم‌کاری، سوراخ‌کاری، جوش یا شکل‌دهی محدود نیاز دارند. تابلوهای برق، قفسه، کابینت فلزی، محفظه تجهیزات و برخی پروفیل‌های سبک از کاربردهای رایج آن هستند.

اگر قطعه دارای کشش عمیق، گوشه‌های تند یا تغییر شکل چندمرحله‌ای است، انتخاب ST12 صرفاً به‌دلیل قیمت کمتر می‌تواند باعث ترک، پارگی یا ضایعات بیشتر شود. برای اینکه ببینید ST12 برای قطعه شما کافی است یا به گرید کششی‌تری نیاز دارید، تفاوت ST12 با ST13 و ST14 را بخوانید.

ورق روغنی ST13

ST13 برای شکل‌دهی و پرس‌کاری متوسط مناسب‌تر است. این گرید زمانی انتخاب می‌شود که قطعه از یک خم ساده پیچیده‌تر است، اما به سطح کشش ST14 نیاز ندارد. بدنه بعضی تجهیزات، اجزای لوازم خانگی و قطعات پرس‌شده صنعتی در این گروه قرار می‌گیرند.

برای پروژه‌ای که بین ST12 و ST14 قرار دارد، آزمون نمونه با گرید ST13 می‌تواند مانع خرید گرید گران‌تر و در عین حال از ضایعات تولید جلوگیری کند. برای جزئیات بیشتر، مقاله ورق ST13 چیست؟ را ببینید.

ورق روغنی ST14

ST14 برای کشش عمیق و ساخت قطعاتی با تغییر شکل زیاد به کار می‌رود. قابلیت شکل‌دهی بیشتر به معنی آن است که ورق می‌تواند در قالب مناسب، تغییر شکل شدیدتری را با احتمال کمتر پارگی تحمل کند.

بااین‌حال، ST14 همیشه بهترین گزینه نیست. اگر قطعه فقط برش و خم ساده دارد، این گرید مزیت عملی مهمی ایجاد نمی‌کند. انتخاب باید براساس نقشه قطعه، عمق کشش، شعاع‌ها، جهت نورد و شرایط قالب انجام شود. اطلاعات کامل‌تر در مقاله ورق ST14 چیست؟ در دسترس است.

ورق‌های EK2 و EK4

EK2 و EK4 با گریدهای عمومی شکل‌دهی یکسان نیستند. این ورق‌ها برای کاربردهایی مانند لعاب‌کاری طراحی شده‌اند و کنترل ترکیب شیمیایی و رفتار سطح در آن‌ها اهمیت ویژه‌ای دارد. استفاده از ورق عمومی به‌جای ورق مناسب لعاب می‌تواند به عیب در پوشش یا عملکرد نامطلوب محصول منجر شود.

برای شناخت این گروه، مقالات ورق EK2 چیست؟ و ورق EK4 چیست؟ را مطالعه کنید.

مقایسه شکل‌پذیری ورق روغنی ST12، ST13 و ST14

با افزایش نیاز قطعه به کشش و تغییر شکل، انتخاب گرید مناسب اهمیت بیشتری پیدا می‌کند.

چگونه گرید مناسب ورق روغنی را انتخاب کنیم؟

بهترین روش انتخاب این نیست که بپرسیم «کدام گرید بهتر است؟»؛ باید بپرسیم «قطعه در زمان تولید چه مقدار تغییر شکل را تحمل می‌کند؟».

برای خم‌کاری و ساخت قطعات ساده

اگر فرایند شامل برش، پانچ، خم ساده یا رول‌فرمینگ محدود است، معمولاً گرید عمومی مانند ST12 می‌تواند پاسخ‌گو باشد. شعاع خم، جهت نورد و ضخامت ورق همچنان باید بررسی شوند.

برای پرس‌کاری متوسط

در قطعاتی با انحنای بیشتر یا پرس چندمرحله‌ای، ST13 می‌تواند انتخاب متعادل‌تری باشد. پیش از سفارش عمده، آزمون نمونه روی قالب واقعی یا قالب مشابه توصیه می‌شود.

برای کشش عمیق

قطعاتی مانند برخی اجزای بدنه خودرو، محفظه‌های عمیق یا فرم‌های پیچیده به گریدی با شکل‌پذیری بیشتر نیاز دارند. در این شرایط ST14 یا گریدی که خواص آن در نقشه و گواهی فنی مشخص شده است، گزینه مناسب‌تری خواهد بود.

برای لعاب‌کاری

لعاب‌کاری فقط به صافی سطح وابسته نیست. ترکیب شیمیایی، رفتار گازها در فرایند پخت و سازگاری فولاد با پوشش لعاب اهمیت دارند. برای این کار باید گرید مخصوص مانند EK2 یا EK4 را براساس فرایند تولید انتخاب کرد.

نکته کاربردی: اگر نمونه قطعه، نقشه، شعاع خم و عمق کشش در دسترس است، انتخاب گرید را براساس همان اطلاعات انجام دهید. نام تجاری ورق به‌تنهایی تضمین‌کننده عملکرد در قالب نیست.

جدول انتخاب سریع براساس کاربرد

وضعیت قطعه یا فرایندنقطه شروع مناسبچه چیزی باید تأیید شود؟
برش، پانچ و خم سادهST12شعاع خم، جهت نورد و کیفیت لبه
پرس با عمق متوسطST13نمونه‌سازی، روان‌کار و تنظیم قالب
کشش عمیق و فرم پیچیدهST14خواص مکانیکی، عمق کشش و آزمون واقعی قالب
قطعه ظاهری و رنگ‌شوندهگرید مناسب فرم‌دهی با کیفیت سطح بالاترسمت قابل رؤیت، زبری و معیار پذیرش عیب
قطعه لعاب‌کاری‌شدهEK2، EK4 یا گرید مخصوص فرایندگواهی محصول و سازگاری با سیکل پخت
محیط مرطوب یا فضای بیرونیورق روغنی فقط با سیستم پوشش مناسبطراحی حفاظت خوردگی و بررسی ورق گالوانیزه به‌عنوان جایگزین

این جدول برای غربال اولیه است و جای مشخصات فنی نقشه، استاندارد سفارش یا آزمون تولید را نمی‌گیرد.

کیفیت سطح ورق روغنی؛ موضوعی فراتر از براق‌بودن

یکی از مهم‌ترین تفاوت‌های سفارش‌های ورق سرد، کیفیت و بافت سطح است. برای قطعه‌ای که بعد از رنگ در معرض دید قرار می‌گیرد، خراش، فرورفتگی یا تغییر رنگ جزئی ممکن است قابل‌قبول نباشد؛ اما همان سطح برای یک قطعه داخلی که دیده نمی‌شود، قابل استفاده باشد.

در استانداردهای محصولات نورد سرد، کیفیت سطح براساس حساسیت قطعه تعریف می‌شود. در سطح عمومی، عیب‌های جزئی که بر شکل‌دهی یا چسبندگی پوشش اثر نمی‌گذارند ممکن است پذیرفته شوند. برای قطعات ظاهری، سمت بهتر ورق باید شرایط سخت‌گیرانه‌تری داشته باشد. بنابراین عبارت کلی «سطح براق و بدون خط» برای سفارش صنعتی کافی نیست.

زبری سطح چه اثری دارد؟

زبری کنترل‌شده می‌تواند به نگهداری روان‌کار هنگام پرس و چسبندگی بهتر بعضی پوشش‌ها کمک کند. سطح بیش‌ازحد صاف یا بیش‌ازحد زبر نیز ممکن است با فرایند بعدی سازگار نباشد. هنگام سفارش قطعه حساس، این موارد را روشن کنید:

  • کدام سمت ورق پس از تولید دیده می‌شود؛
  • قطعه رنگ، آبکاری، لعاب یا پوشش دیگری خواهد داشت؛
  • چه نوع عیب و در چه اندازه‌ای قابل‌قبول است؛
  • زبری یا کیفیت سطح باید طبق کدام استاندارد یا نمونه مرجع کنترل شود؛
  • رول باید با سمت بازرسی‌شده به داخل یا خارج پیچیده شود.

برای سفارش‌های ظاهری، تأیید نمونه سطح یا معیار پذیرش مکتوب از عباراتی مانند «درجه یک» یا «سطح عالی» قابل‌اعتمادتر است.

ابعاد و ضخامت ورق روغنی

ورق روغنی بسته به کارخانه، گرید و شرایط بازار در ضخامت‌ها و عرض‌های مختلف عرضه می‌شود. در بازار ایران ضخامت‌های حدود ۰٫۳ تا ۳ میلی‌متر و عرض‌های ۱۰۰۰ و ۱۲۵۰ میلی‌متر متداول‌اند؛ بااین‌حال تمام ترکیب‌های ضخامت، عرض و گرید همیشه موجود نیستند.

رول، شیت یا نوار؟

  • رول کامل: برای خطوط تولید پیوسته و مصرف بالا مناسب است.
  • رول سبک: برای مجموعه‌هایی مناسب است که محدودیت ظرفیت جرثقیل یا رول‌گیر دارند.
  • شیت فابریک: در ابعاد تعیین‌شده کارخانه عرضه می‌شود.
  • شیت برش‌خورده: براساس طول موردنیاز پروژه آماده می‌شود و می‌تواند پرت تولید را کاهش دهد.
  • نوار یا اسلیتر: برای تولید پروفیل، قطعات باریک و خطوط رول‌فرمینگ مناسب است.

در سفارش شیت فقط طول و عرض را مشخص نکنید. گونیا بودن، کیفیت لبه، تختی، جهت نورد، رواداری برش و نوع بسته‌بندی نیز ممکن است برای خط تولید مهم باشند.

تلرانس ضخامت چرا اهمیت دارد؟

ضخامت درج‌شده روی سفارش، ضخامت اسمی است. ضخامت واقعی در محدوده تلرانس مجاز قرار می‌گیرد. این اختلاف در پروژه‌هایی که وزن قطعه، لقی قالب، جوش نقطه‌ای یا دقت مونتاژ حساس است، می‌تواند بر نتیجه اثر بگذارد.

به همین دلیل در خرید صنعتی باید علاوه بر ضخامت اسمی، استاندارد تلرانس یا محدوده قابل‌قبول پروژه نیز مشخص شود.

وزن ورق روغنی چگونه محاسبه می‌شود؟

برای محاسبه تقریبی وزن یک شیت فولادی مستطیلی می‌توان از فرمول زیر استفاده کرد:

وزن ورق برحسب کیلوگرم = طول برحسب متر × عرض برحسب متر × ضخامت برحسب میلی‌متر × ۷٫۸۵

برای مثال، وزن تقریبی شیتی با طول ۲ متر، عرض ۱ متر و ضخامت ۱ میلی‌متر برابر است با:

۲ × ۱ × ۱ × ۷٫۸۵ = ۱۵٫۷ کیلوگرم

این فرمول برای برآورد سفارش و حمل مناسب است، اما وزن باسکول ممکن است به‌دلیل تلرانس ضخامت، ابعاد واقعی، روغن و بسته‌بندی کمی متفاوت باشد. مثال‌های بیشتر در جدول وزن ورق روغنی ارائه شده است.

اندازه‌گیری ضخامت و محاسبه وزن ورق روغنی

برای محاسبه دقیق‌تر وزن، ضخامت و ابعاد واقعی ورق را در نظر بگیرید.

کاربرد ورق روغنی در صنایع مختلف

ورق روغنی در جایی ارزشمند است که دقت ابعادی، کیفیت سطح و قابلیت شکل‌دهی هم‌زمان اهمیت داشته باشند. کاربرد نهایی تعیین می‌کند کدام گرید و کیفیت سطح مناسب‌تر است.

خودروسازی و قطعه‌سازی

برخی پنل‌ها، براکت‌ها، اجزای داخلی و قطعات پرس‌شده خودرو از ورق نورد سرد ساخته می‌شوند. قطعات ظاهری به کیفیت سطح و قطعات دارای فرم عمیق به شکل‌پذیری کنترل‌شده نیاز دارند. جهت نورد، جوش نقطه‌ای، پوشش نهایی و رفتار ورق در قالب نیز باید بررسی شوند.

برای مطالعه جزئی‌تر می‌توانید مقاله کاربرد ورق روغنی در صنعت خودروسازی را ببینید.

لوازم خانگی

بدنه و قطعات داخلی یخچال، لباس‌شویی، اجاق، آبگرم‌کن و تجهیزات مشابه می‌توانند از ورق روغنی ساخته شوند. سطح یکنواخت برای رنگ‌کاری و دقت ابعادی برای مونتاژ پنل‌ها اهمیت زیادی دارد.

در قطعات لعاب‌کاری‌شده باید گرید مخصوص و سازگاری آن با فرایند پخت کنترل شود. ظاهر براق یک ورق عمومی به معنی مناسب‌بودن آن برای لعاب نیست.

تابلو برق و تجهیزات برقی

قاب، بدنه و درِ تابلو برق معمولاً به برش، پانچ، خم‌کاری و رنگ پودری نیاز دارند. ورق باید تختی مناسب داشته باشد و پس از خم‌کاری و جوش، امکان دستیابی به سطح نهایی یکنواخت را فراهم کند.

مبلمان فلزی و تجهیزات فروشگاهی

قفسه، فایل اداری، کمد، میز و تجهیزات فروشگاهی از دیگر کاربردهای ورق روغنی‌اند. در این محصولات، یکنواختی سطح و قابلیت رنگ‌پذیری در کنار دقت برش و خم اهمیت دارد.

لوله و پروفیل سبک

برخی لوله‌ها و پروفیل‌های دقیق و سبک از نوار ورق روغنی تولید می‌شوند. عرض نوار، کیفیت لبه، ضخامت و قابلیت جوشکاری بر پایداری خط و کیفیت مقطع اثر می‌گذارند.

قطعات صنعتی و محفظه‌ها

کاور ماشین‌آلات، محفظه تجهیزات، کانال‌ها، قطعات پرس‌شده و اجزای مونتاژی از دیگر کاربردها هستند. در هر مورد باید شدت فرم‌دهی و شرایط کار قطعه پیش از انتخاب گرید بررسی شود.

کاربرد ورق روغنی در خودرو، لوازم خانگی و تابلو برق

کیفیت سطح و قابلیت شکل‌دهی، ورق روغنی را برای تولید قطعات دقیق و ظاهری مناسب می‌کند.

تفاوت ورق روغنی با ورق سیاه

ورق سیاه محصول نورد گرم است و معمولاً سطحی تیره‌تر، زبرتر و تلرانس ابعادی بازتری دارد. ورق روغنی پس از مراحل تکمیلی نورد سرد تولید می‌شود و سطح صاف‌تر و دقت ابعادی بیشتری ارائه می‌دهد.

معیارورق روغنیورق سیاه
روش تولید اصلینورد سرد پس از آماده‌سازی ورق پایهنورد گرم
کیفیت سطحصاف‌تر و یکنواخت‌ترزبرتر و دارای پوسته نورد
دقت ابعادیمعمولاً بیشترمعمولاً کمتر از ورق سرد
ضخامت‌های کمدسترسی بهترمحدودتر
کاربرد متداولقطعات دقیق، ظاهری و پرس‌کاریسازه، شاسی و قطعات عمومی سنگین‌تر
هزینهمعمولاً بیشترمعمولاً اقتصادی‌تر

اگر کیفیت سطح و دقت ابعادی برای پروژه اهمیتی ندارد، ورق سیاه ممکن است انتخاب اقتصادی‌تری باشد. مقایسه کامل در مقاله تفاوت ورق سیاه و روغنی آمده است.

تفاوت ورق روغنی با ورق گالوانیزه

ورق روغنی و گالوانیزه هر دو می‌توانند سطحی نسبتاً یکنواخت داشته باشند، اما وظیفه و ساختار آن‌ها متفاوت است. ورق گالوانیزه دارای پوشش روی است و برای مقاومت بهتر در برابر خوردگی انتخاب می‌شود. ورق روغنی فاقد چنین پوشش دائمی‌ای است و مزیت اصلی آن در دقت، سطح و شکل‌دهی قرار دارد.

معیارورق روغنیورق گالوانیزه
پوشش محافظ دائمینداردپوشش روی دارد
مقاومت در محیط مرطوبمحدود و وابسته به پوشش نهاییبیشتر از ورق روغنی بدون پوشش
اولویت اصلیدقت، سطح و شکل‌دهیحفاظت در برابر خوردگی
ظاهر سطحصاف و روغن‌خوردهدارای ظاهر و بافت پوشش روی

شرح دقیق‌تر را می‌توانید در مقاله تفاوت ورق گالوانیزه و روغنی مطالعه کنید.

کاربرد ورق روغنی در خودرو، لوازم خانگی و تابلو برق

کیفیت سطح و قابلیت شکل‌دهی، ورق روغنی را برای تولید قطعات دقیق و ظاهری مناسب می‌کند.

مزایا و محدودیت‌های ورق روغنی

مزایا

  • سطح صاف و مناسب برای رنگ و پوشش نهایی
  • دقت مناسب ضخامت و ابعاد
  • امکان تولید قطعات ظریف و دقیق
  • تنوع گرید برای فرم‌دهی ساده تا کشش عمیق
  • قابلیت مناسب برای برش، خم، پانچ و جوشکاری در شرایط کنترل‌شده
  • عرضه به‌صورت رول، شیت و نوار

محدودیت‌ها

  • مقاومت خوردگی آن بدون پوشش نهایی محدود است.
  • سطح ورق نسبت به خراش، ضربه و لکه حساس است.
  • برای کاربردهای ساده معمولاً از ورق سیاه گران‌تر است.
  • انتخاب گرید اشتباه می‌تواند باعث ترک، پارگی یا برگشت فنری شود.
  • روغن سطح باید پیش از برخی عملیات رنگ، چسب‌کاری یا جوش کنترل یا حذف شود.
  • نگهداری نامناسب می‌تواند باعث زنگ میان لایه‌ها و افت کیفیت ظاهری شود.

راهنمای خرید ورق روغنی

خرید حرفه‌ای ورق روغنی با اعلام «ضخامت و مقدار» کامل نمی‌شود. هرچه فرایند تولید قطعه حساس‌تر باشد، مشخصات سفارش باید دقیق‌تر باشد.

۱. کاربرد و میزان شکل‌دهی را مشخص کنید

ابتدا توضیح دهید قطعه فقط برش و خم می‌شود یا قرار است تحت پرس و کشش قرار گیرد. عکس نمونه، نقشه یا توضیح فرایند به انتخاب گرید کمک می‌کند.

۲. گرید و استاندارد را بنویسید

نام ST12 یا ST14 بدون اشاره به استاندارد و خواص موردنیاز ممکن است کافی نباشد. در سفارش‌های صنعتی، استاندارد مرجع و شرایط فنی قابل‌قبول را نیز مشخص کنید.

۳. ضخامت و عرض را دقیق اعلام کنید

ضخامت اسمی، عرض، طول شیت یا وزن رول باید مشخص باشند. اگر خط تولید محدودیت وزن کلاف، قطر داخلی یا قطر خارجی دارد، آن را از ابتدا اعلام کنید.

۴. کیفیت سطح را متناسب با قطعه انتخاب کنید

برای قطعه‌ای که پس از رنگ در معرض دید است، کیفیت سطح اهمیت بیشتری از یک قطعه داخلی دارد. محل استفاده، نوع رنگ و حساسیت ظاهری را در زمان سفارش توضیح دهید.

۵. نوع تحویل را مشخص کنید

رول، رول سبک، شیت، نواربری یا برش طولی هرکدام شرایط متفاوتی دارند. نوع بسته‌بندی و روش تخلیه نیز باید با امکانات محل تحویل هماهنگ باشد.

۶. گواهی و قابلیت ردیابی را بررسی کنید

برای سفارش‌های حساس، گواهی محصول، شماره کلاف، ترکیب شیمیایی، خواص مکانیکی و استاندارد تولید را درخواست کنید. این اطلاعات هنگام بروز مشکل در پرس یا پوشش نهایی بسیار ارزشمندند.

۷. نمونه را پیش از خرید عمده آزمایش کنید

اگر قطعه فرم پیچیده‌ای دارد، بهترین راه کاهش ریسک، تولید نمونه با همان قالب، روان‌کار و تنظیمات خط است. نتیجه یک ورق در یک قالب الزاماً به قالب دیگر قابل تعمیم نیست.

۸. کارخانه را براساس نیاز فنی انتخاب کنید

فولاد مبارکه، هفت الماس و فولاد غرب آسیا از نام‌های شناخته‌شده محصولات نورد سرد در بازار ایران هستند و ورق‌های وارداتی نیز ممکن است در مقاطع مختلف عرضه شوند. بااین‌حال انتخاب کارخانه نباید فقط براساس شهرت یا قیمت انجام شود؛ دامنه ضخامت و عرض، گرید قابل عرضه، کیفیت سطح، وزن کلاف و ثبات تأمین باید با خط تولید شما هماهنگ باشد.

ممکن است محصول یک کارخانه برای قطعات عمومی کاملاً مناسب باشد، اما پروژه‌ای با کشش عمیق یا ظاهر حساس به مشخصات متفاوتی نیاز داشته باشد. گواهی همان محموله و نتیجه آزمون تولید از قضاوت کلی درباره نام کارخانه معتبرتر است.

اشتباهات رایج در خرید ورق روغنی

  • انتخاب ST12 برای قطعه کشش عمیق فقط به‌دلیل قیمت کمتر؛
  • خرید براساس ضخامت اسمی بدون توجه به تلرانس قابل‌قبول؛
  • یکسان دانستن سطح براق با کیفیت سطح مناسب رنگ؛
  • بی‌توجهی به وزن و قطر رول قابل‌پذیرش دستگاه؛
  • سفارش شیت بدون تعیین تختی، گونیا و کیفیت لبه؛
  • پذیرش ادعای گرید بدون بررسی برچسب و گواهی محصول؛
  • خرید کل محموله پیش از آزمون نمونه روی قالب حساس؛
  • نگهداری رول در فضای مرطوب با این تصور که روغن سطح مانع زنگ‌زدگی می‌شود.
کنترل گرید، ضخامت، سطح و گواهی ورق روغنی هنگام خرید

پیش از سفارش، کاربرد، گرید، ضخامت، کیفیت سطح، نوع تحویل و گواهی محصول را مشخص کنید.

هنگام تحویل ورق روغنی چه چیزهایی را کنترل کنیم؟

کنترل اولیه بار می‌تواند از ورود مواد نامناسب به خط تولید جلوگیری کند.

  • مشخصات برچسب رول یا بندیل را با سفارش تطبیق دهید.
  • وضعیت بسته‌بندی، تسمه‌ها و آثار نفوذ آب را بررسی کنید.
  • لبه رول را از نظر ضربه، له‌شدگی یا تلسکوپی‌شدن کنترل کنید.
  • سطح نمونه را در نور مناسب از نظر زنگ، لکه، خراش و خط غلتک ببینید.
  • ضخامت را با ابزار مناسب در چند نقطه اندازه بگیرید.
  • عرض و طول شیت را کنترل کنید.
  • تختی شیت و موج لبه یا موج میانی را بررسی کنید.
  • شماره کلاف و مدارک همراه را ثبت کنید.

بازکردن کامل رول بدون تجهیزات مناسب توصیه نمی‌شود. کنترل تخصصی رول باید با رعایت ایمنی و با ابزار مناسب انجام شود.

عیب‌های رایج سطحی و ابعادی

خراش، لکه روغن، زنگ، اثر رول، فرورفتگی، موج لبه، اختلاف ضخامت و آسیب لبه از جمله مواردی‌اند که ممکن است مشاهده شوند. وجود هر عیب لزوماً به معنی غیرقابل‌استفاده‌بودن ورق نیست؛ شدت عیب و حساسیت قطعه تعیین می‌کند که محصول قابل‌قبول است یا خیر.

برای مثال، یک خراش سطحی ممکن است در قطعه داخلی قابل‌پذیرش باشد، اما روی بدنه رنگ‌شده محصول نهایی دیده شود. معیار پذیرش باید پیش از سفارش روشن باشد.

نگهداری و انبارش ورق روغنی

ورق روغنی باید در محیط خشک، سرپوشیده و دارای تهویه نگهداری شود. مهم‌ترین خطر، باقی‌ماندن رطوبت میان لایه‌هاست؛ زیرا ممکن است تا زمان بازکردن بسته دیده نشود.

  • رول و شیت را مستقیماً روی زمین قرار ندهید.
  • بسته‌ها را از دیوار مرطوب، باران، بخار و مواد خورنده دور نگه دارید.
  • از پالت یا تکیه‌گاه یکنواخت و مقاوم استفاده کنید.
  • اجازه ندهید آب روی بسته‌بندی جمع شود.
  • بسته سرد را پیش از بازکردن با دمای محیط هماهنگ کنید تا تعریق ایجاد نشود.
  • شیت‌ها را روی یکدیگر نکشید؛ این کار سطح را خراش می‌دهد.
  • موجودی قدیمی‌تر را زودتر مصرف کنید.
  • در صورت خیس‌شدن بسته، آن را بدون بررسی رها نکنید.

آیا ورق روغنی تاریخ مصرف دارد؟

ورق روغنی مانند مواد غذایی تاریخ انقضای ثابت و یکسان ندارد. بااین‌حال نگهداری طولانی می‌تواند احتمال زنگ‌زدگی، آلودگی سطح یا تغییر رفتار بعضی فولادهای شکل‌پذیر را افزایش دهد. مدت مناسب انبارش به گرید، نوع روغن، بسته‌بندی، رطوبت، دما و حساسیت فرایند تولید بستگی دارد.

به‌جای تکیه بر یک عدد عمومی، تاریخ تولید، شرایط انبار و الزامات فنی تولیدکننده را بررسی کنید و برای قطعات حساس، نمونه را پیش از مصرف انبوه آزمایش کنید.

نگهداری صحیح رول و شیت ورق روغنی در انبار خشک

جلوگیری از رطوبت و تعریق میان لایه‌ها، مهم‌ترین اصل نگهداری ورق روغنی است.

آماده‌سازی ورق روغنی برای رنگ و جوش

روغن محافظ برای حمل و نگهداری مفید است، اما پیش از رنگ، چسب‌کاری یا بعضی روش‌های جوش باید مقدار و نوع آن کنترل شود.

چربی‌زدایی پیش از رنگ

سطح باید با روش سازگار با پوشش نهایی تمیز شود. باقی‌ماندن روغن، گردوغبار یا محصولات خوردگی می‌تواند چسبندگی رنگ را کاهش دهد. پس از چربی‌زدایی نیز سطح نباید با دست آلوده لمس یا برای مدت طولانی بدون حفاظت رها شود.

جوشکاری ورق روغنی

بسیاری از ورق‌های روغنی کم‌کربن جوش‌پذیری مناسبی دارند، اما آلودگی و روغن می‌توانند دود، پاشش یا ناپایداری اتصال ایجاد کنند. روش جوش، ضخامت، پوشش احتمالی و کیفیت موردنیاز اتصال باید در تنظیم پارامترها لحاظ شوند.

عوامل مؤثر بر قیمت ورق روغنی

قیمت ورق روغنی عدد ثابتی نیست و به مجموعه‌ای از عوامل بازار و مشخصات سفارش بستگی دارد:

  • قیمت مواد اولیه و ورق پایه
  • نرخ ارز و شرایط بازار فولاد
  • کارخانه و برند تولیدکننده
  • گرید و استاندارد
  • ضخامت و عرض
  • کیفیت سطح و شرایط تحویل
  • رول، شیت یا نواربودن محصول
  • هزینه برش، سبک‌سازی رول یا بسته‌بندی
  • مقدار سفارش و محل تحویل

ارزان‌ترین پیشنهاد همیشه کم‌هزینه‌ترین انتخاب نیست. اگر ورق نامناسب باعث پارگی در پرس، توقف خط، دوباره‌کاری یا ضایعات شود، اختلاف قیمت اولیه اهمیت خود را از دست می‌دهد. معیار درست، هزینه نهایی تولید قطعه سالم است.

جمع‌بندی؛ کدام ورق روغنی برای شما مناسب است؟

ورق روغنی زمانی انتخاب مناسبی است که سطح صاف، دقت ابعادی و قابلیت شکل‌دهی برای پروژه اهمیت داشته باشد. برای خم‌کاری و قطعات عمومی، ST12 معمولاً نقطه شروع مناسبی است؛ برای پرس متوسط می‌توان ST13 را بررسی کرد و برای کشش عمیق باید سراغ ST14 یا گرید فنی متناسب با نقشه رفت. کاربردهای لعاب‌کاری نیز به گریدهای مخصوص مانند EK2 و EK4 نیاز دارند.

پیش از سفارش، فقط به نام گرید اکتفا نکنید. کاربرد، ضخامت، عرض، کیفیت سطح، تلرانس، شکل تحویل، گواهی محصول و شرایط نگهداری را هم‌زمان در نظر بگیرید. در سفارش‌های حساس، آزمایش نمونه پیش از خرید عمده بهترین راه کاهش ریسک است.

برای بررسی گزینه‌های قابل تأمین، خدمات برش و دریافت مشاوره متناسب با کاربرد پروژه، به صفحه خرید و استعلام ورق روغنی مراجعه کنید.

پرسش‌های متداول درباره ورق روغنی

ورق روغنی چیست؟

ورق روغنی نوعی ورق فولادی نورد سرد است که سطح صاف، ضخامت کنترل‌شده و قابلیت مناسبی برای خم‌کاری و شکل‌دهی دارد. روی سطح آن معمولاً لایه‌ای نازک از روغن محافظ قرار می‌گیرد.

تفاوت ورق روغنی و ورق سرد چیست؟

در بازار ایران این دو عبارت معمولاً برای یک گروه محصول به کار می‌روند. «ورق سرد» به روش تولید و «ورق روغنی» به وضعیت معمول سطح و روغن محافظ آن اشاره دارد.

تفاوت ST12، ST13 و ST14 چیست؟

تفاوت اصلی در میزان شکل‌پذیری است. ST12 برای فرم‌دهی معمولی، ST13 برای کشش متوسط و ST14 برای کشش عمیق مناسب‌تر است. انتخاب نهایی باید با خواص فنی و فرایند واقعی قطعه تطبیق داده شود.

آیا ورق روغنی ضدزنگ است؟

خیر. روغن سطح فقط حفاظت موقت ایجاد می‌کند. برای محیط مرطوب باید پوشش نهایی مناسب یا محصولی مانند ورق گالوانیزه در نظر گرفته شود.

ورق روغنی برای فضای بیرونی مناسب است؟

به‌صورت بدون پوشش معمولاً انتخاب مناسبی برای فضای بیرونی نیست. در صورت استفاده باید سیستم رنگ یا پوشش محافظ متناسب با محیط طراحی شود.

ضخامت‌های رایج ورق روغنی چقدر است؟

بسته به کارخانه و گرید، ضخامت‌های حدود ۰٫۳ تا ۳ میلی‌متر در بازار دیده می‌شوند. موجودی واقعی هر ضخامت و عرض باید هنگام سفارش بررسی شود.

وزن ورق روغنی چگونه محاسبه می‌شود؟

وزن تقریبی شیت از حاصل‌ضرب طول متر، عرض متر، ضخامت میلی‌متر و عدد ۷٫۸۵ به دست می‌آید. وزن واقعی ممکن است به‌دلیل تلرانس و بسته‌بندی متفاوت باشد.

برای خم‌کاری ST12 بهتر است یا ST14؟

برای خم‌کاری ساده معمولاً ST12 کافی است. ST14 برای قطعاتی مناسب است که کشش عمیق و تغییر شکل زیادی دارند. انتخاب گرید بالاتر برای قطعه ساده الزاماً مزیتی ایجاد نمی‌کند.

هنگام خرید ورق روغنی چه اطلاعاتی باید اعلام شود؟

کاربرد، گرید، ضخامت، عرض، مقدار، نوع عرضه، کیفیت سطح، محدودیت وزن رول، محل تحویل و نیاز به گواهی فنی را اعلام کنید. ارائه نقشه یا نمونه قطعه انتخاب را دقیق‌تر می‌کند.

آیا هر ورق روغنی براق، کیفیت سطح بالایی دارد؟

خیر. براق‌بودن می‌تواند تحت تأثیر روغن و بافت سطح باشد و به‌تنهایی نشان‌دهنده تختی، نبود خراش یا مناسب‌بودن برای رنگ نیست. کیفیت سطح باید براساس حساسیت قطعه، سمت قابل رؤیت و معیار پذیرش مشخص شود.

در صنعت ساخت وسایل نقلیه گوناگون، از جمله اتومبیل‌هایی که روزانه با آن‌ها مواجه می‌شویم، گونه‌های مختلفی از صفحات فلزی مبتنی بر آهن به کار گرفته می‌شوند که یکی از مهمترین آن ها ورق روغنی است. این صفحات، به دلیل استحکام قابل توجه و همچنین صرفه اقتصادی، گزینه‌ای مطلوب برای تولید این وسایل محسوب می‌گردند. انواع متفاوتی از این صفحات در صنایع گوناگون کاربرد دارند و یکی از بزرگ‌ترین مصرف‌کنندگان آن‌ها در سطح جهانی، حوزه تولید خودرو است. آلیاژ آهن و فرآورده‌های جانبی آن، به طور گسترده در بخش‌های صنعتی مورد بهره‌برداری قرار می‌گیرند. صفحات آهنی به ویژه ورق روغنی در خودروسازی به علت قابلیت انعطاف و تغییر شکل مناسب، در ساخت بدنه و اجزای دیگر خودروها کاربرد دارند.

شایان ذکر است که علاوه بر صفحات آهنی، انواع ورق‌های فلزی دیگری نظیر آلومینیوم، تیتانیوم و منیزیم نیز در فرآیند تولید خودروها به کار گرفته می‌شوند. بهای مواد اولیه آهنی و قیمت صفحات فولادی، از عوامل تاثیرگذار در تعیین هزینه‌های نهایی ساخت یک خودرو به شمار می‌روند. در این مقاله به طور کامل درباره استفاده از ورق روغنی در صنعت خودروسازی صحبت خواهیم کرد.

اهمیت ورق های فولادی در خودروسازی

این محصولات به دلیل وجود ویژگی های مناسبی که دارند، اهمیت زیادی در صنعت خودروسازی دارند که در ادامه به آن ها اشاره می کنیم:

  • پایداری و مقاومت چشمگیر

یکی از خصایص کلیدی صفحات فلزی که سبب استفاده از آن‌ها در تولید خودرو می‌گردد، پایداری و مقاومت ساختاری قابل توجه آن‌هاست. دوام و استحکام بالا، در هر حوزه صنعتی و برای هر کالایی، فواید متعددی را به همراه دارد. آلیاژ آهن، از خود پایداری قابل ملاحظه‌ای در برابر نیروهای وارده نشان می‌دهد و از همین رو، در ساخت اتومبیل‌ها به کار گرفته می‌شود تا سطح ایمنی آن‌ها ارتقا یابد. به علاوه، این صفحات از طول عمر مفیدی برخوردارند که به افزایش دوام و عمر مفید وسایل نقلیه منجر شده و هزینه‌های جانبی و اضافی را برای مصرف‌کنندگان کاهش می‌دهد.

  • دوستدار محیط زیست

از آنجایی که وسایل نقلیه پس از اتمام دوره بهره‌وری خود دیگر کارایی ندارند، ضروری است که اجزای تشکیل‌دهنده آن‌ها قابلیت بازیابی و استفاده مجدد را داشته باشند. گونه‌های مختلف صفحات فلزی به کار رفته در ساخت این وسایل، به ویژه ورق‌های روغنی، از جمله مواد قابل بازیافت محسوب شده و با ملاحظات زیست‌محیطی همخوانی دارند. فرآیند بازیافت ورق روغنی، ویژگی‌های فیزیکی و مکانیکی آن‌ها را دچار دگرگونی نمی‌کند.

  • سطح بالای امنیت به واسطه ورق‌های فولادی

یکی از دلایل اصلی استفاده از ورق روغنی در ساخت خودرو، سختی، مقاومت ساختاری و ویژگی‌های فیزیکی منحصربه‌فرد آن‌هاست. تمامی این خصوصیات در نهایت به ارتقای سطح ایمنی وسیله نقلیه کمک می‌کنند. این صفحات قادرند میزان قابل توجهی از نیرو و فشار را جذب کرده و از بروز آسیب به سلامت و جان سرنشینان تا حد زیادی ممانعت به عمل آورند.

  • امکان ترمیم و شکل‌پذیری صفحات

همان‌طور که آگاهیم، صفحات فلزی، موادی تخت با ضخامت اندک هستند که همین امر موجب انعطاف و قابلیت شکل‌گیری مناسب آن‌ها می‌گردد. این ویژگی، به متخصصان طراحی و تولید خودرو یاری می‌رساند تا در ساخت تمامی اجزای اتومبیل، فرآیند تغییر شکل و فرم‌دهی را به آسانی به انجام رسانده و محدودیتی در ایجاد طرح‌های گوناگون نداشته باشند. به علاوه، همین خصوصیت، امکان ترمیم و بازسازی بدنه وسایل نقلیه را فراهم می‌آورد. بسیاری از خودروهایی که ساختار بدنه آن‌ها در سوانح دچار تغییر حالت شده است، از طریق فرآیند صافکاری، مجدداً قابل استفاده می‌گردند.

اهمیت ورق های فولادی در خودروسازی


ورق روغنی در صنعت خودرو سازی

صفحات فلزی، دسته‌ای متنوع از مواد با ویژگی‌های متفاوت را در بر می‌گیرند که از آن جمله می‌توان به ورق‌های گرم‌نوردیده، گالوانیزه، سردنوردیده، آلیاژی و غیره اشاره نمود. در میان این تنوع، ورق‌های سردنوردیده از اهمیت ویژه‌ای برخوردارند و در صنایع گوناگون، کاربردهای فراوانی دارند که یکی از مهم‌ترین آن‌ها، صنعت ساخت خودرو است. این ورق‌ها که از طریق فرآیند شکل‌دهی مکانیکی در دمای پایین تولید می‌شوند، به همین دلیل با عنوان “ورق سرد” نیز شناخته می‌شوند.

برای شناخت دقیق‌تر انواع، گریدها، ابعاد و کاربردهای ورق نورد سرد، راهنمای ورق روغنی چیست و کدام گرید مناسب‌تر است؟ را مطالعه کنید.

از نظر بصری، این صفحات دارای سطحی درخشان و ضخامت نسبتاً کمی هستند. یکی از کاربردهای قابل توجه ورق‌های نورد سرد، استفاده از آن‌ها به عنوان ماده اولیه در تولید ورق‌های گالوانیزه است که این نوع ورق‌ها نیز در صنایع مختلف مورد استفاده قرار می‌گیرند.

کدام گریدهای ورق روغنی در خودرو سازی کاربرد دارد؟

استفاده از صفحات فلزی در صنعت تولید خودرو بسیار فراگیر است. علاوه بر بهره‌گیری از ورق‌هایی با جنس‌های گوناگون، برخی از ترکیبات آلیاژی خاص و دسته‌بندی‌های مختلف ورق نیز در ساخت اجزای خودرو به کار گرفته می‌شوند که در ادامه به معرفی آن‌ها خواهیم پرداخت.

ورق ها ‏ A36

یکی از انواع صفحات فلزی آلیاژی که با فرآیند شکل‌دهی حرارتی تولید می‌شود و در ساختار بیرونی خودروها مورد استفاده قرار می‌گیرد، ورق فولادی با شناسه ورق A36 است. علاوه بر این، از این نوع ورق در تولید مخازن و همچنین در صنایع مرتبط با دریا، نفت و گاز نیز بهره‌برداری می‌گردد.

ورقه C ۱۰۱۰

این نوع صفحه فلزی که از دسته ورق‌های با میزان کربن پایین به شمار می‌رود، در ساخت پوشش خارجی خودرو کاربرد دارد. از ویژگی‌های آن می‌توان به قابلیت ماشین‌کاری، انعطاف ساختاری بالا و امکان اتصال از طریق جوشکاری اشاره نمود. فرآیند تولید این ورق به دو شیوه شکل‌دهی حرارتی و مکانیکی در دمای پایین صورت می‌پذیرد.

ورقDP

یکی از نوین‌ترین صفحات فلزی که در تولید پوشش بیرونی خودرو به کار گرفته می‌شود، ورق با شناسه DP است. این نوع ورق از سختی، استحکام و کیفیت ممتازی برخوردار است. ترکیب عناصر شیمیایی و فرآیندهای حرارتی خاص به کار رفته در تولید آن، منجر به شکل‌گیری ساختاری با دو فاز متفاوت به نام‌های فریت و مارتنزیت شده است. فاز مارتنزیت، ضمن داشتن سختی و استحکام قابل توجه، از جمله مواد اولیه پیشرفته در صنعت خودروسازی محسوب می‌گردد.

ورق فولادیTRIP

این نوع صفحه فلزی، به دلیل قابلیت انعطاف و شکل‌گیری مطلوب، در ساخت پوشش بیرونی خودرو مورد استفاده قرار می‌گیرد و از مقاومت مناسبی در برابر ضربات برخوردار است. تسمه‌های فولادی، به عنوان یکی از اجزای حیاتی در صنعت تولید خودرو، در تقویت ساختار بدنه، تولید قطعات گوناگون و حتی در سامانه‌های انتقال قدرت به کار گرفته می‌شوند. این تسمه‌ها، به دلیل ویژگی‌های استحکام بالا و قابلیت تغییر شکل، در فرآیندهای تولیدی کاربرد گسترده‌ای دارند.

گریدهای ورق روغنی در خودرو سازی

انواع ورق های فولادی بکار رفته در خودرو سازی

ورق های روغنی در صنعت تولید خودرو دامنه کاربرد وسیعی دارند و در بخش‌های گوناگون اتومبیل، از جمله ساختار اصلی، سیستم ترمز، چرخ‌ها، پوشش بالایی، ستون‌ها، پیشرانه، سطوح بیرونی و سامانه خروج دود مورد استفاده قرار می‌گیرند. با توجه به تنوع موارد استفاده، لازم است که در هر قسمت، صفحات فلزی گوناگونی با در نظر گرفتن ویژگی‌های مورد نیاز به کار گرفته شوند. در ادامه، به معرفی برخی از انواع ورق‌های مورد استفاده در صنعت خودروسازی خواهیم پرداخت.

  • ورق ضد زنگ در خودرو سازی

در صنعت خودروسازی، گونه‌ای از صفحات فلزی با نام “فولاد ضد زنگ” به کار گرفته می‌شود. این ماده، آلیاژی است که از ترکیب عناصر کروم و آهن خالص، استخراج شده از منابع معدنی آهن، تولید می‌گردد. حضور کروم در ساختار آن، سبب ایجاد مقاومتی ویژه در برابر پدیده اکسیداسیون، رطوبت محیطی و خوردگی شیمیایی در این صفحات می‌گردد. این نوع ورق، علاوه بر طول عمر بالا، از وزن سبکی نیز برخوردار است.

ویژگی بارز آن، پایداری در مقابل نم و فرسایش است. یکی از مشتقات فولاد ضد زنگ، “استنلس استیل” نامیده می‌شود که به علت نمای درخشان و جذاب خود، در بخش‌های ظاهری بدنه خودروها مورد استفاده قرار می‌گیرد.

انواع ورق های فولادی بکار رفته در خودرو سازی

  • ورق گالوانیزه در صنعت خودرو

یکی دیگر از انواع صفحات فلزی مورد استفاده در صنعت خودروسازی، ورق گالوانیزه است. این ورق‌ها در واقع همان صفحات آهنی هستند که طی فرآیندهای شکل‌دهی حرارتی و مکانیکی در دماهای متفاوت تولید می‌گردند. پس از این مراحل، صفحات آهنی تحت فرآیندی به نام گالوانیزاسیون قرار گرفته و به ورق گالوانیزه تبدیل می‌شوند. این نوع ورق، دارای پوششی از عنصر روی بر سطح خود است که آن را در برابر رطوبت و فرسایش مقاوم می‌سازد. در ساخت اتومبیل‌ها، از ورق‌های گالوانیزه با ضخامت‌های گوناگون به کار گرفته می‌شود. انواع ورق گالوانیزه از طریق دو روش حرارتی و الکتروشیمیایی تولید شده و هر دو در صنعت خودروسازی کاربرد دارند.

این مقاله را حتما بخوانید: کاربرد ورق گالوانیزه در صنعت خودروسازی

ورق‌های تولید شده به روش الکتروشیمیایی، به دلیل دقت بالا در تنظیم ضخامت لایه روی، دارای سطحی یکنواخت، صاف و براق بوده و رنگ‌آمیزی آن‌ها آسان‌تر است. از این رو، در موارد خاص‌تری نظیر ساخت پوشش بیرونی خودرو به کار می‌روند. همچنین، در تولید درهای خودرو، گلگیرها، کاپوت و یا مخازن سوخت اتومبیل نیز می‌توان از آن‌ها بهره برد.

  • ورق روغنی در خودروسازی

صفحات فلزی که از طریق فرآیند شکل‌دهی مکانیکی در دمای پایین تولید می‌شوند، با نام “ورق روغنی” شناخته می‌شوند. کاربرد اصلی این نوع ورق، در ساخت پوشش بیرونی خودرو است. ورق روغنی یا ورق سرد، قابلیت پذیرش رنگ مناسبی دارد. این ورق‌ها، با ضخامت‌های گوناگون و طول مشخص، در تولید بدنه اتومبیل مورد استفاده قرار می‌گیرند. همچنین، در ساخت لوله‌های خروجی گازهای احتراقی و سایر اجزای متنوع خودرو نیز کاربرد دارند. به طور کلی، انواع لوله‌های فلزی از انواع صفحات فلزی تولید می‌شوند و بهای لوله، بر اساس بهای صفحه فلزی به عنوان ماده اولیه تعیین می‌گردد. یک نمونه از این ورق‌ها که در صنایع مختلف از جمله خودروسازی کاربرد دارد، ورق روغنی با نام تجاری “هفت الماس” است.

  • ورق آلومینیوم در صنعت خودرو

در میان صفحات فلزی مورد استفاده در ساخت اتومبیل، ورق‌های آلومینیومی به عنوان یکی از پرکاربردترین‌ها شناخته می‌شوند. علت اصلی این استقبال گسترده در صنعت خودروسازی، در درجه اول، ویژگی انعطاف‌پذیری و ماهیت سبک این ماده است و در پی آن، قیمت مقرون‌به‌صرفه آن نیز نقش مهمی ایفا می‌کند. در برخی موارد، از ورق‌های آلومینیومی در ساخت اجزای بیرونی خودرو نیز بهره گرفته می‌شود. با این حال، کاربرد بدنه آلومینیومی معمولاً به خودروهای لوکس و گران‌قیمت محدود می‌گردد.

جمع بندی

ورق روغنی، محصول نورد سرد فولاد، به دلیل سطح صاف، قابلیت رنگ‌پذیری عالی و انعطاف‌پذیری مطلوب، جایگاه ویژه‌ای در صنعت خودروسازی یافته است. این نوع ورق با ضخامت‌های متنوع، عمدتاً در ساخت بدنه و قطعات ظاهری خودرو به کار رفته و به دلیل کیفیت سطح، امکان ایجاد پوشش‌های زیبا و بادوام را فراهم می‌آورد. علاوه بر این، ورق روغنی به عنوان ماده اولیه در تولید لوله‌ها و سایر اجزای خودرو نیز کاربرد داشته و نقش مهمی در کیفیت و ظاهر نهایی خودرو ایفا می‌کند.


ورق EK4 نوعی ورق روغنی است که به دلیل ویژگی‌های منحصربه‌فردش، در صنایع مختلف کاربرد دارد. این ورق، که با فرآیند نورد سرد تولید می‌شود، سطحی صاف و صیقلی دارد و از مقاومت بالایی در برابر سایش برخوردار است. ویژگی بارز ورق روغنی EK4 قابلیت لعاب‌پذیری آن است که این ورق را برای استفاده در ساخت لوازم خانگی مانند اجاق گاز ایده‌آل می‌کند. علاوه بر این، در تولید قطعات زیرین خودرو که نیاز به مقاومت بالا در برابر سایش دارند، از EK4 استفاده می‌شود. این ورق، به دلیل استحکام و دوام بالا، در صنایعی که نیاز به ورق‌های باکیفیت و مقاوم دارند، کاربرد فراوانی دارد.

EK4 یکی از گریدهای تخصصی خانواده ورق‌های نورد سرد است؛ برای آشنایی با ساختار کلی این محصولات، می‌توانید راهنمای انواع و مشخصات ورق روغنی را مطالعه کنید.

فرآیند تولید ورق روغنی Ek4

روش‌های تولید ورق EK4 که نوعی ورق روغنی با ویژگی‌های خاص است، شامل مراحل پیچیده‌ای می‌شود که در نهایت، محصولی با کیفیت و کاربردی را ارائه می‌دهد. این فرآیند، با آماده‌سازی مواد اولیه آغاز می‌شود که شامل انتخاب فولاد با ترکیبات شیمیایی مشخص است.

سپس، فرآیند نورد سرد انجام می‌شود که در آن، ورق فولادی تحت فشار غلتک‌ها، به ضخامت مورد نظر می‌رسد. در این مرحله، دقت و کنترل دما اهمیت بالایی دارد تا خواص مکانیکی و سطحی ورق بهینه شود. پس از نورد سرد، عملیات حرارتی انجام می‌شود تا ساختار کریستالی ورق بهبود یابد و خواص مکانیکی آن تقویت شود. در نهایت، ورق EK4 تحت فرآیندهای پرداخت سطحی قرار می‌گیرد تا سطح صاف و صیقلی مورد نظر حاصل شود. این فرآیندها می‌توانند شامل اسیدشویی، روغن‌کاری و سایر روش‌های پرداخت باشند که به ورق، ویژگی‌های منحصر به فردی می‌بخشند.

این مقاله را حتما بخوانید: ورق روغنی چیست؟ مزایا، کابردها و استانداردها

فرآیند تولید ورق روغنی Ek4

مزایای Ek4

ورق روغنی EK4 به عنوان یک محصول مهندسی شده، مزایای متعددی را در صنایع مختلف ارائه می‌دهد. این ورق، که با فرآیندهای پیشرفته تولید می‌شود، دارای ویژگی‌هایی است که آن را از سایر ورق‌های فولادی متمایز می‌کند.

  • مقاومت در برابر سایش بالا: ورق EK4 به دلیل ساختار متراکم و استحکام سطحی بالا، در برابر سایش و فرسایش مقاوم است. این ویژگی، آن را برای استفاده در قطعاتی که در معرض اصطکاک مداوم قرار دارند، ایده‌آل می‌کند.
  • قابلیت لعاب‌پذیری: سطح صاف و یکنواخت EK4امکان لعاب‌پذیری عالی را فراهم می‌کند و می توان آن را برای تولید لوازم خانگی و قطعاتی که نیاز به پوشش‌های تزئینی و محافظتی دارند استفاده کرد.
  • استحکام کششی بالا: ورق مورد نظر دارای استحکام کششی بالایی است و مناسب کاربردهایی است که نیاز به مقاومت دارند. این ورق، می‌تواند بارهای سنگین را تحمل کند و در شرایط سخت، عملکرد مطلوبی داشته باشد.
  • شکل‌پذیری مناسب: با وجود استحکام بالا این محصول دارای شکل‌پذیری مناسبی است. این ویژگی، امکان تولید قطعات پیچیده با استفاده از فرآیندهای شکل‌دهی مختلف را فراهم می‌کند.
  • قابلیت جوشکاری: این گرید از ورق روغنی دارای قابلیت جوشکاری است.

معایب Ek4

ورق EK4 با وجود مزایای متعدد، دارای محدودیت‌ها و معایبی نیز هست که در انتخاب و استفاده از آن باید مد نظر قرار گیرند.

  • هزینه بالا: فرآیند تولید پیچیده و نیاز به کنترل دقیق کیفیت، هزینه تولید ورق را افزایش می‌دهد. این امر، قیمت نهایی محصول را نیز تحت تأثیر قرار داده و آن را به یک گزینه گران‌قیمت در مقایسه با سایر ورق‌های فولادی تبدیل می‌کند.
  • حساسیت به خوردگی: اگرچه این محصول دارای مقاومت مناسبی در برابر سایش است، اما در محیط‌های مرطوب و خورنده، مستعد زنگ‌زدگی و خوردگی است. بنابراین، در کاربردهایی که در معرض عوامل خورنده قرار دارند، نیاز به پوشش‌های محافظتی اضافی است.
  • محدودیت در ضخامت: تولید ورق EK4 با ضخامت‌های بسیار نازک یا بسیار ضخیم، با چالش‌هایی همراه است. این محدودیت، دامنه کاربردهای آن را در برخی صنایع خاص محدود می‌کند.

کاربرد ورق Ek4

ورق مورد نظر به دلیل ویژگی‌های منحصربه‌فرد خود، در صنایع گوناگون کاربردهای متنوعی دارد. این ورق، که با فرآیندهای پیچیده تولید می‌شود، در صنایعی که نیاز به مقاومت بالا در برابر سایش و خوردگی دارند، مورد استفاده قرار می‌گیرد.

  • صنایع خودروسازی: ورق EK4 در تولید قطعات زیرین خودرو، مانند شاسی و قطعات داخلی، استفاده می‌شود. مقاومت بالای این ورق در برابر سایش، آن را برای استفاده در قطعاتی که در معرض اصطکاک مداوم قرار دارند، ایده‌آل می‌کند.
  • تولید لوازم خانگی: قابلیت لعاب‌پذیری ورق آن را برای تولید لوازم خانگی مانند اجاق گاز، یخچال و ماشین لباسشویی، مناسب می‌سازد. سطح صاف و یکنواخت این ورق، امکان پوشش‌های تزئینی و محافظتی با کیفیت بالا را فراهم می‌کند.
  • صنایع ساختمانی: در ساخت برخی از قطعات و سازه‌های ساختمانی که نیاز به استحکام و دوام بالا دارند، از ورق EK4 استفاده می‌شود.
  • صنایع الکترونیک: از این ورق در ساخت قطعات الکترونیکی استفاده می شود.

کاربرد ورق Ek4

کارخانه های تولیدکننده ورق Ek4

تولید این محصول که نوعی ورق روغنی با ویژگی‌های خاص است، در کارخانه‌های فولاد با تجهیزات پیشرفته انجام می‌شود. این کارخانه‌ها، با استفاده از فناوری‌های نورد سرد و عملیات حرارتی، ورق‌هایی با کیفیت و خواص مکانیکی مطلوب تولید می‌کنند. در ایران، کارخانه‌های متعددی در این زمینه فعالیت دارند که هر کدام، با بهره‌گیری از دانش فنی و تجهیزات مدرن، نقش مهمی در تأمین نیازهای صنایع مختلف ایفا می‌کنند.

مجتمع فولاد مبارکه اصفهان: این مجتمع، به عنوان یکی از بزرگ‌ترین تولیدکنندگان فولاد در ایران، ورق‌های روغنی با کیفیت بالا را تولید می‌کند. این کارخانه، با استفاده از تجهیزات پیشرفته و کنترل کیفیت دقیق، محصولاتی با استحکام و دوام بالا ارائه می‌دهد.

فولاد غرب آسیا: شرکت مورد نظر به تولید انواع ورق روغنی می پردازد.

فولاد هفت الماس: این کارخانه نیز در زمینه تولید انواع ورق های روغنی فعالیت دارد.

فرق ورق Ek4 و Ek2

تفاوت اصلی بین ورق‌ EK2 و EK4 در خواص مکانیکی و کاربردهای آنها نهفته است. هر دو گرید از ورق‌های روغنی هستند که به دلیل فرآیند تولید نورد سرد، سطحی صاف و صیقلی دارند، اما تفاوت‌های کلیدی آنها را از هم متمایز می‌کند.

فرق ورق Ek2 و Ek4

 تفاوت در کاربرد:

  • به دلیل مقاومت بالاتر در برابر سایش EK4 بیشتر در صنایع خودروسازی و تولید قطعات صنعتی استفاده می‌شود.
  • ورق EK2 نیز در صنایع خودروسازی و تولید لوازم خانگی کاربرد دارد، اما به دلیل مقاومت کمتر در برابر سایش، در کاربردهای با اصطکاک کمتر مورد استفاده قرار می‌گیرد.

مقاومت در برابر سایش:

  • ورق EK4 نسبت به EK2 مقاومت بیشتری در برابر سایش دارد. این ویژگی، EK4 را برای کاربردهایی که در معرض اصطکاک مداوم قرار دارند، مانند قطعات زیرین خودرو، مناسب‌تر می‌سازد.
  • ورق EK2 نیز مقاومت خوبی در برابر سایش دارد، اما در مقایسه با EK4 کمتر است.

قابلیت لعاب‌پذیری:

  • هر دو گرید EK2 و EK4 قابلیت لعاب‌پذیری بالایی دارند و برای تولید لوازم خانگی مناسب هستند.
  • با این حال، ممکن است در برخی موارد، EK4 به دلیل سطح صاف‌تر، لعاب‌پذیری بهتری ارائه دهد.

ترکیبات شیمیایی:

تفاوت در ترکیبات شیمیایی و فرآیندهای تولید، خواص مکانیکی و کاربردهای نهایی این دو گرید را تحت تاثیر قرار می‌دهد.

خواص مکانیکی:

ورق EK4 در مقایسه با ورق EK2 از خواص مکانیکی بالاتری برخوردار است.

ابعاد و استانداردهای ورق روغنی Ek4

ورق مورد نظر، همانند سایر ورق‌های روغنی، در ابعاد و استانداردهای مشخصی تولید و عرضه می‌شود. این ابعاد و استانداردها، بر اساس نیازهای صنایع مختلف و استانداردهای بین‌المللی تعیین می‌شوند.

  • ابعاد ورق Ek4:

ضخامت: این محصول در ضخامت‌های متنوعی تولید می‌شود که معمولاً بین ۰.۳ تا ۳ میلی‌متر متغیر است.

عرض: عرض این ورق‌ها نیز متغیر بوده و معمولاً بین ۱۰۰۰ تا ۱۵۰۰ میلی‌متر است.

طول: طول ورق EK4 نیز می‌تواند بر اساس سفارش مشتری و نیازهای خاص تعیین شود.

  • استانداردهای ورق EK4:

استاندارد ملی ایران به شماره ۵۷۲۳، انواع ورق سرد را به ۵ دسته تقسیم بندی می کند.

استاندارد جهانی DIN ۱۶۲۳، که گریدهای ورق روغنی را بر اساس آلیاژهای مورد استفاده در تولید، دسته بندی می کند.

انواع گریدهای ورق Ek4

ورق روغنی EK4 به عنوان یک ورق روغنی با ویژگی‌های خاص، در گریدهای مختلفی تولید می‌شود که هر کدام، برای کاربردهای خاصی مناسب هستند. این گریدهای ورق EK4بر اساس ترکیبات شیمیایی، خواص مکانیکی و فرآیندهای تولید، از یکدیگر متمایز می‌شوند.

  • گرید استاندارد: رایج‌ترین نوع ورق EK4 است که در تولید لوازم خانگی و قطعات خودرو کاربرد دارد و دارای مقاومت مناسب در برابر سایش و قابلیت لعاب‌پذیری است.
  • با مقاومت بالا در برابر سایش: برای کاربردهایی که نیاز به مقاومت بیشتری در برابر سایش دارند، مناسب است و از این ورق، در تولید قطعات زیرین خودرو و قطعات صنعتی استفاده می‌شود.
  • با لعاب‌پذیری بالا: برای تولید لوازم خانگی با کیفیت بالا، کاربرد دارد و دارای سطح صاف و یکنواخت است و امکان لعاب‌پذیری با کیفیت بالا را فراهم می‌کند.
  • با جوشکاری مناسب: ورق روغنی دارای قابلیت جوشکاری است.
  • با قابلیت کشش عمیق: از نظر کشش بسیار مناسب است.


جمع بندی

ورق EK4، یک ورق روغنی با ویژگی‌های منحصربه‌فرد، در صنایع مختلف کاربرد دارد. این ورق، که با فرآیند نورد سرد تولید می‌شود، سطحی صاف و صیقلی دارد و از مقاومت بالایی در برابر سایش برخوردار است. ویژگی بارز EK4، قابلیت لعاب‌پذیری آن است که این ورق را برای استفاده در ساخت لوازم خانگی مانند اجاق گاز ایده‌آل می‌کند. علاوه بر این، در تولید قطعات زیرین خودرو که نیاز به مقاومت بالا در برابر سایش دارند، از EK4 استفاده می‌شود. این ورق، به دلیل استحکام و دوام خود، در صنایعی که نیاز به ورق‌های باکیفیت و مقاوم دارند، کاربرد فراوانی دارد.


ورق Ek2، نوع خاصی از ورق روغنی است که تحت فرآیندهای ویژه‌ای تولید می‌شود و با ویژگی‌های منحصربه‌فردی مانند مقاومت در برابر سایش و خوردگی شناخته می‌شود. این صفحات، به دلیل مقاومت بالای خود، در صنایع گوناگون به کار می‌روند. از جمله کاربردهای این صفحات می‌توان به استفاده در ساخت قطعات حساس ماشین‌آلات صنعتی، تجهیزات حمل‌ونقل سنگین و همچنین تولید لوازم بادوام خانگی اشاره کرد. محصولات مورد نظر، به دلیل خواص مکانیکی برتر خود، جایگزینی مناسب برای مواد سنتی در شرایط سخت کاری هستند.

فرآیند تولید ورق روغنی Ek2

تولید این ورق شامل فرآیندهای پیچیده‌ای می‌شود که به دقت کنترل می‌شوند. این فرآیندها به طور کلی به شرح زیر هستند:

۱ -نورد سرد:

در این مرحله، ورق‌های فولادی توسط غلتک هایی مورد فشار واقع می شوند و به این صورت ضخامت آن ها کمتر می شود. این فرآیند در دمای اتاق انجام می‌شود و به همین دلیل به آن نورد سرد می‌گویند.

۲ -اسیدشویی و شستشو:

پس از نورد سرد، ورق‌ها برای حذف اکسیدها و ناخالصی‌های سطحی، در محلول‌های اسیدی شستشو داده می‌شوند. این مرحله برای آماده‌سازی سطح ورق برای مراحل بعدی ضروری است.

۳ -آنیلینگ:

آنیلینگ یا بازپخت هیدروژنی، فرآیندی است که در آن ورق‌ها در دمای بالا و در محیط کنترل شده حرارت داده می‌شوند. این کار باعث بهبود خواص مکانیکی و انعطاف‌پذیری ورق می‌شود.

۴ -نورد پوسته ای:

برای بهبود کیفیت سطح و صافی ورق و همچنین بهبود خواص مکانیکی، فرآیند نورد پوسته ای انجام می شود.

۵ -روغن کاری و بسته بندی:

در نهایت، ورق‌ها برای جلوگیری از زنگ‌زدگی با روغن پوشانده شده و بسته‌بندی می‌شوند.

فرآیند تولید ورق روغنی Ek2

مزایای Ek2

این ورق فولادی به واسطه ویژگی‌های ممتاز خود، در صنایع گوناگون به کار گرفته می‌شود. در ادامه به بیان ویژگی های این ورق خواهیم پرداخت:

  • دوام در مقابل فرسایش: ورق EK2، با ساختار ویژه‌ای که دارد، پایداری قابل توجهی در برابر ساییدگی و فرسودگی از خود نشان می‌دهد. این ویژگی، آن را برای مصارفی که با اصطکاک مستمر و تماس‌های مکرر مواجه هستند، ایده‌آل می‌سازد.
  • پایداری در برابر اکسیداسیون: ورق EK2، با پوشش محافظتی ویژه‌ای که دارد، در برابر فرسودگی ناشی از رطوبت و هوا مقاوم است. این پوشش، مانعی در برابر تماس مستقیم با عوامل خورنده ایجاد می‌کند و از بروز زنگ‌زدگی و اکسیداسیون جلوگیری می‌نماید.
  • جوشپذیر: ورق مورد نظر، به دلیل ساختار ویژه خود، قابلیت اتصال پذیری بالایی دارد. این ویژگی، امکان اتصال آسان این ورق به قطعات دیگر از طریق روش‌های گوناگون جوشکاری را فراهم می‌سازد.
  • انعطاف‌پذیری: قابلیت شکل‌پذیری این ورق موجب شده تا امکان تولید قطعات با فرم‌های منحنی و خاص فراهم شود. این ویژگی، ورق EK2 را برای ساخت قطعاتی که نیاز به انعطاف و خمیدگی دارند، مناسب می‌سازد.
  • امکان پردازش: به دلیل قابلیت شکل‌پذیری و پردازش آسان، امکان ساخت قطعات متنوع توسط این محصول امکان پذیر است. برش و خم‌کاری این ورق به راحتی انجام می‌پذیرد و آن را برای تولید قطعات با اشکال مختلف مناسب می‌سازد.
  • پایداری حرارتی: ورق EK2، پایداری حرارتی قابل توجهی دارد و در گستره وسیعی از دماها، خواص خود را حفظ می‌کند. این ویژگی، امکان استفاده از آن را در محیط‌های با نوسانات دمایی گوناگون فراهم می‌سازد.
  • تنوع ضخامت: ضخامت این ورق ها متنوع است که این امر، امکان انتخاب دقیق ضخامت مناسب برای کاربردهای گوناگون را فراهم می‌سازد.
  • قابلیت پذیرش پوشش: ورق EK2، بستر مناسبی برای انواع پوشش‌دهی است و به راحتی با روش‌های مختلف پوشش‌کاری سازگار است. این ویژگی، امکان افزایش حفاظت و بهبود عملکرد این ورق را فراهم می‌سازد.

مزایای Ek2

معایب Ek2

اگرچه ورق EK2 مزایای متعددی دارد، اما محدودیت‌هایی نیز در استفاده از آن وجود دارد که باید در نظر گرفته شوند.

  • حساسیت به خوردگی: علی‌رغم پوشش روغنی، این ورق در محیط‌هایی با رطوبت بالا یا مواد خورنده، مستعد زنگ‌زدگی است و نیاز به اقدامات حفاظتی اضافی دارد.
  • محدودیت در ضخامت‌های بالا: تولید ورق EK2 در ضخامت‌های بسیار بالا ممکن است با محدودیت‌هایی مواجه شود، که این امر کاربرد آن را در برخی پروژه‌های سنگین محدود می‌کند.
  • هزینه تولید: فرآیند تولید ورق  EK2به دلیل مراحل پیچیده و نیاز به کنترل دقیق، می‌تواند هزینه‌بر باشد، که این امر بر قیمت نهایی محصول تأثیر می‌گذارد.
  • در دسترس بودن: بسته به بازار و منطقه جغرافیایی، ممکن است دسترسی به ورق EK2 در برخی موارد محدود باشد.
  • دقت زیاد در برخی عملیات‌های مکانیکی: اگرچه این ورق قابلیت جوشکاری دارد، اما در برخی عملیات های مکانیکی خاص نیاز به دقت و بررسی دارد.

کاربرد ورق Ek2

ویژگی های این محصول سبب شده تا مناسب صنایع مختلف باشد، در ادامه به بیان کاربردهای مختلف این ورق می پردازیم:

  • صنعت ساختمان‌سازی: در عرصه ساخت‌وساز، ورق EK2، نقش محوری در تولید اجزای اساسی مانند ستون‌ها، تیرها و نماهای بیرونی ایفا می‌کند. ویژگی‌های برجسته این ورق، از جمله مقاومت در برابر زنگ‌زدگی و پایداری در برابر ساییدگی، آن را به گزینه‌ای ایده‌آل برای احداث سازه‌های مستحکم و بادوام تبدیل می‌سازد.
  • صنعت لوازم خانگی: محصول مورد نظر در ساخت تجهیزات منزل مانند یخچال‌ها، ماشین‌های لباس‌شویی و … به کار گرفته می‌شود. علاوه بر این پوشش محافظتی این ورق نشان می دهد که می تواند در مقابل رطوبت هم مقاومت از خود نشان دهد.
  • صنعت مبلمان: ورق مورد نظر، در ساخت اجزای گوناگون خودرو، مانند پنل‌های بیرونی، سقف، درب‌ها و اجزای پیشرانه، استفاده می‌شود. استحکام بالا در برابر فشار و ضربه و همچنین قابلیت اتصال مناسب از طریق جوشکاری، این ورق را به انتخابی ایده‌آل در این صنعت تبدیل کرده است.
  • صنایع الکترونیکی: این محصول علاوه بر کاربردهای گسترده در صنایع مختلف، در ساخت برخی قطعات الکترونیکی نیز نقش دارد. ویژگی‌های استحکام مکانیکی و قابلیت پوشش‌دهی مناسب این ورق، آن را به گزینه‌ای مطلوب برای تولید قطعاتی با دقت و پایداری بالا تبدیل کرده است. در این صنعت، ورق EK2 به دلیل توانایی تحمل شرایط محیطی گوناگون و مقاومت در برابر خوردگی، برای ساخت قطعاتی که نیاز به حفاظت در برابر عوامل خارجی دارند، مورد استفاده قرار می‌گیرد.
  • صنعت خودروسازی: ورق EK2، یکی از مواد اولیه حیاتی در صنعت خودرو است. این ورق در ساخت بخش‌های گوناگون خودرو، مانند پنل‌های بیرونی، سقف، درب‌ها و اجزای پیشرانه، نقش بسزایی دارد. استحکام بالا در برابر فشار و ضربه، به همراه قابلیت اتصال مناسب از طریق جوشکاری، این ورق را به انتخابی ایده‌آل در این صنعت تبدیل کرده است.

کاربرد ورق Ek2

کارخانه های تولیدکننده ورق روغنی Ek2

ورق‌های روغنی، به عنوان یکی از محصولات حیاتی فولادی، جایگاه ویژه‌ای در صنایع مختلف دارند. به همین دلیل، تولید این ورق‌ها در کارخانجات متعددی با استانداردهای گوناگون صورت می‌پذیرد. در هنگام تهیه این محصول، آگاهی از برندهای معتبر و با کیفیت، امری ضروری است. در بازار ایران، برخی از تولیدکنندگان به دلیل کیفیت برتر محصولات خود، شناخته‌شده‌تر هستند. از جمله تولیدکنندگان مطرح ورق روغنی در ایران، می‌توان به موارد زیر اشاره کرد:

فولاد مبارکه اصفهان، یکی از قدیمی‌ترین و بزرگ‌ترین تولیدکنندگان فولاد در ایران است و ورق‌های روغنی تولیدی آن، به دلیل کیفیت بالا، در سطح کشور شناخته شده‌اند.

فولاد غرب آسیا، این کارخانه نیز، با تولید ورق‌های روغنی با کیفیت، جایگاه خود را در بازار تثبیت کرده است.

فولاد هفت الماس، این مجموعه صنعتی، با تولید انواع ورق‌های فولادی، از جمله ورق روغنی، به یکی از تأمین‌کنندگان اصلی این محصول در کشور تبدیل شده است

فرق ورق روغنی Ek2 و Ek4

ورق‌های EK2 و EK4 هر دو از خانواده ورق‌های روغنی هستند که به دلیل ویژگی‌های خاص خود در صنایع مختلف کاربرد دارند. با این حال، تفاوت‌هایی بین این دو گرید وجود دارد که در ادامه به آن‌ها اشاره می‌شود:

  • مقاومت به سایش: ورق EK4 نسبت به EK2 مقاومت به سایش بالاتری دارد. این ویژگی EK4 را برای کاربردهایی که نیاز به مقاومت در برابر اصطکاک و سایش دارند، مناسب‌تر می‌سازد.
  • خواص مکانیکی: ورق EK4 به طور کلی، خواص مکانیکی بهتری نسبت به EK2 دارد. این امر شامل استحکام کششی و نقطه تسلیم بالاتر است.
  • کاربردها: با توجه به ویژگی‌های ذکر شده، ورق EK4 بیشتر در صنایعی که نیاز به مقاومت بالا در برابر سایش و استحکام مکانیکی دارند، مانند قطعات خودرو و تجهیزات صنعتی، استفاده می‌شود، اما ورق EK2 برای کاربردهای عمومی‌تر مانند لوازم خانگی مناسب تر است.
  • لعاب پذیری: هر دو ورق EK2 و EK4 خاصیت لعاب پذیری دارند، اما بسته به مورد مصرف و نوع لعاب ممکن است کاربرد هایشان متفاوت باشد.

فرق ورق روغنی Ek2 و Ek4

ابعاد و استانداردهای ورق Ek2

ورق های روغنی EK2 به عنوان یک محصول فولادی با کیفیت، در ابعاد و استانداردهای گوناگونی تولید می‌شود تا نیازهای صنایع مختلف را برآورده سازد.

ابعاد رایج Ek2:

ضخامت: محصول مورد نظر معمولاً در ضخامت‌هایی بین ۰.۳ تا ۳ میلی‌متر تولید می‌شود. این تنوع ضخامت، امکان استفاده از این ورق را در کاربردهای گوناگون فراهم می‌کند.

عرض: عرض رایج این ورق ها ۱۰۰۰ و ۱۲۵۰ میلی‌متر است. این ابعاد، استاندارد بوده و در اکثر صنایع قابل استفاده هستند.

طول: طول ورق‌های EK2 متغیر بوده و بر اساس سفارش مشتری قابل تنظیم است.

استانداردهای Ek2:

تولید ورق EK2 بر اساس استانداردهای بین‌المللی و ملی انجام می‌شود. این استانداردها، کیفیت، ابعاد و خواص مکانیکی ورق را تضمین می‌کنند. استانداردهایی مانند ASTM و EN، از جمله استانداردهای رایج در تولید ورق EK2 هستند. این استانداردها، تضمین می‌کنند که ورق EK2، دارای کیفیت و خواص مکانیکی مورد نیاز برای کاربردهای صنعتی است.

انواع گریدهای ورق Ek2

ورق روغنی EK2 به عنوان یک محصول فولادی ویژه، در گریدهای مختلفی تولید می‌شود که هر کدام ویژگی‌ها و کاربردهای منحصر به فرد خود را دارند.

  •  گرید استاندارد:

رایج‌ترین نوع ورق EK2 است و برای کاربردهای عمومی مانند لوازم خانگی و قطعات خودرو استفاده می‌شود.

  • گرید لعاب‌پذیر:

به طور خاص برای کاربردهایی که نیاز به لعاب‌کاری دارند، مانند اجاق گاز و یخچال، طراحی شده است.

  • گرید مقاوم به سایش:

برای کاربردهایی که نیاز به مقاومت بالا در برابر سایش دارند، مانند قطعات خودرو و تجهیزات صنعتی، مناسب است.


جمع بندی

ویژگی‌های منحصر به فرد ورق EK2، از جمله مقاومت در برابر سایش، قابلیت لعاب‌کاری و انعطاف‌پذیری مناسب، آن را به گزینه‌ای ایده‌آل برای تولید قطعات با کیفیت و بادوام تبدیل کرده است؛ این ورق در صنایعی مانند خودروسازی، لوازم خانگی، ساختمان‌سازی، مبلمان و الکترونیک کاربرد دارد و ویژگی‌های برجسته‌ای مانند مقاومت در برابر سایش و خوردگی، قابلیت لعاب‌کاری مطلوب، انعطاف‌پذیری مناسب و قابلیت جوشکاری دارد؛ در نهایت، ورق EK2، با توجه به ویژگی‌های منحصر به فرد و کاربردهای متنوع، نقش مهمی در صنایع گوناگون ایفا می‌کند و انتخاب گرید مناسب این ورق، با توجه به نیازهای خاص پروژه، امری ضروری است.

این ورق ها نوعی آلیاژ فلزی هستند که با گذر از فرآیندهای خنک‌سازی دقیق و فشرده‌سازی در دمای پایین تولید می‌شوند و به دلیل ظاهر براق و سطح لغزنده خود، به نام ورق با پوشش روغنی یا ساده هم مشهور هستند. ورق st12 به خاطر ویژگی‌های منحصربه‌فردی نظیر استحکام کششی بالا، انعطاف‌پذیری فوق‌العاده و ظاهر صاف، در صنایع گوناگونی از جمله تولید خودرو، ساختمان‌سازی، ساخت لوازم خانگی و بسیاری زمینه‌های دیگر به کار می‌رود.

محصول مورد نظر که با استاندارد مشخصی در صنعت شناخته می‌شود، به دلیل قابلیت خم شدن و شکل‌دهی آسان، در صنایع مختلف مورد استفاده قرار می‌گیرد. ظاهر صاف و صیقلی این ورق با کیفیتی بیشتر از یک سطح بسیار صاف، آن را برای کاربردهایی که ظاهر نهایی محصول اهمیت دارد، ایده‌آل می‌سازد.

ورق st12 چیست؟

ورق مورد نظر، نوعی فلز صنعتی است که در دمای پایین و با فشارهای زیاد شکل‌دهی می‌شود و به دلیل ظاهر براق و سطح لغزنده‌اش، جزو فلزات سرد دسته‌بندی می‌گردد. این فلز، در فرآیند تولید، ابعاد دقیق‌تر و کیفیت سطح بالاتری پیدا می‌کند. ساختار کلی این فلز، مشابه فلزات با پوشش روغنی است و با نام‌های دیگری مانند فلز کششی یا فلز ساده نیز شناخته می‌شود. این فلزات پس از فرآوری، به شکل رول درآمده و برای مراحل بعدی آماده می‌شوند.

ST12 برای برش، خم‌کاری و شکل‌دهی معمولی مناسب است؛ برای مقایسه آن با ST13 و ST14 و انتخاب گرید متناسب با قطعه، راهنمای انتخاب گرید ورق روغنی را ببینید.

ورق st12 چیست؟

کاربردهای ورق st12

کاربردهای مختلف این ورق شامل موارد زیر می شوند:

  • استفاده در تسمه‌های فلزی: این ورق روغنی، ماده اولیه برای تولید نوارهای فلزی است که در صنایع مختلفی مانند ساخت‌وساز، خودروسازی و بسته‌بندی استفاده می‌شوند. این نوارها به دلیل مقاومت در برابر زنگ‌زدگی و انعطاف‌پذیری بالا، برای کاربردهای گوناگون مناسب هستند. از این فلزات، در صنایع مختلفی مانند ساختمان‌سازی، خودروسازی و بسته‌بندی استفاده می کنند.
  • ساخت لوله و میله‌های فلزی: این محصولات بنیان تولید نوارهای فلزی هستند که در بسترهای گوناگونی از جمله ساخت‌وساز، ماشین‌آلات متحرک و لفاف‌سازی کالاها به کار گرفته می‌شوند. این ورق های شکل‌پذیر و مقاوم در برابر فرسایش، گزینه‌ای مطلوب برای کاربردهای متنوع به شمار می‌آیند.
  • تولید پانل‌ها و پوشش‌های فلزی: از دیگر موارد کاربرد این ورق ها می توان به استفاده از آن ها در درب و پنجره اشاره کرد، زیرا به دلیل مقاومت مناسبی که در برابر زنگ زدگی دارند، می توانند برای استفاده در محیط های مرطوب گزینه ای مناسب به شمار بروند.
  • ساخت قطعات صنعتی: استفاده از این ورق ها در صنایع خودرو سازی، بخش های ساختمانی و صنعتی هم بسیار رایج است.
  • تابلو سازی: از آن جا که می توان این ورق ها را به رنگ های مختلف تولید کرد و همینطور امکان شکل پذیری هم دارند، در نتیجه می توان از آن ها در تولید تابلوهای تبلیغاتی استفاده کرد.
  • ساخت مبلمان و لوازم خانگی: ورق های روغنی مورد نظر برای استفاده در لوازم خانگی و مبلمان هم گزینه ای مناسب به حساب می آیند.

مزایای ورق st12

در صنایع مختلف، ورق st12 جایگاه ویژه ای دارد. این محصول، با طی کردن مراحل نورد سرد، سطحی هموار و یکنواخت به دست آورده و ابعاد آن با ظرافت و دقت فراوان کنترل می شود. این ویژگی ها، این محصول را برای کاربردهایی که نیازمند دقت و ظرافت هستند، مانند تولید قطعات الکترونیکی، ساخت بدنه خودروهای لوکس و یا تولید لوازم خانگی با طراحی مدرن، به انتخابی ایده آل تبدیل کرده است.

  • قابلیت شکل‌پذیری: ورق ST12 به دلیل فرآیند نورد سرد، قابلیت شکل‌پذیری بسیار خوبی دارد و می‌توان آن را به راحتی به اشکال مختلف درآورد.
  • کیفیت سطح: سطح صاف و یکدست این ورق، امکان پرداخت و رنگ‌آمیزی با کیفیت بالا را فراهم می‌کند.
  • استحکام و دوام: ورق ST12 از استحکام و دوام بالایی برخوردار است و در برابر ضربه و فشار مقاومت خوبی نشان می‌دهد.
  • مقاومت در برابر خوردگی: پوشش روغنی روی این ورق، از آن در برابر رطوبت و خوردگی محافظت می‌کند.
  • قابلیت جوشکاری: این محصول قابلیت جوشکاری خوبی دارد و می‌توان آن را به راحتی به سایر قطعات متصل کرد.
  • تلرانس ابعادی دقیق: ابعاد این ورق با دقت بسیار بالایی کنترل می‌شود و این امر، استفاده از آن را در کاربردهای دقیق امکان‌پذیر می‌کند.
  • کاربردهای متنوع: ورق ST12 در صنایع مختلفی مانند خودروسازی، لوازم خانگی، الکترونیک و ساختمان‌سازی کاربرد دارد.

مزایای ورق st12

معایب ورق st12

در کنار مزایای فراوان ورق  ST12معایبی نیز وجود دارد که در انتخاب و استفاده از آن باید مدنظر قرار گیرد که در ادامه این معایب را بررسی می‌کنیم:

  • حساسیت به زنگ‌زدگی: علی‌رغم پوشش روغنی، ورق ST12 در محیط‌های مرطوب و خورنده مستعد زنگ‌زدگی است. این امر، نیاز به حفاظت‌های جانبی مانند رنگ‌آمیزی یا گالوانیزاسیون را ایجاب می‌کند.
  • محدودیت در ضخامت: تولید ورق ST12 در ضخامت‌های بسیار بالا یا پایین، با چالش‌هایی همراه است. این محدودیت، دامنه کاربرد آن را در برخی صنایع خاص محدود می‌کند.
  • هزینه نسبتاً بالا: فرآیند تولید نورد سرد و کنترل کیفیت دقیق، هزینه تولید ورق ST12 را نسبت به ورق‌های نورد گرم افزایش می‌دهد. این امر، می‌تواند در پروژه‌هایی با بودجه محدود، یک چالش محسوب شود.
  • محدودیت در جوشکاری: با وجود قابلیت جوشکاری، در فرایند جوشکاری این ورق باید دقت بالایی به کار گرفته شود، زیرا ممکن است باعث ایجاد ترک و یا تغییر در خواص مکانیکی آن شود.

روش تولید ورق st12

فرایند شکل‌دهی فلزات، که به نورد موسوم است، به دو شیوه بنیادین تقسیم می‌شود: نورد در حرارت بالا و نورد در دمای پایین. نورد در حرارت بالا، با نرم‌کردن فلز، قابلیت انعطاف‌پذیری آن را افزایش داده و شکل‌دهی را تسهیل می‌کند. در مقابل، نورد در دمای پایین، صلابت و دقت در اندازه را به فلزات می‌بخشد.

این مقاله را حتما بخوانید: با ورق st13 آشنا شوید؟

صفحات فولادی که در زندگی روزمره با آن‌ها مواجه می‌شویم، اغلب از طریق نورد در دمای پایین تولید می‌گردند. پس از آنکه فلز در حرارت بالا به شکل نواری عظیم درمی‌آید، این نوار به مرحله نورد در دمای پایین وارد می‌شود. در این مرحله، نوار فلزی چندین مرتبه از میان غلطک‌های قدرتمند عبور کرده تا به ضخامت و اندازه‌های مطلوب دست یابد.

پیش از نورد در دمای پایین، سطح نوار فلزی به‌دقت پاکسازی می‌شود. این عمل برای جلوگیری از آسیب به غلطک‌ها و ارتقای کیفیت سطح نهایی ورق ضروری است. یکی از روش‌های پاکسازی، شستشو با اسید است که در آن سطح فلز با اسید شسته می‌شود تا هرگونه آلودگی و اکسید زدوده گردد.

پس از شستشو با اسید، نوار فلزی مجدداً نورد شده و سپس عملیات دیگری نظیر شستشوی الکترولیتی، بازپخت و نورد سطحی بر روی آن انجام می‌شود تا به ویژگی‌های مکانیکی و فیزیکی مورد نظر دست یابیم. در پایان، سطح ورق صاف و براق شده و برای کاربردهای گوناگون آماده می‌گردد.

روش تولید ورق st12

مشخصات ورق st12

به دلیل مقاومت فوق‌العاده‌اش در برابر فشار و کشش، ورق ST12 در میان انواع ورق‌های روغنی جایگاه ویژه‌ای دارد. این ویژگی منحصر‌به‌فرد، آن را به گزینه‌ای ایده‌آل در صنایع گوناگون، به‌ویژه در کاربردهایی که استحکام حرف اول را می‌زند، تبدیل کرده است. این دوام، حاصل وجود عناصر خاصی در ساختار شیمیایی آن است. وجود مقادیر بالاتری از کربن و منگنز در ترکیب شیمیایی ورق ST12، نسبت به سایر گریدها، دلیل اصلی این استحکام خارق‌العاده است. کربن، عنصری کلیدی در افزایش مقاومت فولاد، نقش بسزایی در ایجاد این ویژگی در ورق ST12 ایفا می‌کند.

  • مشخصات ظاهری

ST12، با سطحی یکنواخت و براق، نمایانگر کیفیت بالای فرآیند نورد سرد است. این ورق، که در ضخامت‌های متنوعی قابل تهیه است، از نظر ابعادی دقت فوق‌العاده‌ای دارد و لبه‌های آن صاف و بدون اعوجاج است. رنگ نقره‌ای مات آن، نشان‌دهنده پوشش روغنی است که وظیفه حفاظت از سطح ورق در برابر عوامل محیطی را بر عهده دارد.

  • آنالیز شیمیایی

آنالیز شیمیایی ورق  ST12کلید درک خواص مکانیکی و کاربردهای متنوع آن است. این ورق، که از فولاد کم‌کربن ساخته می‌شود، حاوی مقادیر مشخصی از عناصر آلیاژی است که به آن ویژگی‌های منحصر‌به‌فردی می‌بخشند. کربن، به‌عنوان عنصر اصلی، نقش تعیین‌کننده‌ای در استحکام و سختی ورق دارد. مقادیر کنترل‌شده منگنز، انعطاف‌پذیری و قابلیت شکل‌دهی آن را بهبود می‌بخشد. همچنین، حضور ناخالصی‌هایی مانند فسفر و گوگرد، در مقادیر بسیار کم، به‌دقت کنترل می‌شود تا از تأثیر منفی بر کیفیت ورق جلوگیری شود.

  • مشخصات مکانیکی

ورق  ST12 با ویژگی‌های مکانیکی متمایز، جایگاه ویژه‌ای در صنعت دارد. این ورق، که از فرآیند نورد سرد تولید می‌شود، از استحکام کششی و تسلیم بالایی برخوردار است که آن را برای کاربردهایی با تنش‌های زیاد مناسب می‌سازد. انعطاف‌پذیری مناسب ورق ST12، امکان شکل‌دهی و فرم‌دهی پیچیده را فراهم می‌کند. همچنین، سختی بالای آن، مقاومت در برابر سایش و خراشیدگی را تضمین می‌کند.

مشخصات ورق st12

چگالی ورق st12

چگالی ورق  ST12 که از فولاد کم‌کربن ساخته می‌شود، تقریباً ۷.۸۵ گرم بر سانتی‌متر مکعب است. این مقدار، نشان‌دهنده جرم واحد حجم ورق بوده و در محاسبات مربوط به وزن و طراحی سازه‌ها اهمیت دارد. چگالی ورق ST12، تحت تأثیر عناصر آلیاژی موجود در آن قرار دارد. بااین‌حال، به دلیل درصد پایین عناصر آلیاژی در این نوع فولاد، تغییرات چگالی جزئی است.

ابعاد و استانداردهای ورق st12

این ورق روغنی مهم که در صنایع مختلف کاربرد دارد، بر اساس استانداردهای مشخصی تولید می‌شود. این استانداردها، که عمدتاً از مراجع بین‌المللی مانند DIN آلمان نشأت می‌گیرند، تضمین‌کننده کیفیت و ویژگی‌های مکانیکی و شیمیایی ورق هستند.

تفاوت های ورق st12 و st14

ورق‌های ST12 و  ST14، هر دو از خانواده ورق‌های روغنی هستند که در صنایع مختلف کاربرد دارند. با این حال، تفاوت‌های کلیدی در خواص و کاربردهای آن‌ها وجود دارد:

تفاوت های ورق st12 و st14

  • قابلیت شکل‌دهی:

ورق  ST14 به دلیل انعطاف‌پذیری و قابلیت شکل‌دهی بیشتر، برای کاربردهایی که نیاز به کشش عمیق دارند، مانند تولید قطعات پیچیده خودرو و لوازم خانگی، مناسب‌تر است.

ورق  ST12 با استحکام بالاتر، برای کاربردهایی که نیاز به مقاومت در برابر فشار و کشش دارند، مانند ساخت قطعات سازه‌ای، مناسب‌تر است.

  • استحکام:

به دلیل دارا بودن عناصر آلیاژی بیشتر در st12، استحکام کششی و تسلیم بالاتری نسبت به ورق ST14 دارد، اما ورق  ST14 با انعطاف‌پذیری بیشتر، استحکام کمتری دارد.

  • ترکیب شیمیایی:

تفاوت در ترکیب شیمیایی، به ویژه میزان کربن و منگنز، عامل اصلی تفاوت در خواص مکانیکی این دو ورق است. در st12 میزان کربن نسبت به st14 بیشتر است.

  • قیمت:

به طور معمول قیمت ورق st12 به دلیل دارا بودن عناصر آلیاژی بیشتر و استحکام کششی بهتر، قیمت بالاتری نسبت به ورق ST14 دارد.

کارخانه های تولید کننده ورق st12

تولید ورق ST12 که در صنایع مختلف کاربرد دارد، توسط کارخانجات متعددی در سراسر جهان انجام می‌شود. در ایران نیز کارخانجات متعددی در این زمینه فعالیت می کنند. برخی از کارخانجات داخلی و خارجی شناخته شده در این زمینه عبارتند از:

فولاد مبارکه اصفهان، بزرگترین تولیدکننده فولاد در ایران و خاورمیانه است و انواع ورق‌های فولادی از جمله ورق ST12 را تولید می‌کند. فولاد مبارکه با بهره‌گیری از فناوری‌های پیشرفته، محصولات با کیفیت بالا و مطابق با استانداردهای بین‌المللی تولید می‌کند.

از دیگر کارخانه های تولید کننده این محصول می توان به فولاد غرب آسیا، فولاد هفت الماس و برخی کارخانه های چینی اشاره کرد.


جمع بندی

ورق روغنی ST12، محصولی کلیدی در صنایع گوناگون، با ویژگی‌های منحصربه‌فرد خود، جایگاهی ویژه یافته است. این ورق، که با فرآیند نورد سرد تولید می‌شود، سطحی صاف و یکنواخت دارد که آن را برای کاربردهایی که نیاز به دقت و ظرافت دارند، ایده‌آل می‌سازد. قابلیت شکل‌پذیری بالای ST12، امکان تولید قطعات پیچیده با کمترین ضایعات را فراهم می‌کند. از ساخت قطعات خودرو گرفته تا لوازم خانگی و تجهیزات صنعتی، این ورق در طیف وسیعی از محصولات به کار می‌رود. مقاومت مناسب در برابر خوردگی و استحکام قابل قبول، از دیگر مزایای ST12 هستند که آن را به گزینه‌ای مطمئن برای تولید محصولاتی با طول عمر بالا تبدیل می‌کنند.


این محصولات، یک نوع ورق فولادی خاص هستند که با روشی پیشرفته و در دمای پایین تولید می‌شوند و به دلیل ویژگی‌های منحصربه‌فرد خود، در صنایع گوناگون کاربرد فراوان دارند. سطح بسیار صاف و یکدست این ورق، آن را برای استفاده در ساخت قطعاتی که نیاز به دقت بالا دارند، ایده‌آل می‌سازد. از جمله کاربردهای ورق st13 می‌توان به تولید بدنه وسایل نقلیه، تجهیزات خانگی و قطعات الکترونیکی اشاره کرد. فرآیند تولید این ورق به گونه‌ای است که کیفیت و یکنواختی آن در بالاترین سطح قرار دارد و به همین دلیل، در صنایعی که حساسیت زیادی به کیفیت مواد اولیه دارند، مورد استفاده قرار می‌گیرد.

ورق روغنی st13 چیست؟

این ورق روغنی که در دمای اتاق و با استفاده از روشی خاص تولید می‌شود، به دلیل ظاهر براق و صیقلی، در ساخت محصولات متنوعی کاربرد دارد. این محصولات، که از فولاد کم کربن ساخته شده اند، به دلیل قابلیت شکل‌دهی بالا، برای ساخت قطعاتی که نیاز به دقت و ظرافت دارند، مناسب هستند و در تولید بدنه خودرو، لوازم خانگی و تجهیزات صنعتی می توان از آن ها بهره برد.

کیفیت و ویژگی‌های این ورق، بر اساس استانداردهای بین‌المللی تعیین می‌شود. این استانداردها، ترکیب شیمیایی، استحکام و سختی ورق را مشخص می‌کنند و در صنایع حساس، مانند خودروسازی و الکترونیک، اهمیت زیادی دارند. رعایت این استانداردها، کیفیت و عملکرد ورق را تضمین می‌کند و بر قیمت ورق روغنی نیز تاثیرگذار است.

اگر بین ST12 و ST13 مردد هستید، در مقایسه ورق ST12 با گریدهای کششی ببینید چه زمانی خم‌کاری ساده کافی است و چه زمانی قطعه به شکل‌پذیری بیشتری نیاز دارد.

مراحل تولید ورق st13

مراحل مختلف تولید این محصولات شامل موارد زیر می شوند:

۱ – آماده سازی مواد اولیه: تولید ورق روغنی ST13 با گزینش دقیق فولاد کم کربن، که به شکل بیلت یا اسلب از منابع معتبر تهیه می‌شود، آغاز می‌گردد؛ این مواد اولیه، پس از بررسی کیفیت و اطمینان از عاری بودن از ناخالصی‌ها، تحت فرآیندهای آماده‌سازی شامل برش، تمیزکاری و در صورت نیاز، پیش‌گرمایش قرار می‌گیرند تا برای مراحل بعدی تولید آماده شوند.

۲ – گرم کردن مواد اولیه: پس از آماده سازی مواد اولیه، بیلت‌ها یا اسلب‌های فولادی به کوره‌های پیش‌گرم منتقل می‌شوند تا دمای آن‌ها برای انجام فرآیند نورد به سطح ایده‌آل برسد؛ این مرحله حیاتی، به منظور افزایش قابلیت شکل‌دهی فولاد و کاهش نیروهای مورد نیاز در فرآیند نورد انجام می‌پذیرد.

۳ – نورد گرم: پس از اعمال حرارت، مواد اولیه از میان غلتک‌های داغ عبور می‌کنند تا ضخامت آن‌ها کاهش یابد و به ابعاد تقریبی مورد نظر برسند؛ در این مرحله، ورق‌هایی با ضخامت اولیه و سطح نهایی نه‌چندان صاف تولید می‌شوند که نیازمند پردازش‌های تکمیلی برای رسیدن به کیفیت مطلوب هستند.

۴ – نورد سرد: ورق‌های حاصل از نورد گرم، برای دستیابی به ضخامت دقیق و بهبود خواص، به واحد نورد سرد منتقل می‌شوند؛ در این مرحله، با اعمال فشار دقیق و کنترل‌شده، ضخامت ورق‌ها به میزان دلخواه کاهش یافته و همزمان، ساختار داخلی و سطح ورق، بهبود چشمگیری پیدا می‌کند.

۵ – آنیلینگ: پس از کاهش ضخامت ورق‌ها در فرآیند نورد سرد، آن‌ها تحت یک فرآیند حرارتی کنترل‌شده به نام بازپخت قرار می‌گیرند؛ این فرآیند، با اعمال حرارت دقیق و کنترل دما، ساختار داخلی ورق‌ها را تغییر می‌دهد و منجر به افزایش انعطاف‌پذیری و کاهش سختی آن‌ها می‌شود، در نتیجه، ورق‌ها برای مراحل بعدی تولید، مانند شکل‌دهی و پرس‌کاری، آماده می‌شوند.

۶ – روغن کاری: پس از انجام فرآیند نورد سرد، ورق‌ها برای حفاظت در برابر عوامل مخرب محیطی و بهبود کیفیت سطحی، با لایه‌ای از ماده روان‌کننده خاص پوشانده می‌شوند؛ این اقدام، علاوه بر جلوگیری از اکسیداسیون و خوردگی، به ایجاد سطحی صاف و یکنواخت در ورق‌ها کمک می‌کند.

۷ – برش و بسته بندی: در مرحله آخر ورق ها در استانداردهای مشخص برش می خورند و بعد از بسته بندی راهی بازار می شوند.

مراحل تولید ورق st13

مزایای st13

ورق ST13به عنوان یک محصول فولادی نورد سرد، مزایای متعددی را در صنایع گوناگون ارائه می‌دهد. در ادامه، به شرح برخی از این مزایا خواهیم پرداخت:

  • سطح ممتاز:

ورق ST13 دارای سطحی بسیار صاف و صیقلی است که آن را برای کاربردهایی که نیاز به ظاهر زیبا و کیفیت سطحی بالا دارند، ایده‌آل می‌سازد. این ویژگی، نیاز به عملیات تکمیلی سطح را کاهش می‌دهد و در نتیجه، هزینه‌ها را کاهش می‌دهد.

  • شکل‌پذیری فوق‌العاده:

این ورق، به دلیل انعطاف‌پذیری بالا، قابلیت شکل‌دهی پیچیده را داراست. این ویژگی، امکان تولید قطعات با هندسه پیچیده را بدون ترک‌خوردگی یا شکستگی فراهم می‌کند.

  • دقت ابعادی بی‌نظیر:

فرآیند تولید نورد سرد، دقت ابعادی بالایی را در ورق ST13 ایجاد می‌کند. این ویژگی، برای تولید قطعاتی که نیاز به تلرانس‌های دقیق دارند، بسیار حائز اهمیت است.

  • قابلیت جوشکاری مطلوب:

به دلیل درصد کربن پایین این ورق، قابلیت جوشکاری آن بالا است.

  • مقاومت بالا:

این ورق در برابر فشار و ضربه مقاوم است

معایب st13

در کنار این مزایا، این ورق ها دارای معایبی هم هستند که در ادامه به آن ها اشاره خواهیم کرد:

  • ورق ST13به دلیل عدم وجود پوشش محافظ، نسبت به ورق‌های گالوانیزه، مقاومت کمتری در برابر رطوبت و خوردگی دارد. در نتیجه، استفاده از آن در محیط‌های مرطوب یا در معرض آب، بدون اقدامات محافظتی، می‌تواند منجر به زنگ‌زدگی و کاهش عمر مفید ورق شود.
  • فرآیند تولید ورق ST13 که شامل نورد سرد و کنترل کیفیت دقیق است، می‌تواند هزینه تولید آن را نسبت به برخی ورق‌های دیگر افزایش دهد.
  • برای حفظ کیفیت و جلوگیری از خوردگی ورق ST13نیاز به نگهداری و مراقبت مناسب است.

مزایا و معایب st13

کاربردهای ورق روغنی st13

این ورق ویژه که در صنایع مختلفی استفاده می شود، دارای کاربردهای مختلفی است که در ادامه، به برخی از کاربردهای کلیدی این ورق اشاره می‌کنیم:

صنایع لوازم خانگی:

  • تولید بدنه لوازم خانگی: ورق ST13 برای ساخت بدنه یخچال، فریزر، ماشین لباسشویی و سایر لوازم خانگی مورد استفاده قرار می‌گیرد.
  • ساخت قطعات داخلی: از این ورق در تولید قطعات داخلی لوازم خانگی، مانند قفسه‌ها و محفظه‌ها بهره می برند.

صنعت ساختمانی:

  • ساخت قطعات ساختمانی: ورق ST13 در ساخت قطعاتی مانند پروفیل‌های ساختمانی، پانل‌ها و سقف‌های کاذب کاربرد دارد.
  • ساخت تجهیزات اداری: تولید فایل و کمدهای فلزی

صنایع الکترونیکی:

ساخت قطعات الکترونیکی: ورق ST13 در تولید قطعات دقیق الکترونیکی، مانند قاب‌ها و محفظه‌ها، مورد استفاده قرار می‌گیرد.

صنایع تجهیزات صنعتی:

  • ساخت تابلوهای تبلیغاتی
  • ساخت تجهیزات کشاورزی
  • ماشین‌های چمن‌زنی
  • مخازن آب و سوخت

صنایع خودروسازی:

  • تولید بدنه خودرو: ورق ST13 به دلیل قابلیت شکل‌دهی بالا، برای ساخت قطعات پیچیده بدنه خودرو، مانند گلگیرها، درب‌ها و کاپوت، ایده‌آل است.
  • ساخت قطعات داخلی: از این ورق در تولید قطعات داخلی خودرو، مانند داشبورد و اجزای سیستم تهویه، استفاده می‌شود.

کاربردهای ورق روغنی st13

مشخصات ورق st13

ورق st13 از نظر پارامترهای مختلف قابل بررسی است که شامل مشخصات ظاهری، شیمیایی، مکانیکی و … می شوند. در ادامه به بررسی آن ها خواهیم پرداخت.

  • مشخصات ظاهری

ورق ST13، با ظاهری ممتاز، سطحی صاف و براق، رنگی نقره‌ای روشن، ضخامتی یکنواخت و دقیق، پوششی روغنی محافظ و انعطاف‌پذیری قابل توجه، از سایر ورق‌های فولادی متمایز می‌شود و برای کاربردهایی با نیاز به کیفیت ظاهری و دقت ابعادی بالا، گزینه‌ای ایده‌آل محسوب می‌گردد.

  • آنالیز شیمیایی

آنالیز شیمیایی ورق ST13، با ارائه اطلاعاتی در مورد ترکیبات سازنده آن، نقش کلیدی در کنترل کیفیت، تعیین خواص مکانیکی و انتخاب کاربرد مناسب این ورق فولادی کم کربن ایفا می‌کند؛ مقادیر کم کربن، منگنز کنترل‌شده، حداقل میزان فسفر و گوگرد، و آهن به عنوان عنصر اصلی، ویژگی‌های بارز این ورق هستند که انعطاف‌پذیری و قابلیت شکل‌دهی آن را افزایش می‌دهند.

  • مشخصات مکانیکی ورق st13

ورق ST13، با ساختار میکروسکوپی نورد سرد خود، ویژگی‌های مکانیکی منحصر به فردی را به نمایش می‌گذارد؛ استحکام تسلیم و کششی مناسب، در کنار انعطاف‌پذیری و شکل‌پذیری قابل توجه، این ورق را به انتخابی ایده‌آل برای کاربردهایی که نیاز به دقت ابعادی و کیفیت سطحی بالا دارند، تبدیل می‌کند.

  • چگالی ورق st13

چگالی ورق ST13، مانند سایر ورق‌های فولادی کم کربن، در محدوده ۷.۸۵ گرم بر سانتی‌متر مکعب قرار دارد؛ این مقدار چگالی، که حاصل ساختار اتمی و ترکیبات آلیاژی آن است، در محاسبات وزن و طراحی سازه‌هایی که از این ورق استفاده می‌کنند، نقشی تعیین‌کننده ایفا می‌کند.

برای برآورد وزن ورق ST13، طول، عرض و ضخامت آن را مشخص کنید. در راهنمای محاسبه وزن ورق روغنی، فرمول و مثال‌های عددی را آورده‌ایم تا بتوانید وزن تقریبی هر شیت و مقدار سفارش خود را حساب کنید.

مشخصات ورق st13

  • ابعاد و استانداردهای ورق st13

ورق  ST13به عنوان یک محصول فولادی نورد سرد، در ابعاد و استانداردهای متنوعی تولید و عرضه می‌شود تا نیازهای مختلف صنایع را برآورده سازد. در اینجا به برخی از جنبه‌های کلیدی ابعاد و استانداردهای این ورق اشاره می‌کنیم:

  • ضخامت

ورق ST13 در ضخامت‌های متنوعی از ۰.۳ میلی‌متر تا ۳ میلی‌متر و گاهی بیشتر تولید می‌شود. انتخاب ضخامت مناسب، بستگی به کاربرد نهایی ورق دارد.

  • عرض و طول:

عرض و طول ورق ST13 نیز متغیر است و بر اساس سفارش مشتری قابل تنظیم است. ابعاد استاندارد معمولاً شامل عرض‌های ۱۰۰۰، ۱۲۵۰ و ۱۵۰۰ میلی‌متر و طول‌های ۲۰۰۰، ۲۵۰۰ و ۳۰۰۰ میلی‌متر می‌باشد.

  • تولرانس‌ها:

ورق ST13 با رعایت تلرانس‌های دقیق ابعادی تولید می‌شود تا از کیفیت و یکنواختی محصول نهایی اطمینان حاصل شود.

  • استانداردها:

استاندارد DIN EN ۱۰۱۳۰

این استاندارد آلمانی، مشخصات فنی و کیفی ورق‌های فولادی نورد سرد را تعیین می‌کند و ورق ST13 مطابق با این استاندارد تولید می‌شود.

استانداردهای بین‌المللی:

علاوه بر استاندارد DIN EN ۱۰۱۳۰ ورق ST13 ممکن است با سایر استانداردهای بین‌المللی نیز مطابقت داشته باشد.

کارخانه های تولید کننده ورق st13

تولید ورق ST13، که به عنوان یک محصول فولادی نورد سرد شناخته می‌شود، در کارخانه‌های متعددی در سراسر جهان انجام می‌پذیرد. در ایران نیز، چندین واحد صنعتی با بهره‌گیری از فناوری‌های نوین، به تولید این نوع ورق مشغول هستند.

فولاد مبارکه اصفهان:

فولاد مبارکه اصفهان، به عنوان یکی از بزرگ‌ترین تولیدکنندگان فولاد در ایران، ورق ST13 را با کیفیت بالا و در ابعاد متنوع تولید می‌کند. همچنین فولاد غرب آسیا، شرکت صنایع هفت الماس، شرکت ورق خودرو شهرکرد، مجتمع ورق گیلان و شرکت فولاد امیرکبیر کاشان از دیگر تولیدکنندگان این محصول مهم فولادی می باشند.

جمع بندی

ورق روغنی ST13، به عنوان یک محصول فولادی نورد سرد با کیفیت بالا، جایگاه ویژه‌ای در صنایع مختلف دارد. فرآیند تولید دقیق، خواص مکانیکی مطلوب، سطح صاف و صیقلی، و قابلیت شکل‌دهی مناسب، این ورق را به انتخابی ایده‌آل برای کاربردهایی تبدیل کرده است که نیاز به دقت ابعادی، کیفیت سطحی بالا و عملکرد قابل اعتماد دارند.